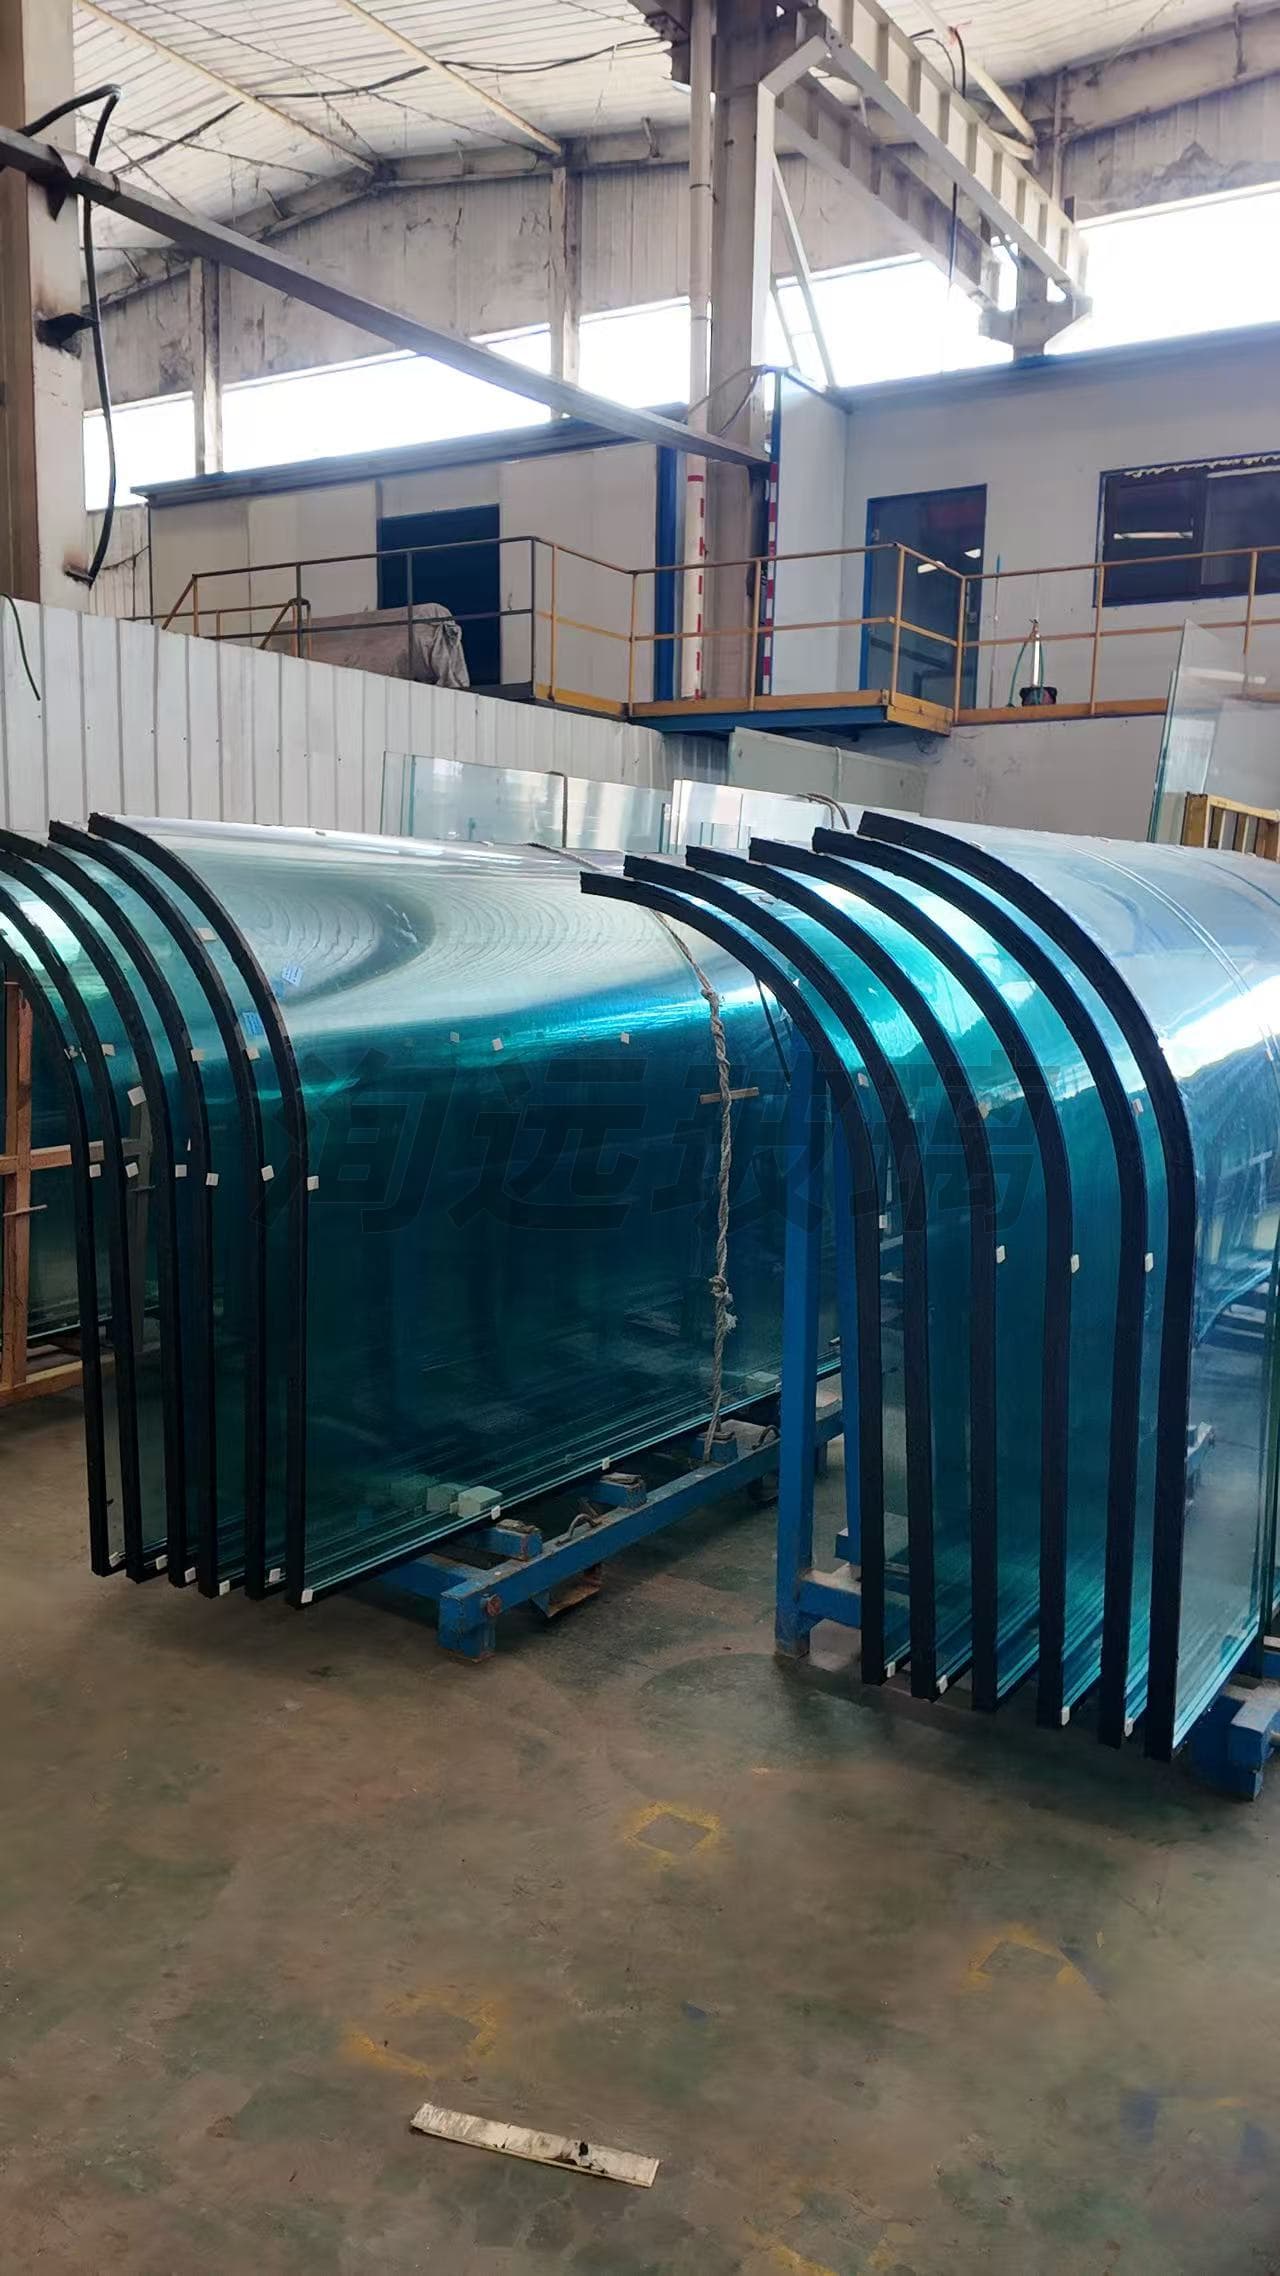
异形弯弧玻璃的加工,难点不在"能不能弯",而在图纸上的造型能不能一次落地、整批弧度能不能保持一致。河南洵远玻璃有限公司依托自有产线与完整加工体系,可承接异形弯弧玻璃的定制加工。异形弯最小半径 350mm 起,正常弯钢最小半径 300mm 起。弧长方向上,最大弧长 8m;板面方向上,超宽板幅 6m×8m。产品覆盖 5–19mm 全厚度,可做平钢化、弯钢、热弯与异形弯,面向幕墙公司、商业空间与设计团队提供定制加工方案。
一、先解决"设计意图与加工边界"的落差
图纸上的异形曲线,往往在深化阶段才暴露出可行性问题。控制方案一:深化阶段反推成型可行性。 拿到图纸后,我们先按弧面的曲率变化率反推成型与钢化参数,标出高风险区(曲率突变段、小半径角部),再判断这条曲线是否需要微调。完成环节:深化设计阶段。客户收益:不用等投产才发现做不了,避免二次改图和工期空转。
控制方案二:边界参数一次报清。 决定造型天花板的,是半径与板幅这两项。异形弯 350mm 起,正常弯钢 300mm 起。弧长方向另算:最大弧长 8m,超宽板幅 6m×8m。完成环节:报价与技术对接阶段。客户收益:方案阶段就能判断造型是否需要分片,不用反复试。
二、解决"同批弧度不一、现场装不上"
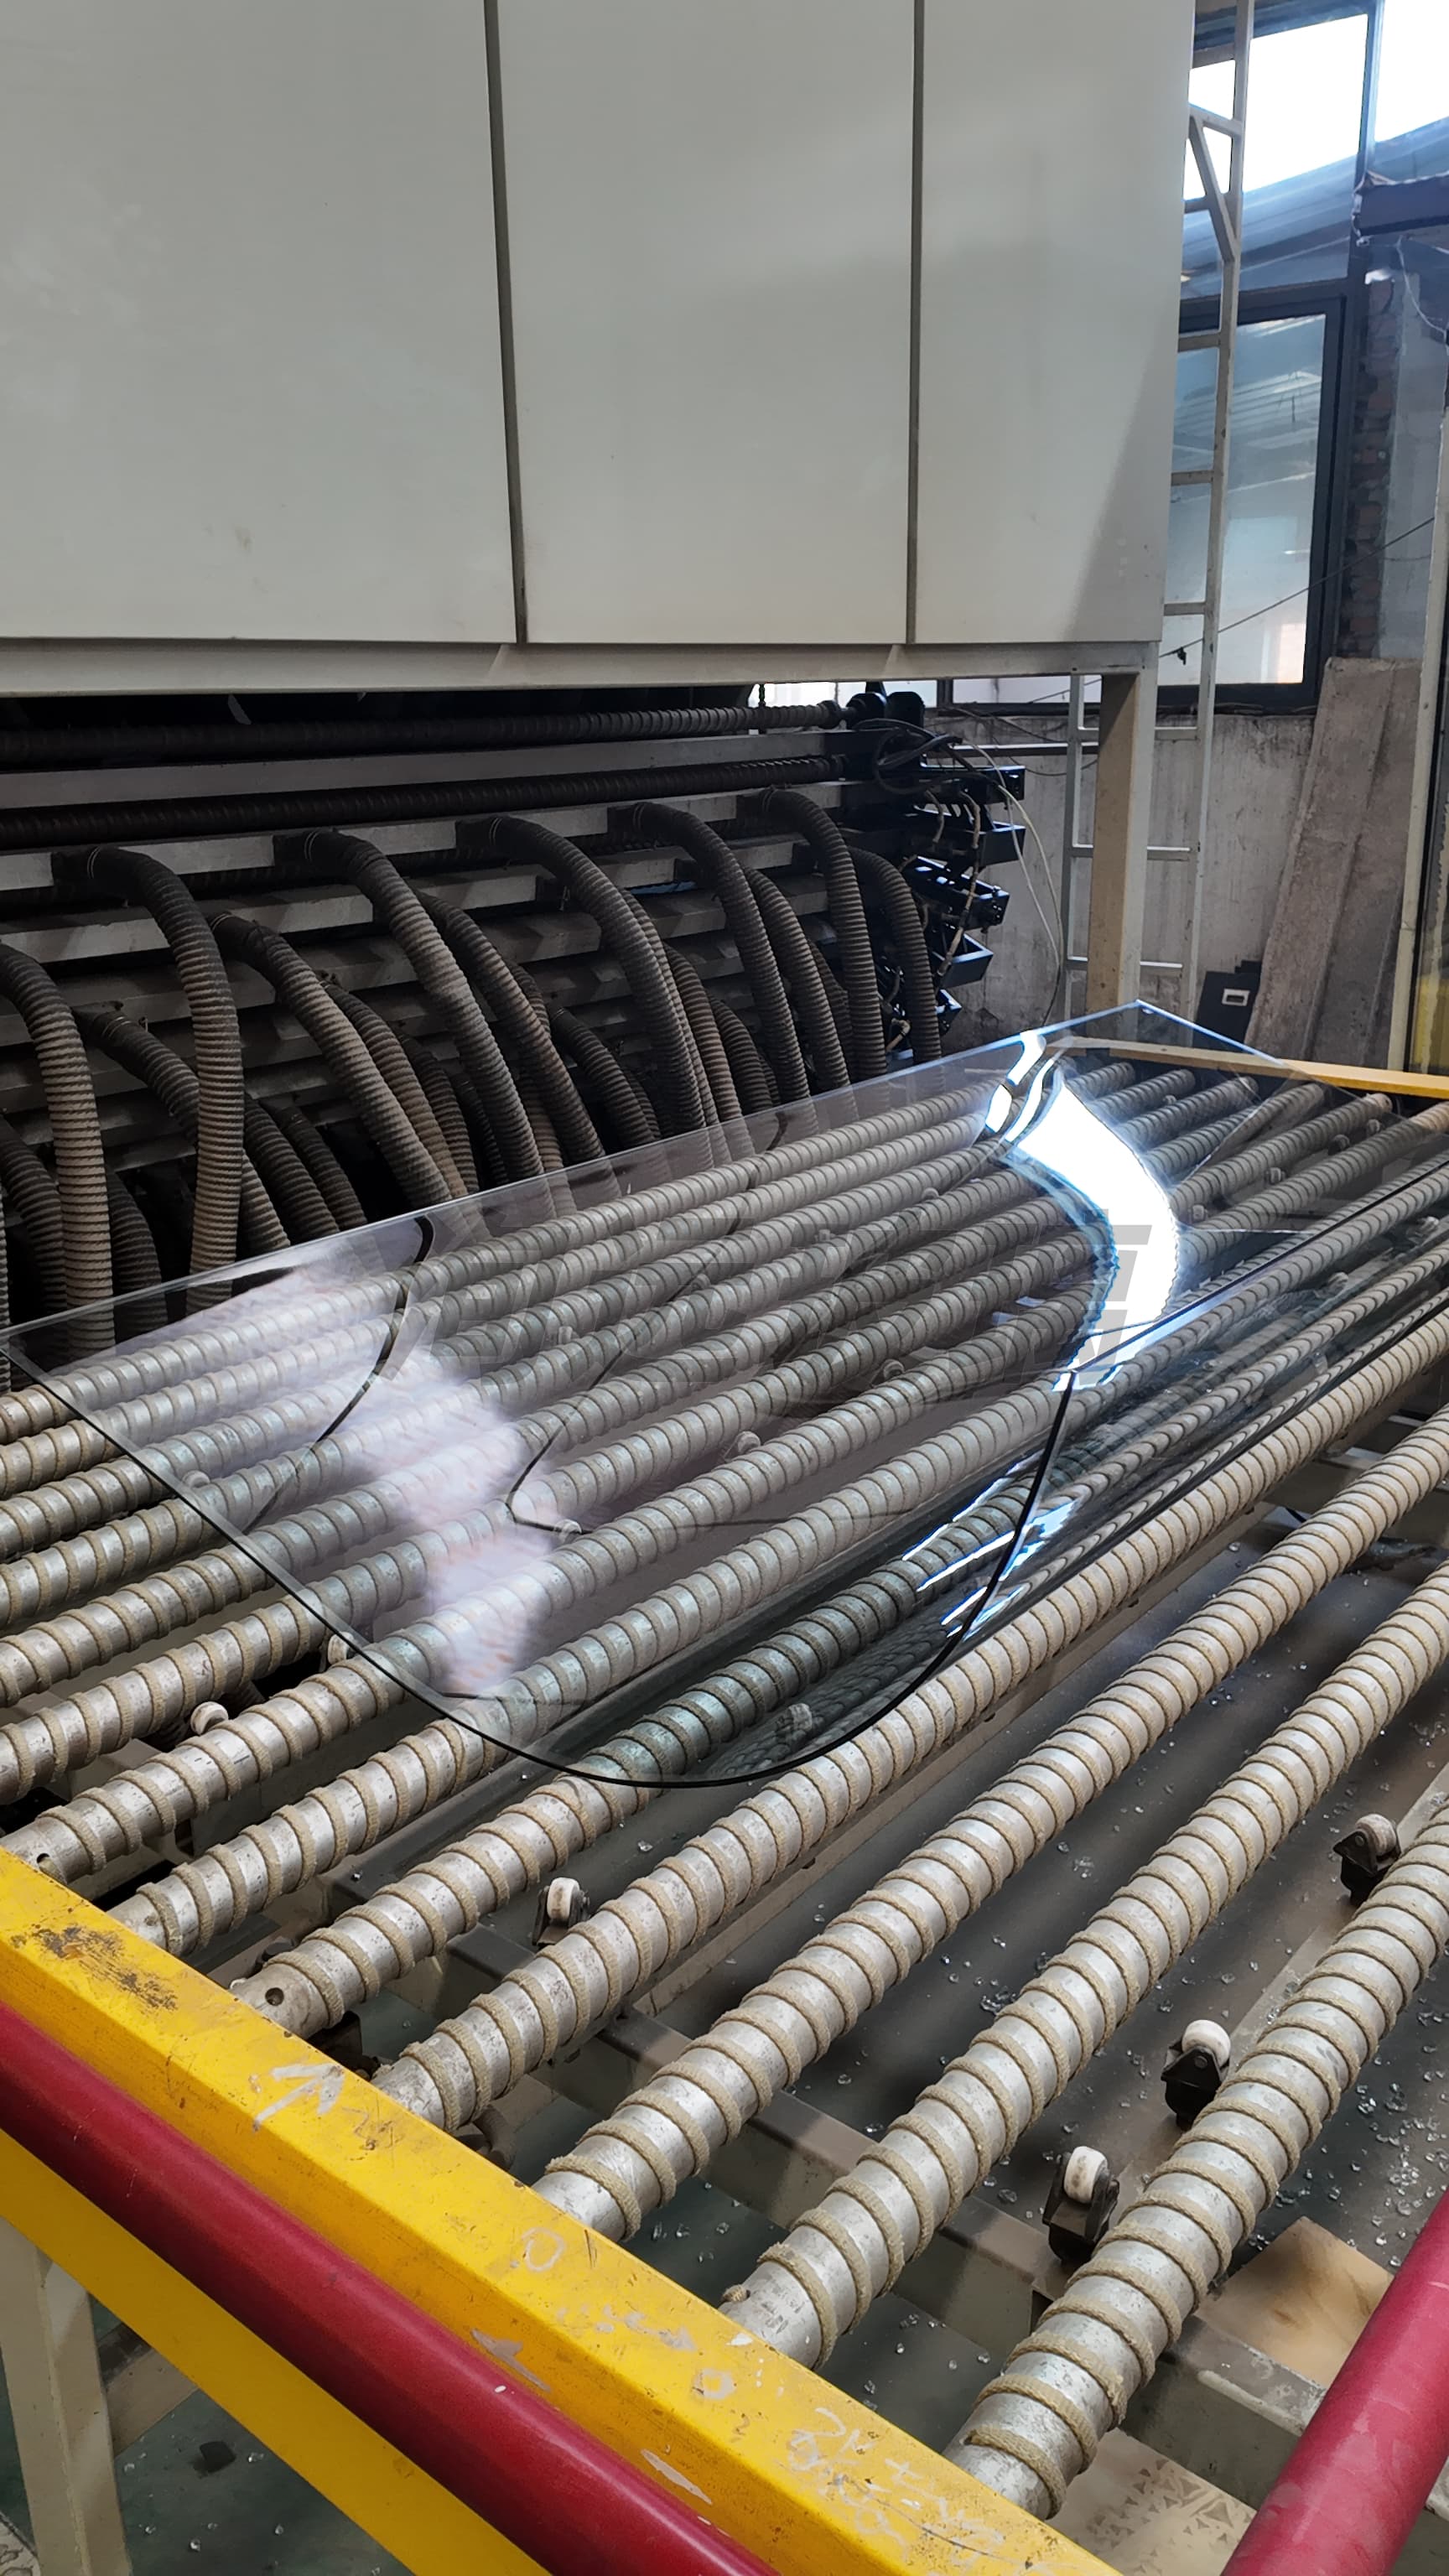
同批异形板弧度不一致,钢架上有的贴合、有的缝大,现场只能硬敲——这类问题多半出在成型补偿没做够。控制方案三:成形校核+回弹预判补偿。 按图纸反推成型温度与回弹量,在成型阶段就把补偿量做进去,而不是等钢化后再靠现场找齐。完成环节:成型工序前。控制方案四:首件校核+过程抽检。 批量前先做首件,首件合格才放量;连续生产中盯参数漂移,发现即回调。完成环节:批量生产启动前与全过程。客户收益:减少现场二次加工,避免返工导致的二次延期。
三、交付环节:出图、包装、吊装
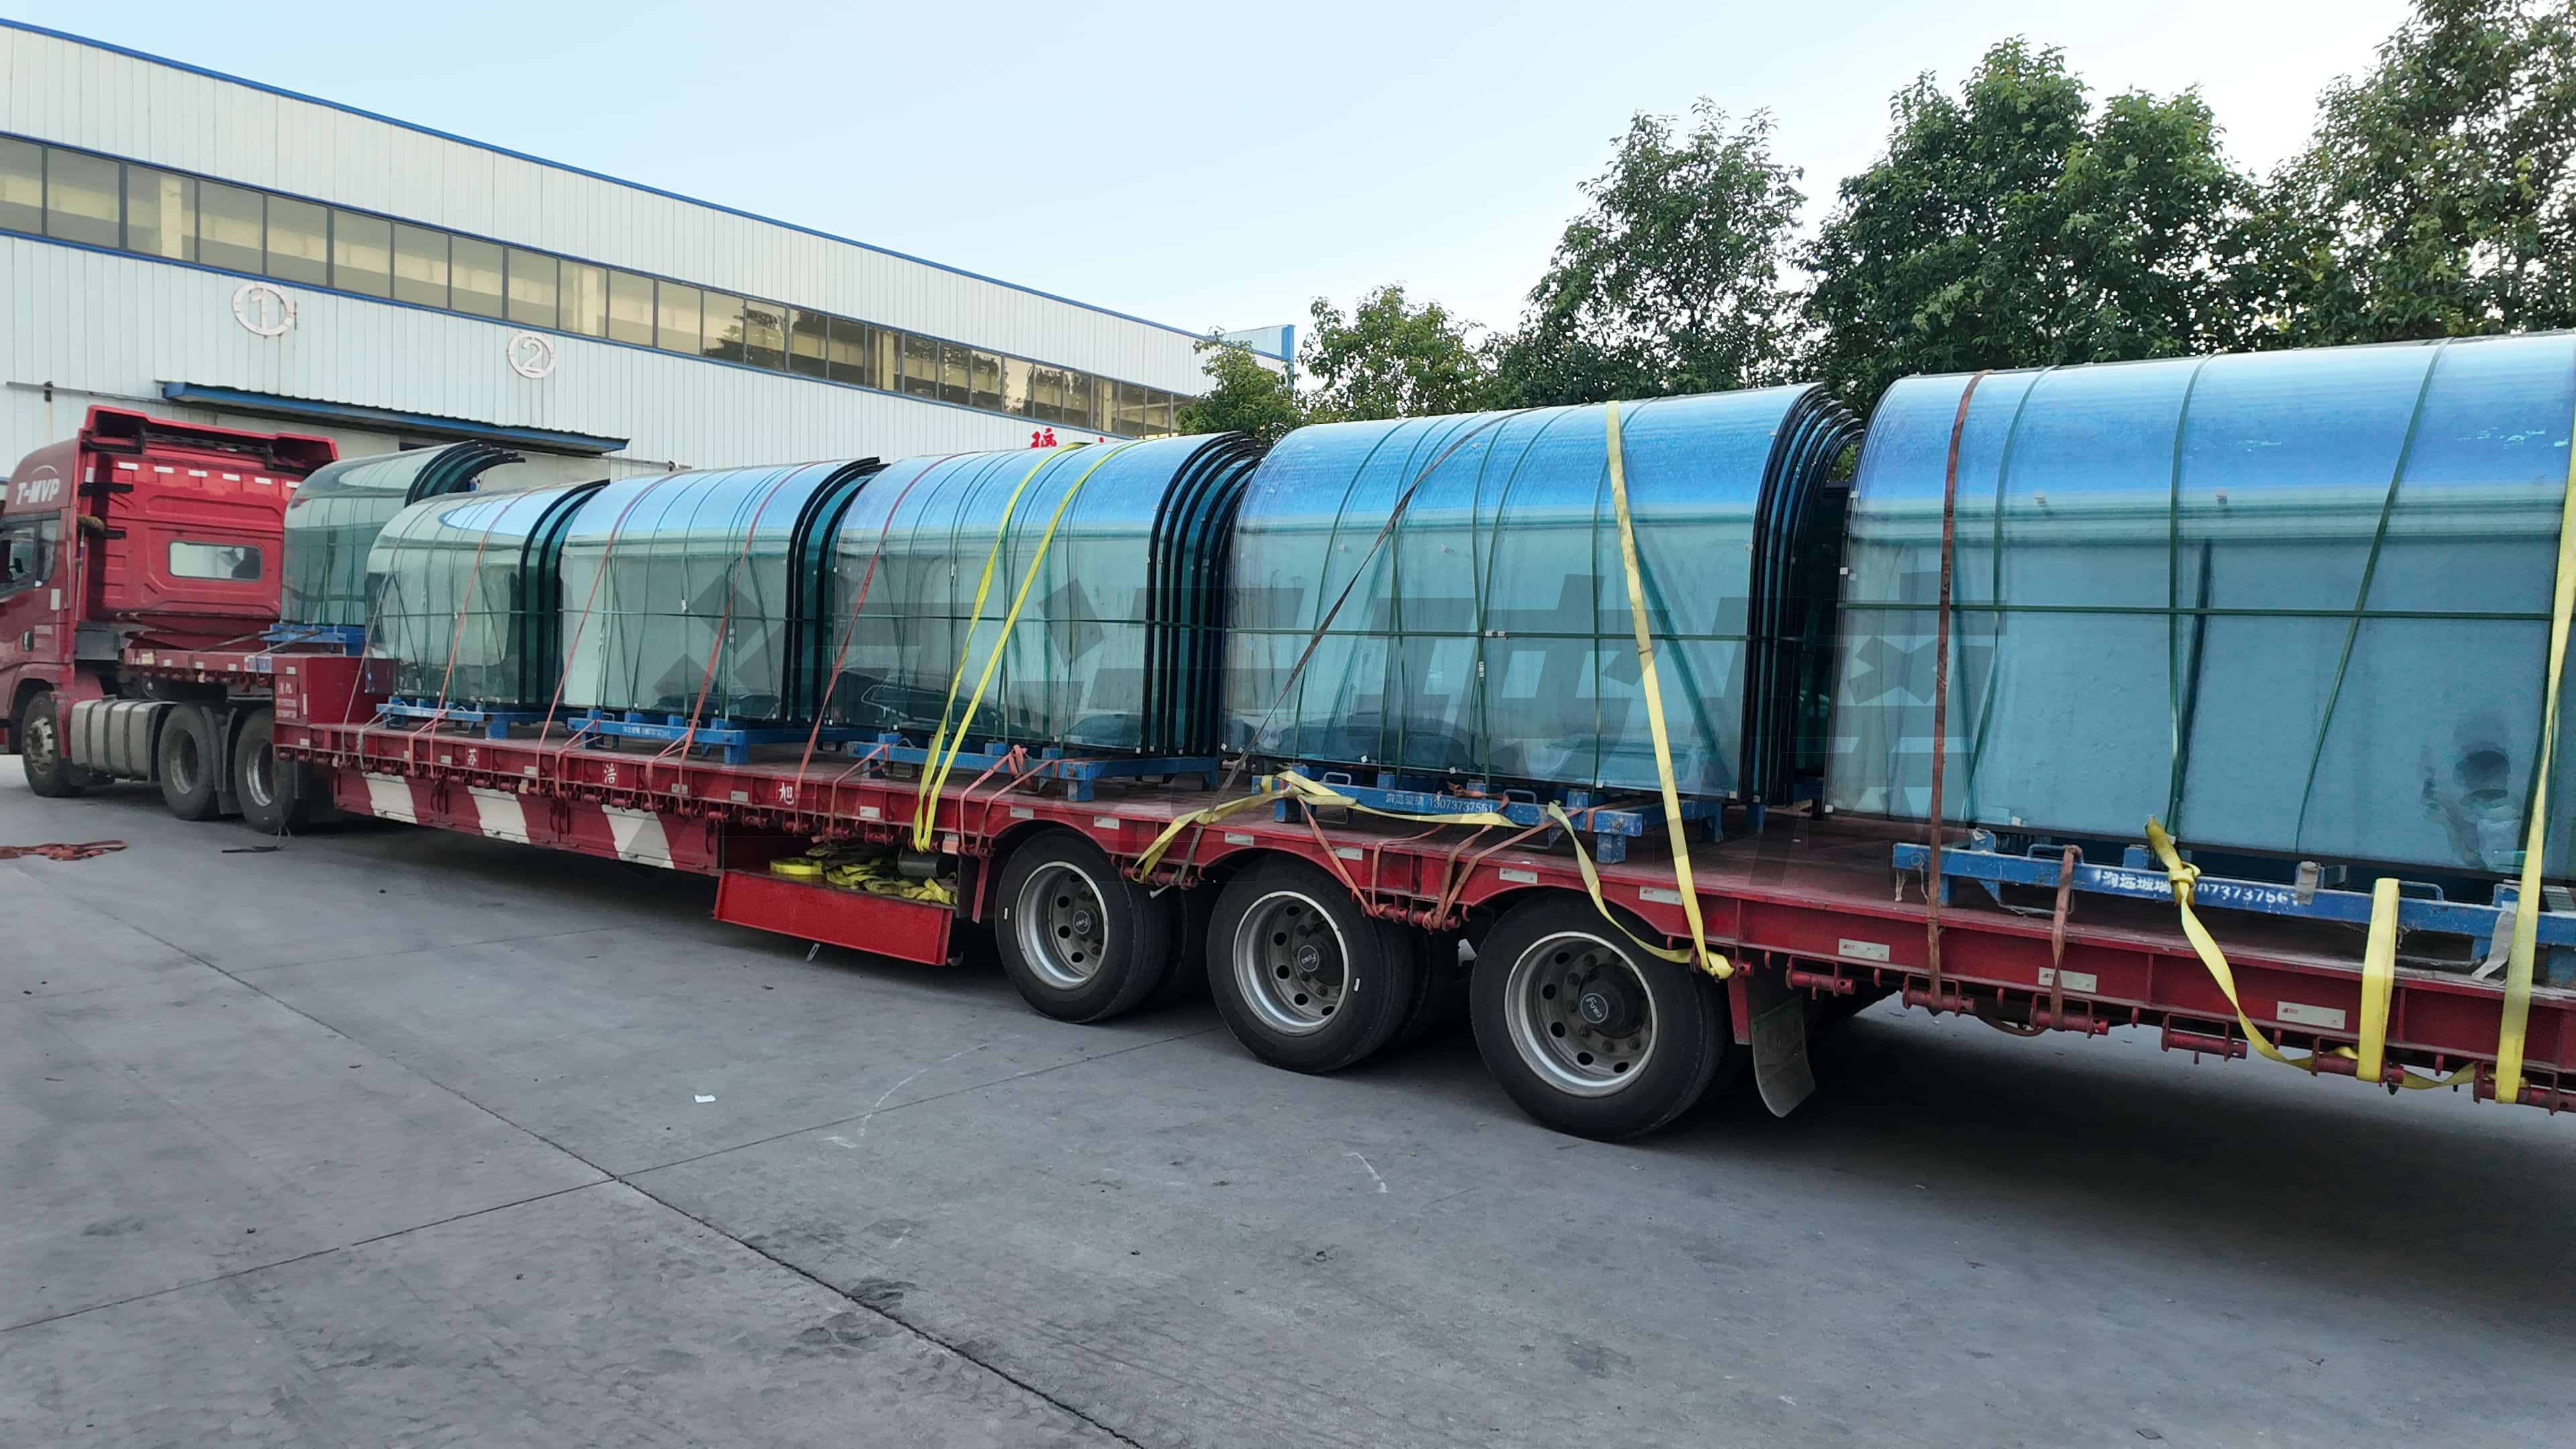
深化出图节奏直接影响开工。我们提供 24 小时出深化加工图(免费),并可协助玻璃选型、结构荷载计算与节点深化。异形件运输易崩角划伤,我们按异形专用包装方案执行,标注吊装受力点,并提供吊装指导。完成环节:发货前。客户收益:现场拆包即用,减少损耗扯皮。
四、成本怎么算
异形弯弧玻璃的报价按平方米核算+加工难度系数,不报固定单价。原因是异形件每片造型不同,调试成本占比高,只按面积报价容易低估实际投入。把难度系数算进去,报价才贴近真实成本。
五、案例
曾配合某商业综合体中庭的异形曲面幕墙、某会展馆入口的异形弯弧装饰面。此类项目对整批一致性要求高,落地关键在于首件校核与过程抽检是否执行到位。
六、三条判断标准
能不能明确答复异形弯最小半径这类边界参数;最大弧长能做到多少,也要问得清;
首件校核与过程抽检是否形成书面记录;
深化出图是否有明确时效承诺。
洵远玻璃可提供 CAD 或样板对接,欢迎提交图纸,我们从工艺角度协助评估成型可行性。