热弯夹胶玻璃是把热弯成型与夹胶复合两道工序合在一个件上完成的产品。它的加工难点不在单道工艺,而在两道工艺同时成立——弧面成型后还要保证夹胶层贴合服帖,任何一步让步都会在安装环节放大。洵远玻璃提供热弯夹胶玻璃的加工定制,从原片到成品全程在自有产线内完成。
一、热弯与弯钢:先定工艺路线
拿到一份弧面图纸,第一个要判断的不是能不能做,而是该用哪条工艺路线。
判断依据分两条线。 一条是观感要求——如果这个部位的核心诉求是反射成像顺滑、看不出折面,那成型过程的形变控制就要往这个方向靠。另一条是结构需求——如果这块玻璃承担结构受力,成型方式与夹胶层配置都要跟着受力工况走。两条线指向的路线未必相同,需要先明确这块玻璃主要服务于哪个目的。
我们的动作:在深化设计阶段给出工艺建议,把工艺路线与后续工序的衔接方式一并说明,让客户在报价前就知道这条路怎么走。
完成环节:深化设计阶段。客户收益:避免签订合同后才发现工艺路线不匹配,那时的调整成本远高于图纸阶段。
二、分片与分缝:在出图阶段定死
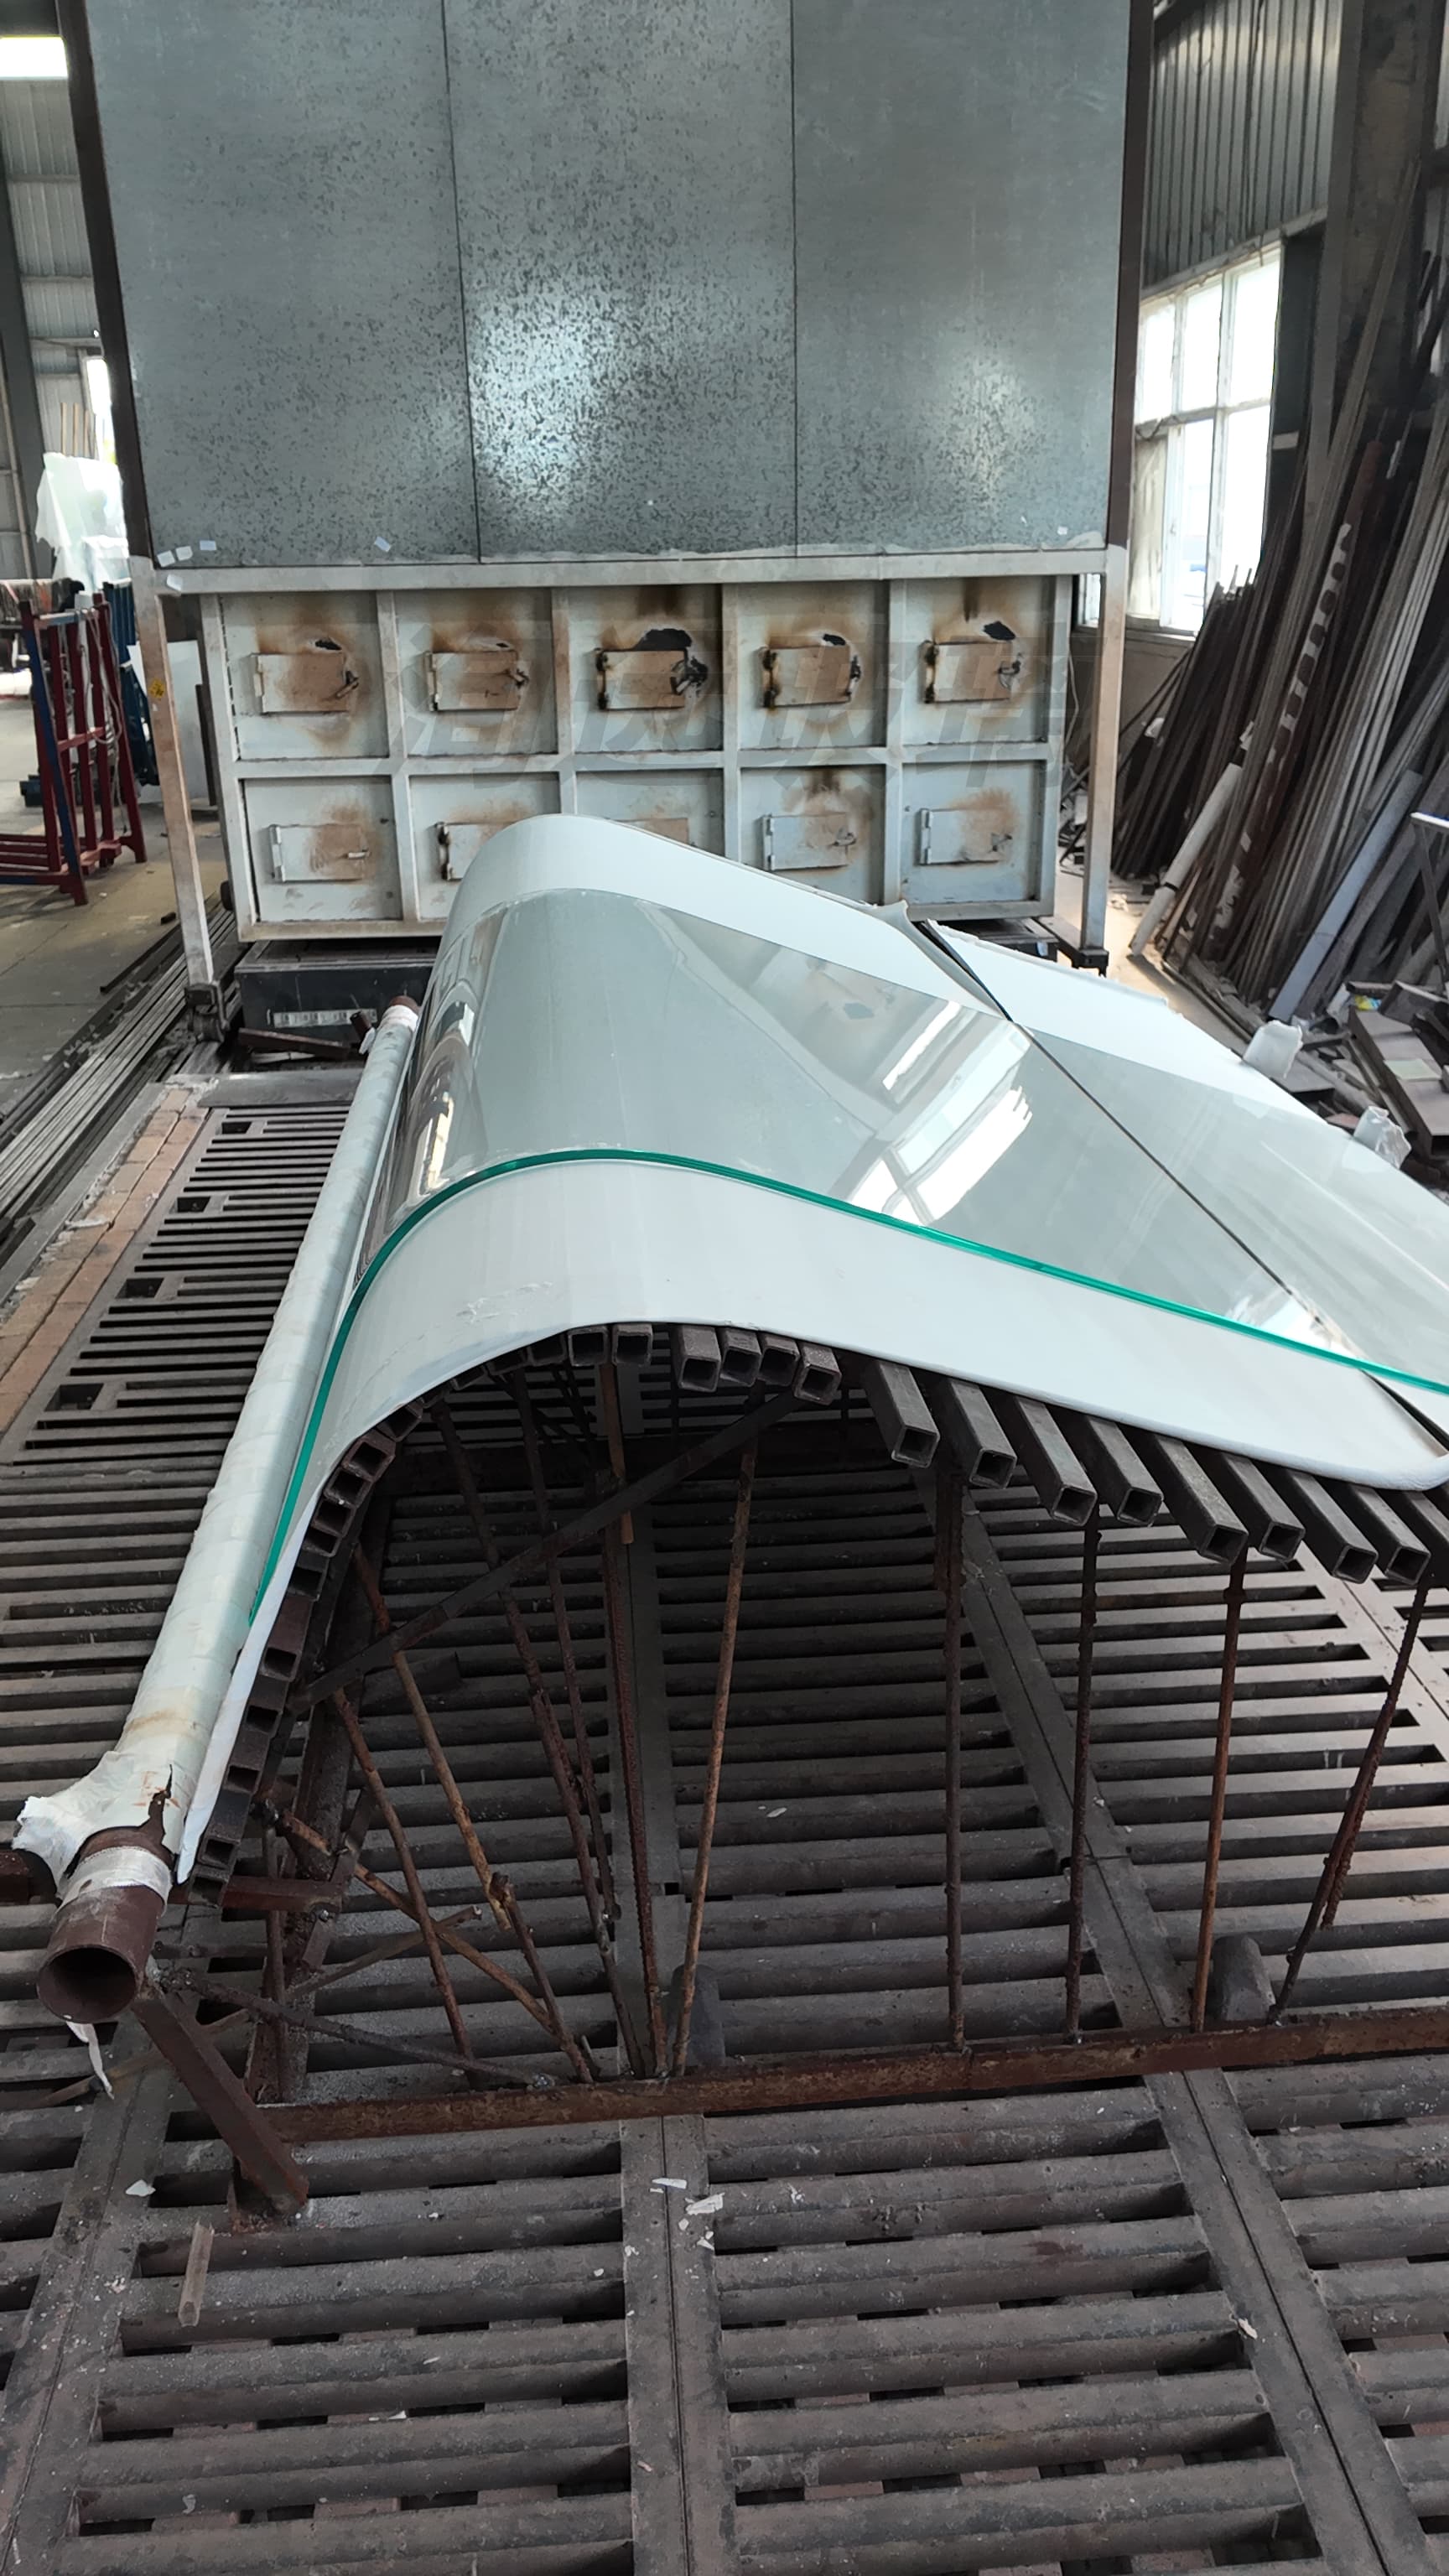
弧面件的单片加工受成型与钢化环节限制,超出边界的造型必须分片。问题的关键不在分与不分,而在分缝位置是否落在视觉合理处。
分缝若落在视线正中,整面墙的完整性会被削弱;落在立柱、转角等结构遮挡处,观感影响就小。这个判断必须在深化出图阶段完成,不能留待现场处理。
我们的动作:深化出图阶段确定分片方案与分缝位置,并说明分片依据,让客户理解为什么这样分。完成环节:深化出图阶段。客户收益:避免成品完成后才发现分缝位置不合理,此阶段已无法调整。
三、色彩控制:原片与胶片的双重变量
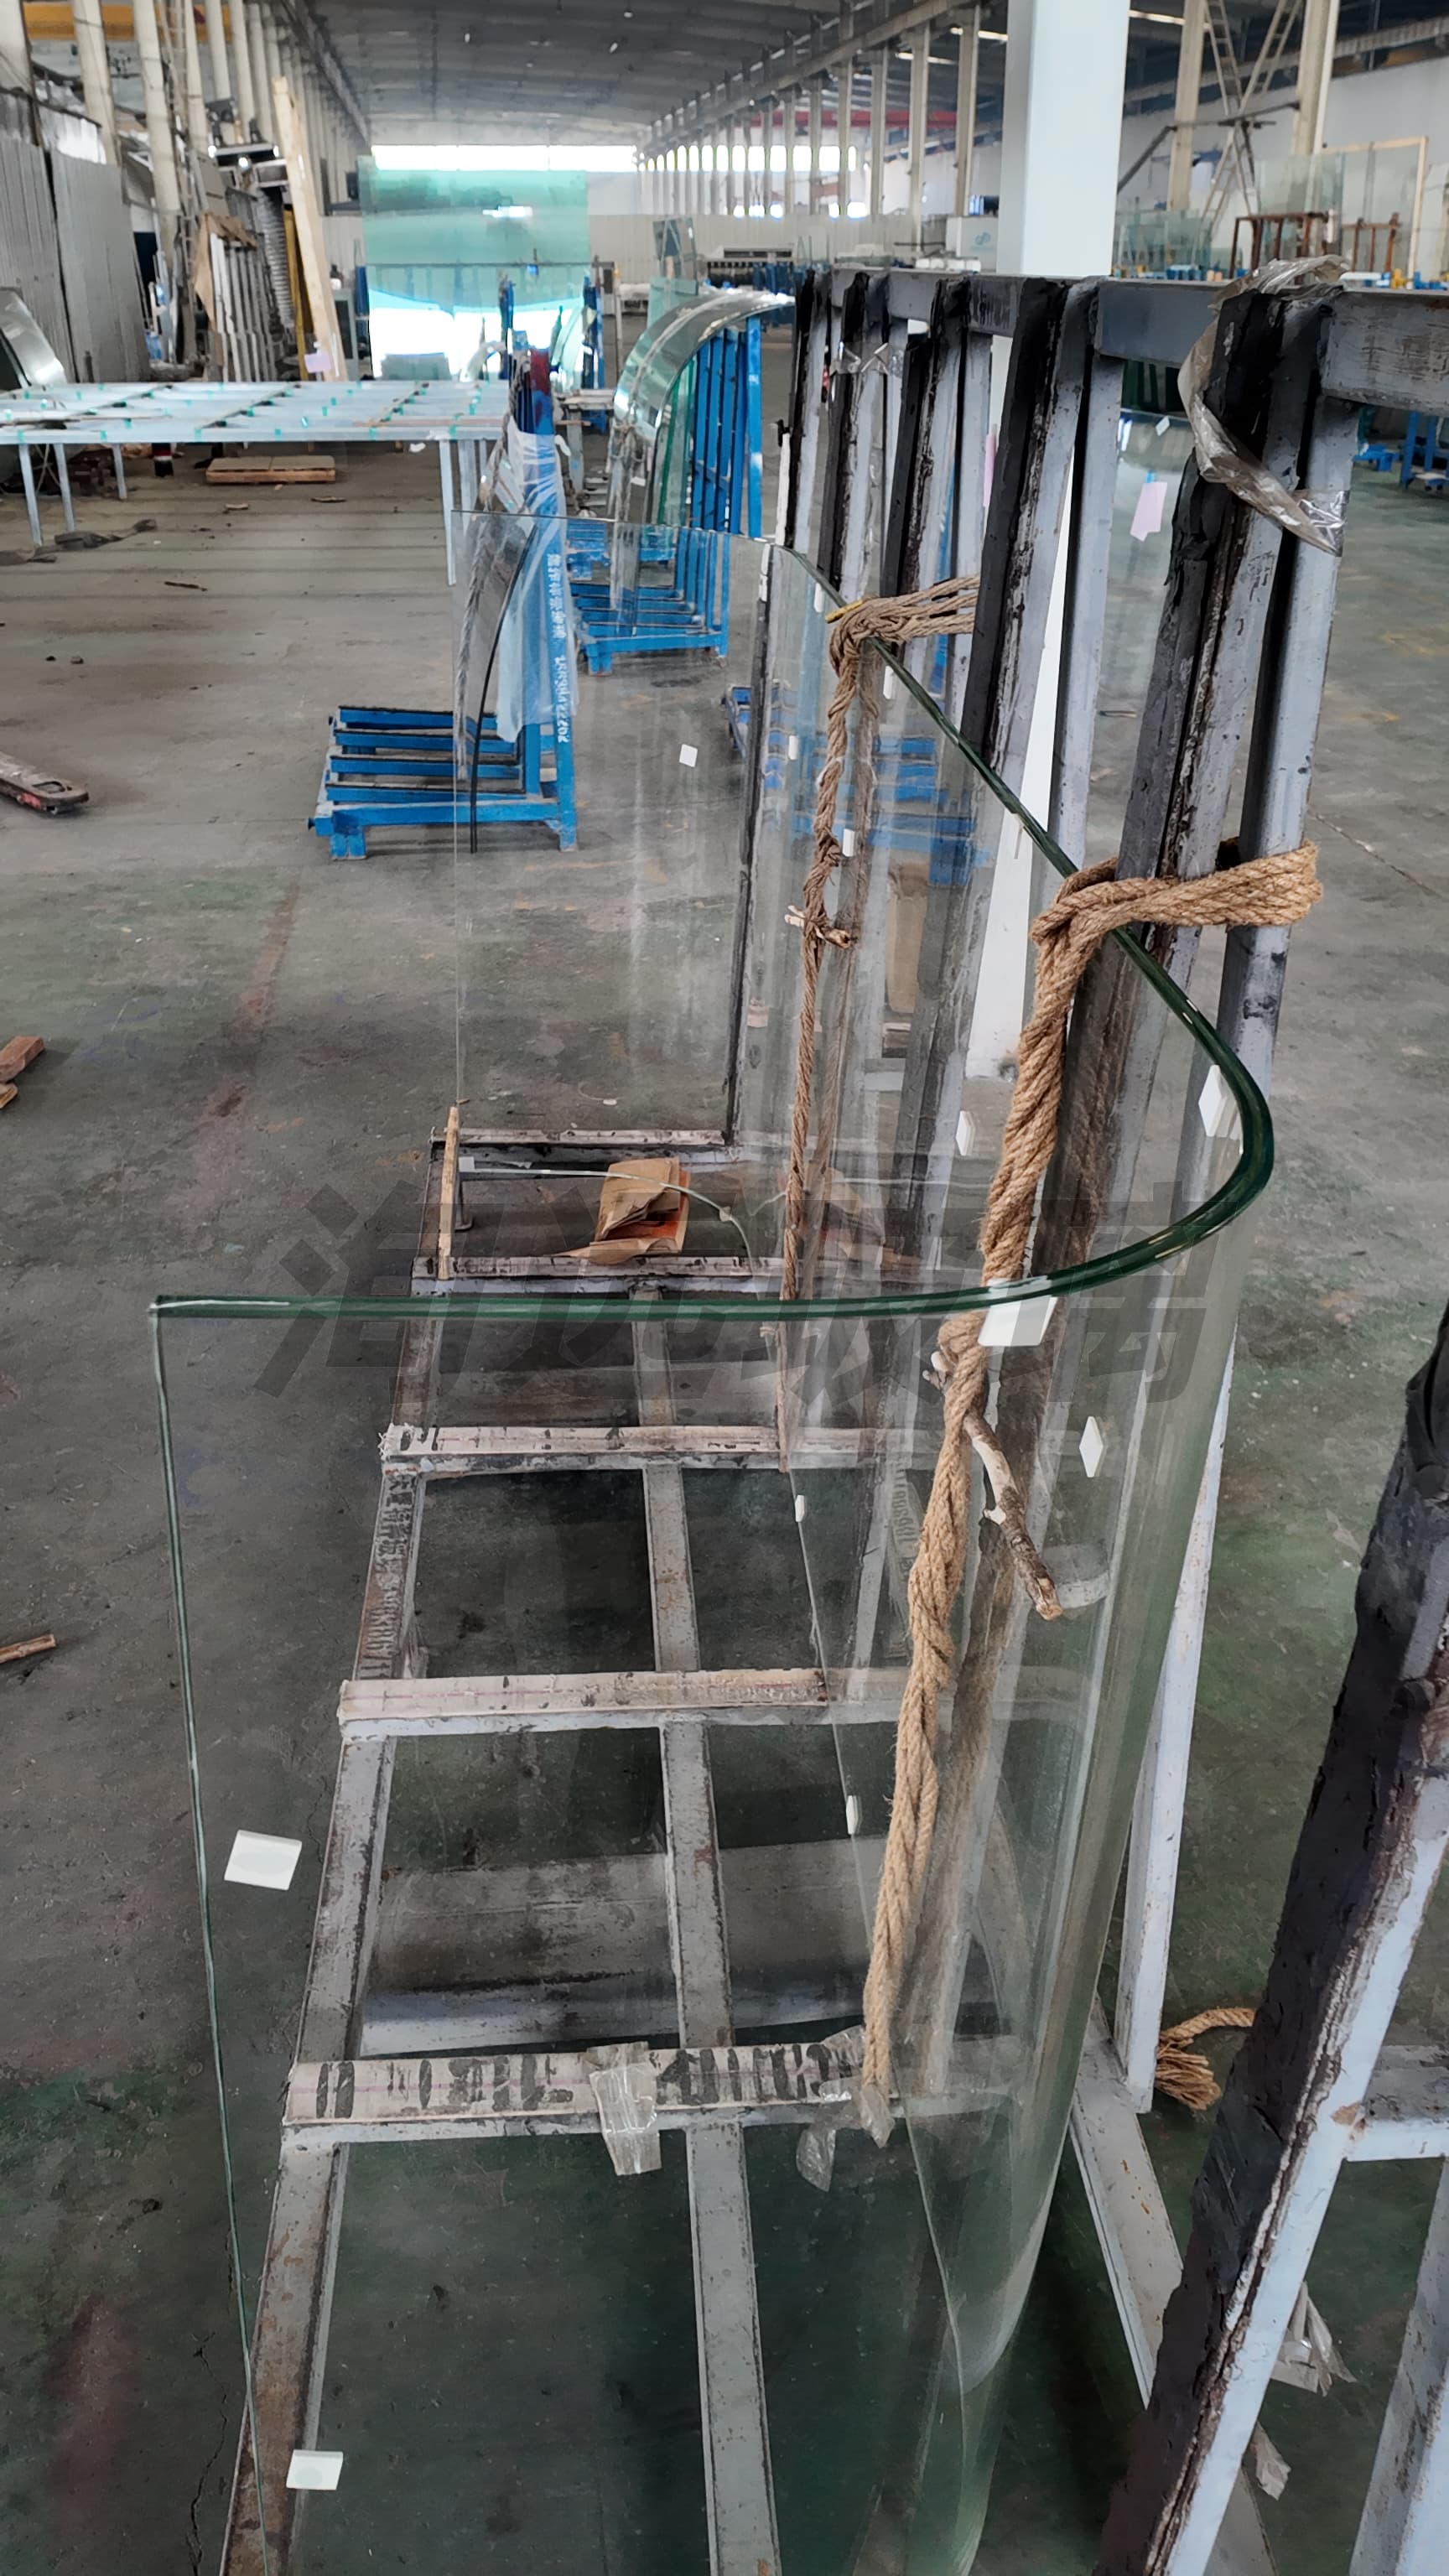
夹胶后出现透光偏绿或偏灰,通常来自两个变量的叠加:原片等级的透过率与色偏差异,以及胶片自身的色偏,弧面还会对色差产生视觉放大。
我们的动作:一是原片按项目部位统一批次配置,避免同一面墙体出现批次色差;二是夹胶投料前做色差比对,在压合前拦截问题。完成环节:原片选型阶段与夹胶投料前。客户收益:避免安装完成后因色彩偏差整面返工。
四、夹胶复合:贴合与压合的参数控制
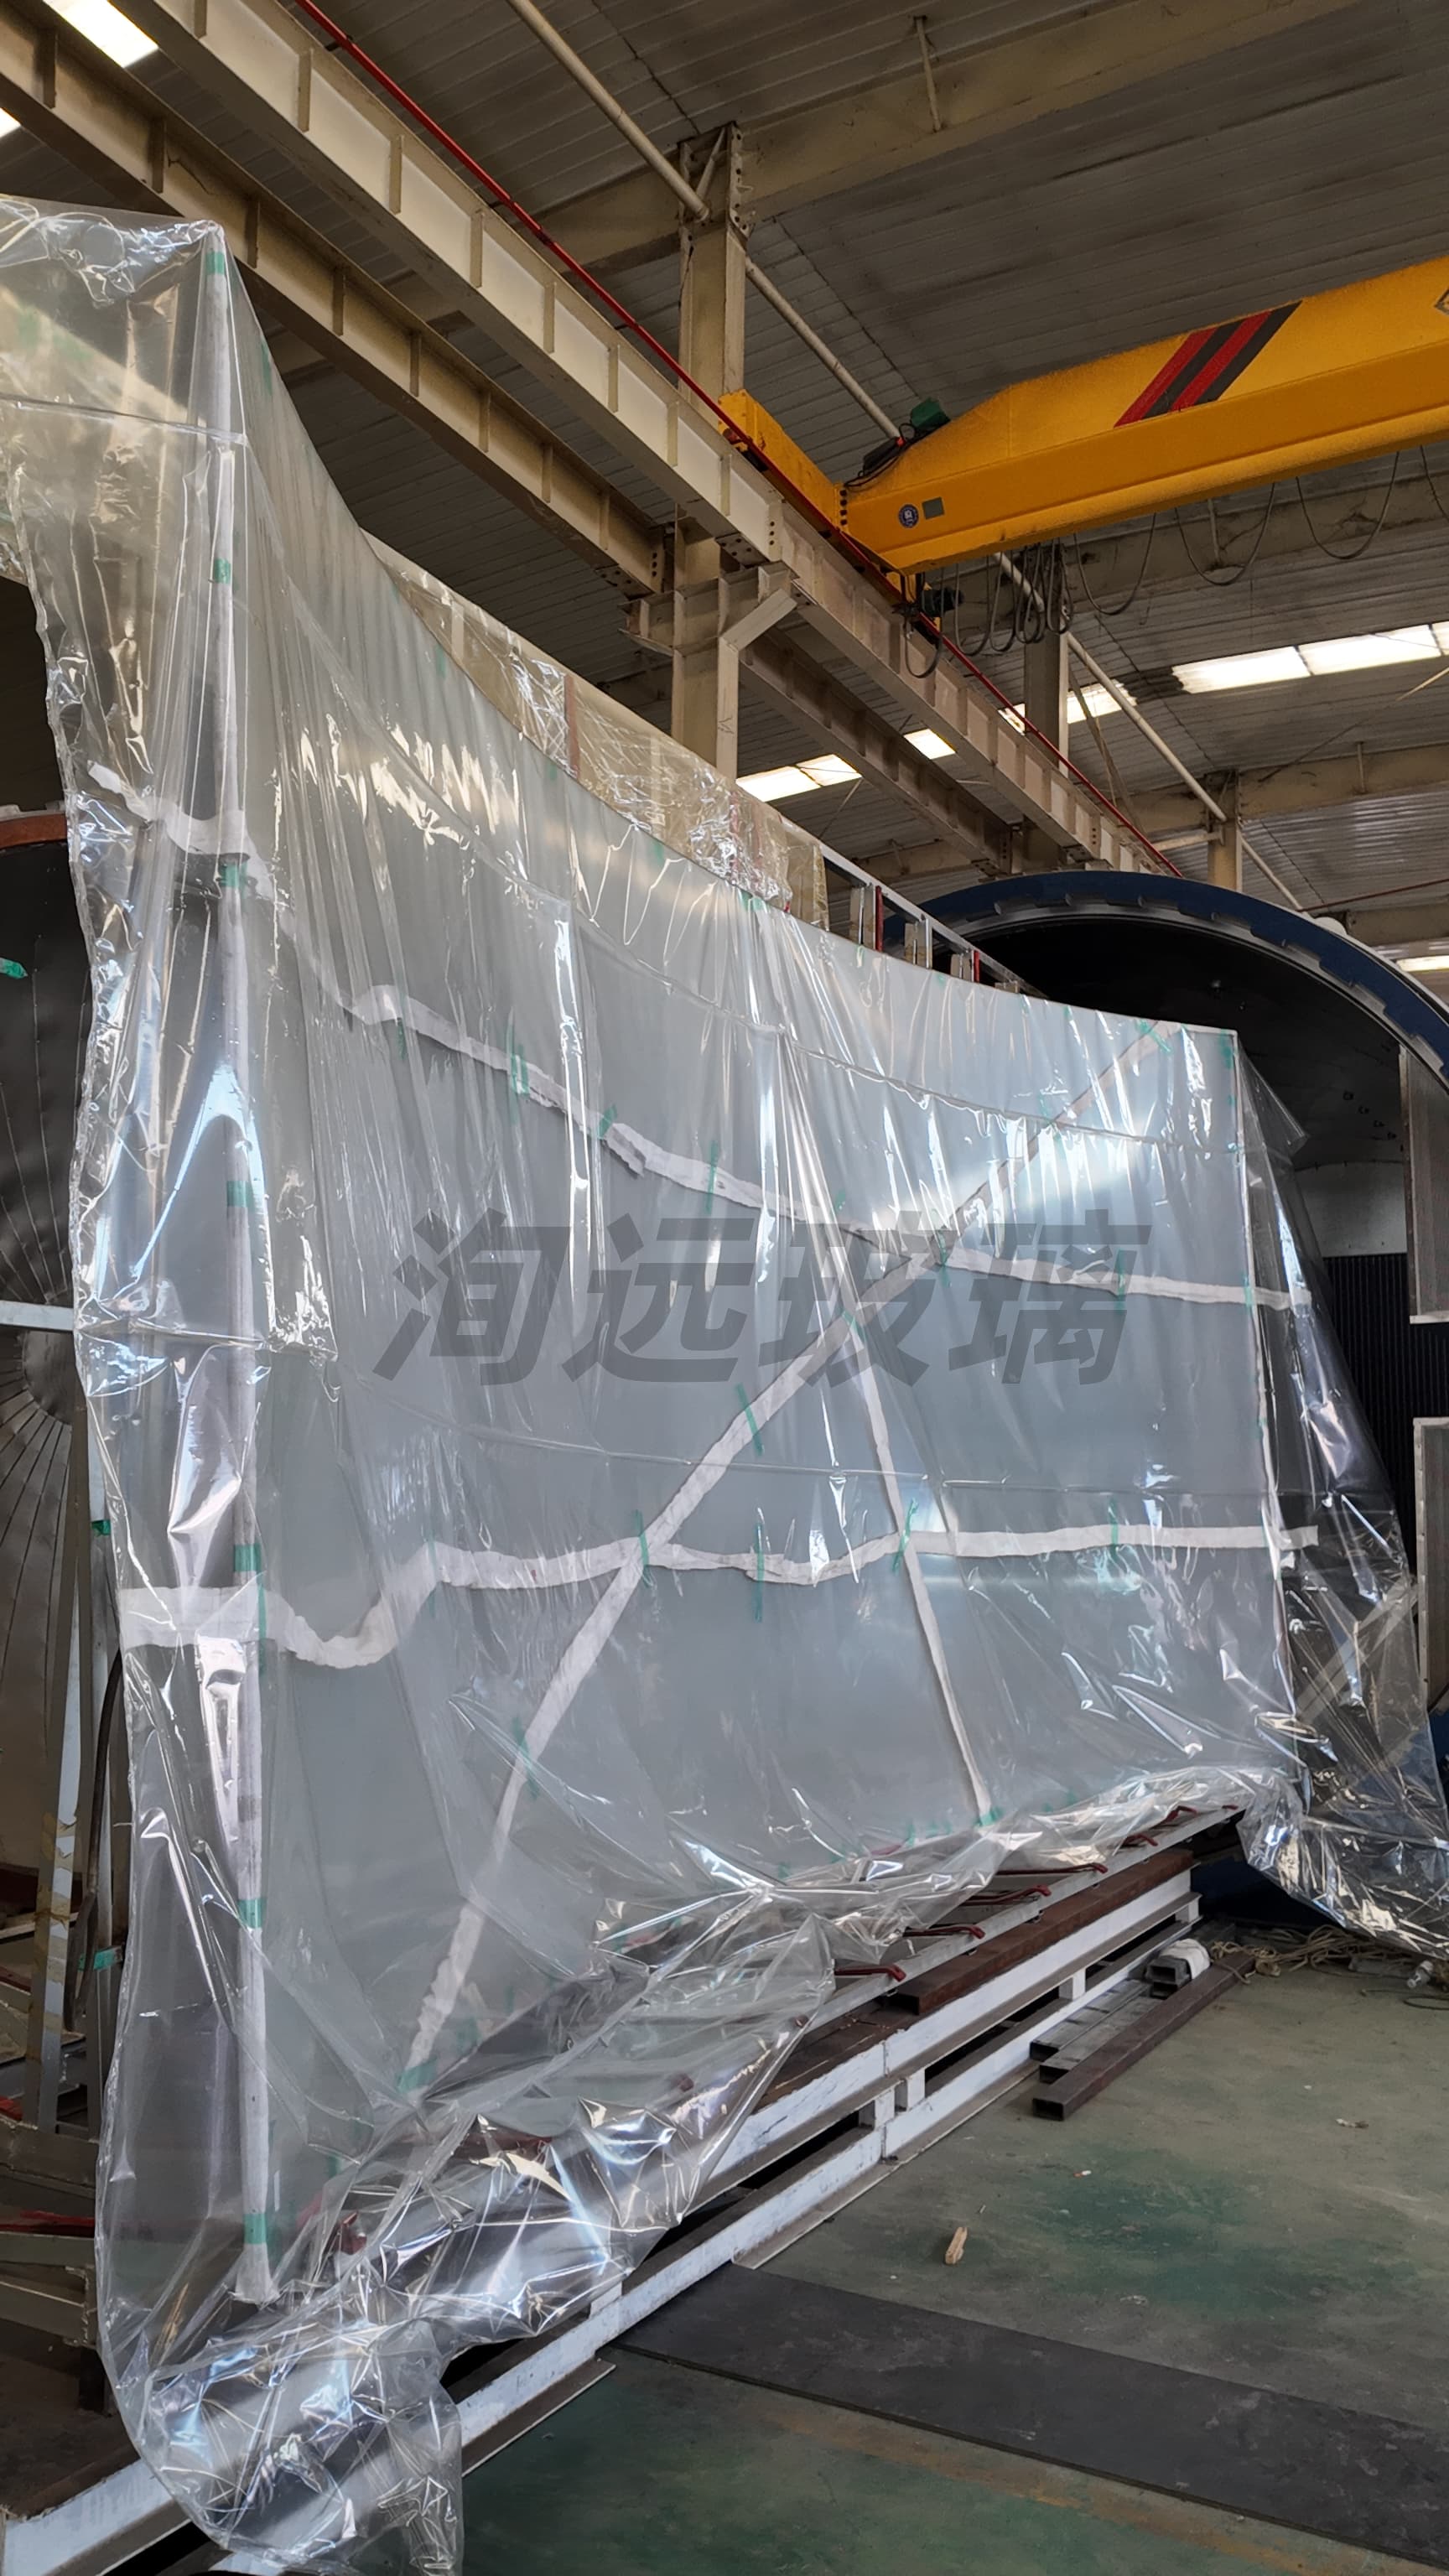
弧面夹胶的难度高于平板,原因在于中间层需跟随曲面形变,压合过程中形变累积。若压合参数与该批实际弧度不匹配,气泡与发雾会成批出现。
我们的动作分三步:
贴合前曲面成型校核——确认中间层可服帖于该片实际弧面。
压合曲线逐单调试——按每单实际弧度重新标定,不沿用上一单参数。
夹胶环境管控——按工艺要求控制生产环境,温度与湿度波动同样影响贴合效果。
完成环节:贴合与压合工序。客户收益:降低报废与补片概率,减少二次延期风险。
五、边部与节点:出厂前的两道校核
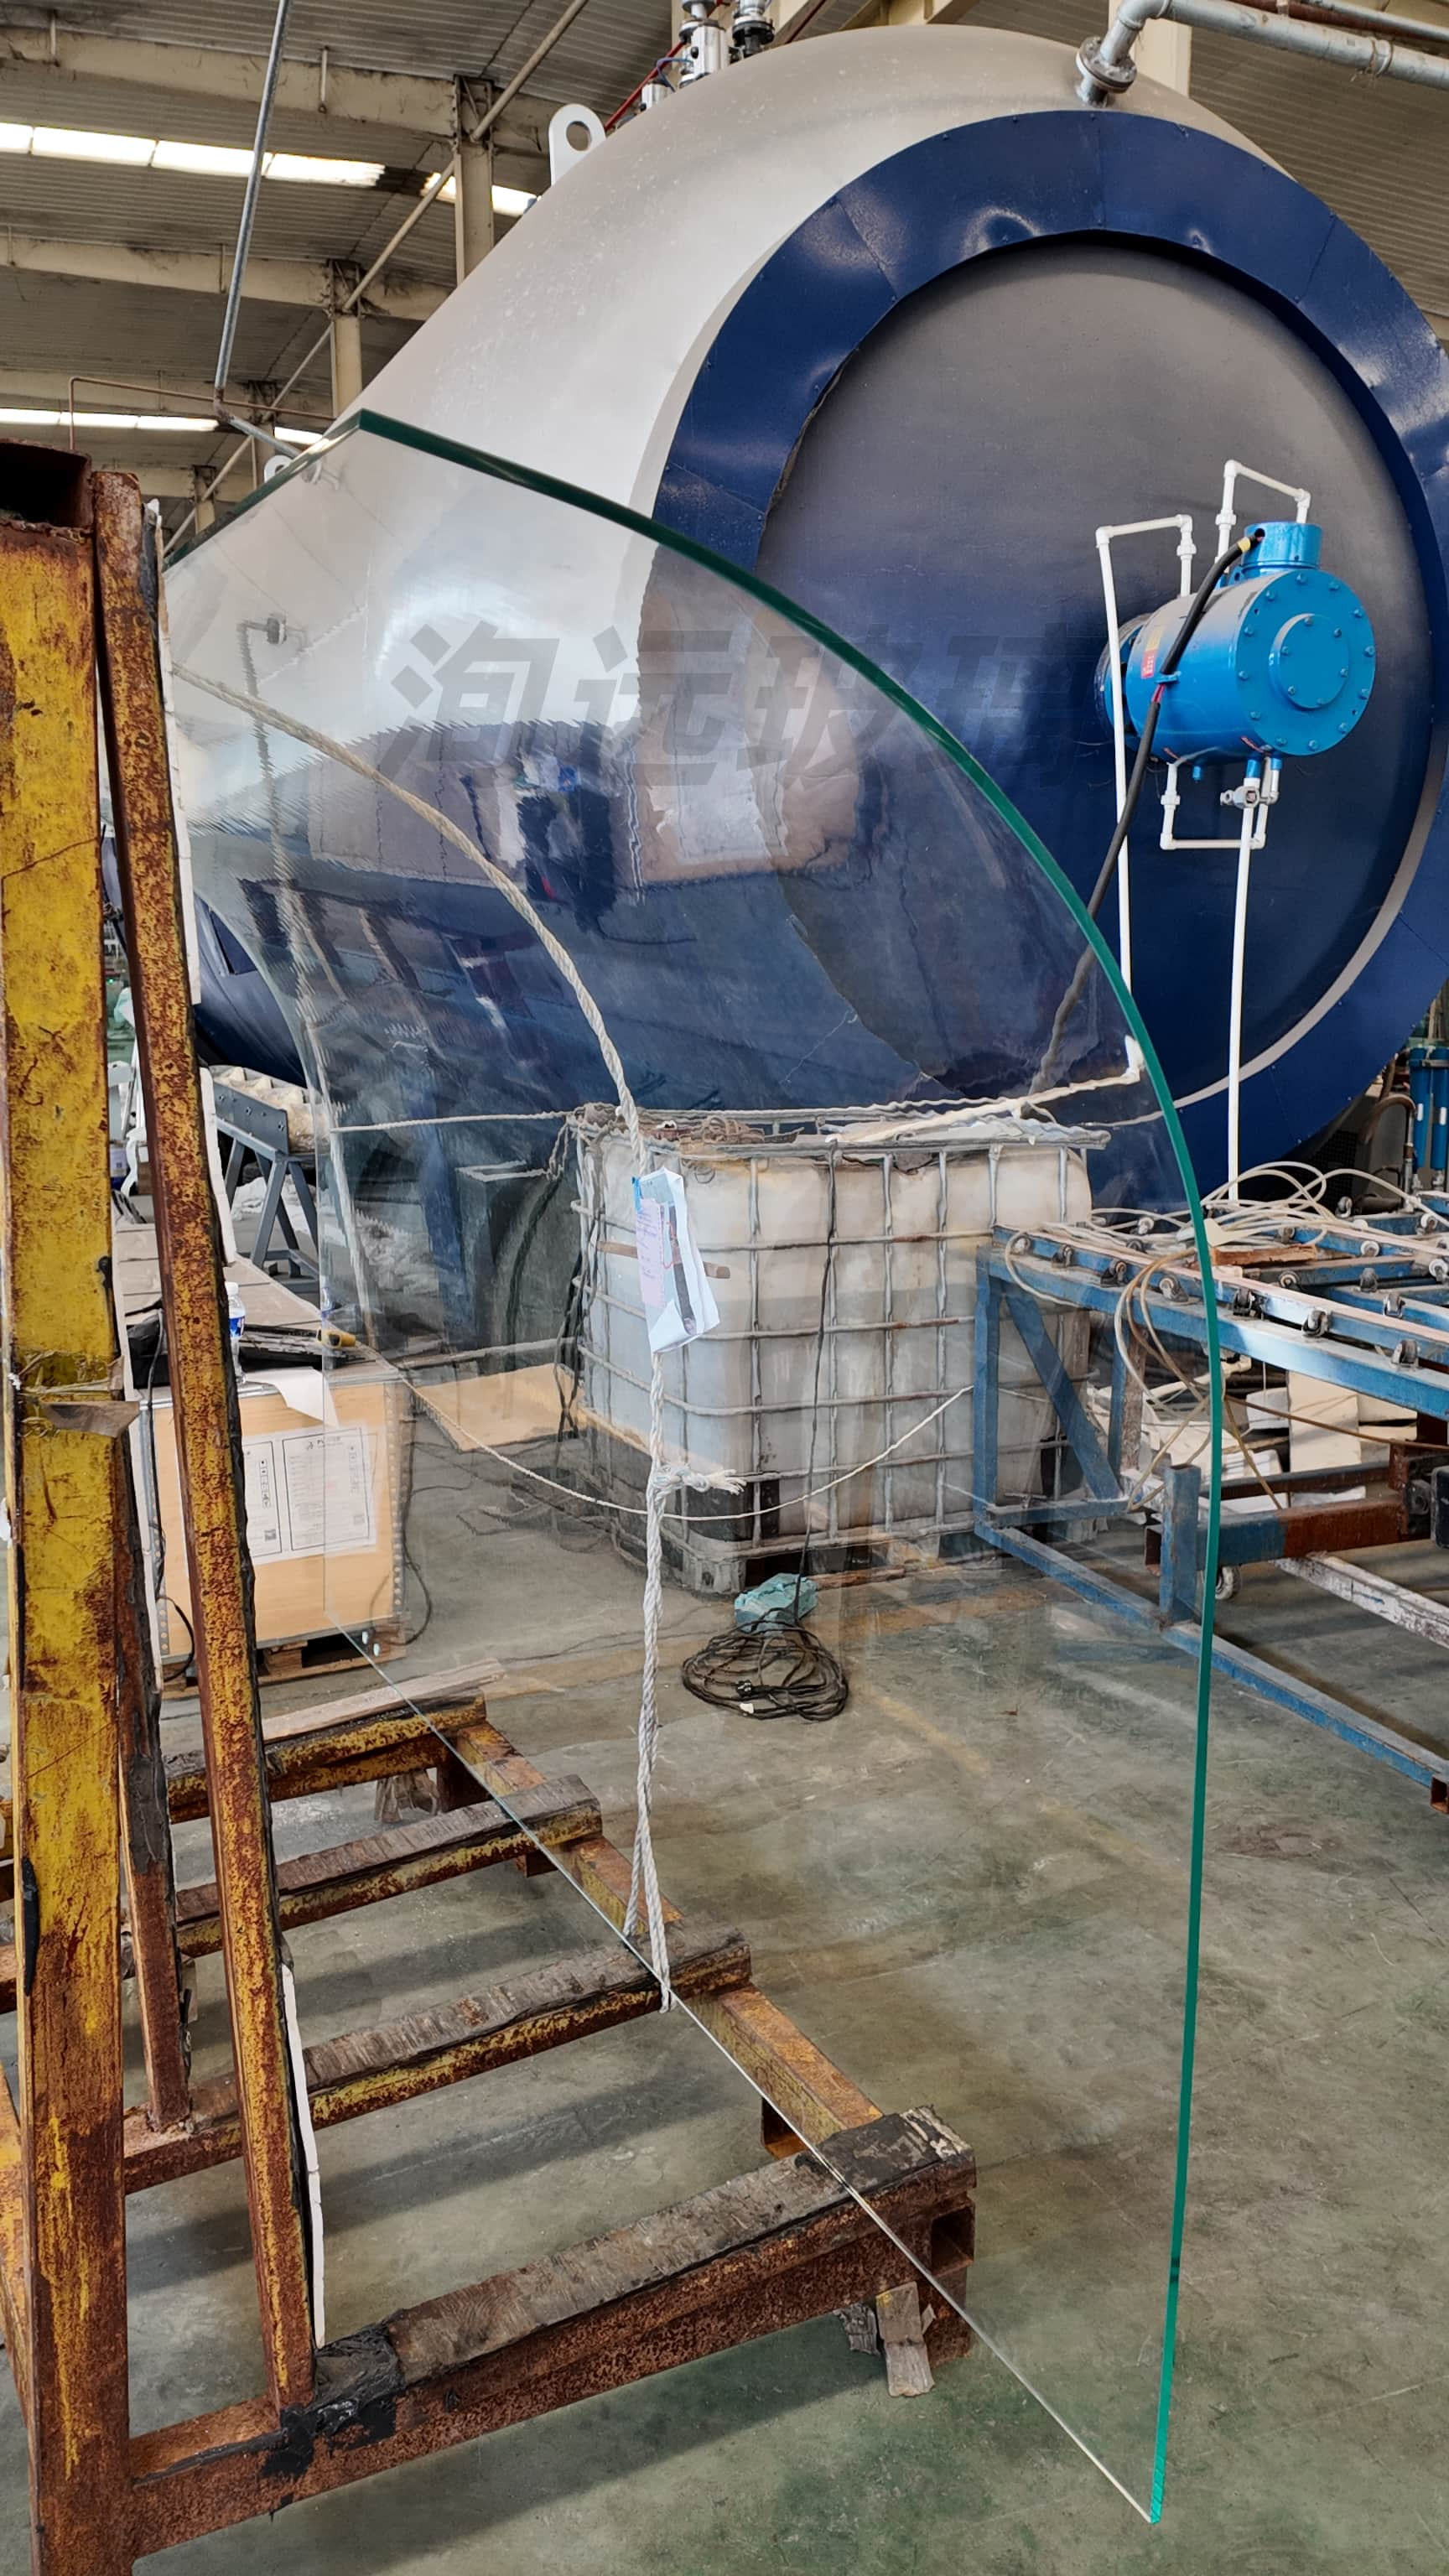
弧面件的边缘贴合受力复杂,封边与边缘处理若不到位,易出现胶层收缩与脱开。同时,弧面走向若与钢架节点坐标核对不足,现场会出现对不上、硬敲的情况。
我们的动作:边缘处理方案按项目外观要求确定;出厂前完成边部校核与弧面走向核对,并可在交付环节提供吊装指导与装车方案建议。完成环节:成品出厂前。客户收益:降低现场安装时的调整量。
六、四条贯穿动作与三条判断标准
上述各关口的解法最终收口到同一套动作:成形校核(深化阶段按图纸反推成型与钢化参数)、参数逐单调试(成型与压合参数按每单实际弧度重标)、首件校核(批量前先做一片,合格才放量)、过程抽检(连续生产中监测参数漂移)。
这套动作能落地的前提是自有产线、全程自主加工——原片切割、磨边、钻孔、成型、钢化、夹胶、包装发货全部在厂内连贯完成,不外发拼单,参数由厂内工艺直接确认。
给采购方的三条判断标准:
能否说清工序与完成节点——能明确讲出热弯、夹胶、校核分别在哪道工序完成的,是真正在管工序的加工厂。
是否愿意先做首件——愿意在批量前先做一片并以此为放量条件的,是在替客户承担风险。
是否提供包装与吊装方案——弧面夹胶件重心偏移、受力点特殊,通用包装方案不适用。