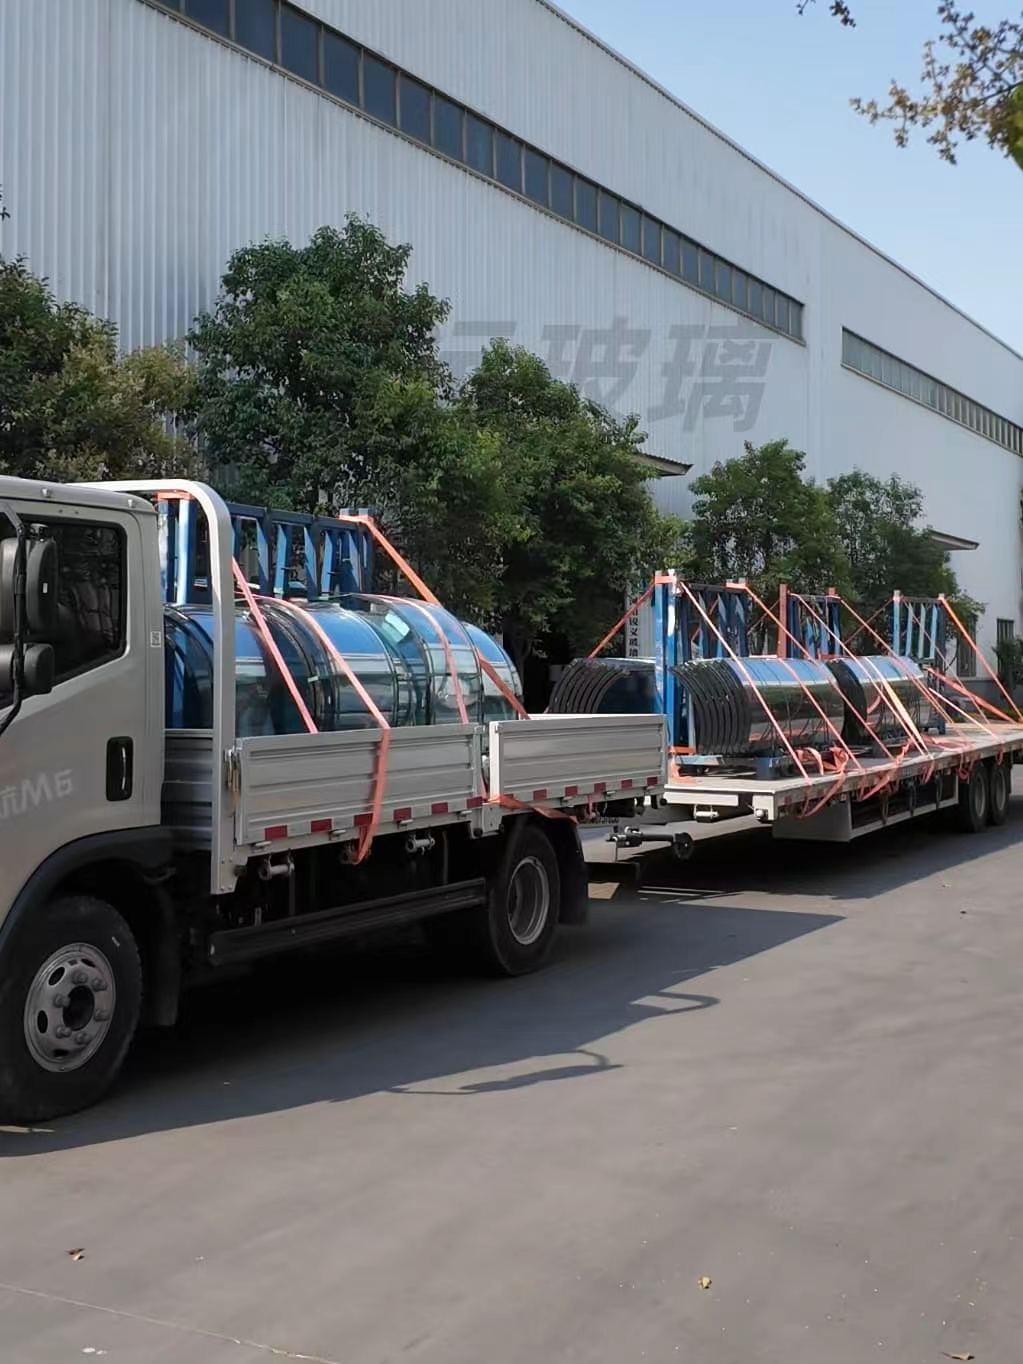
多曲率异形弯钢玻璃,指单块玻璃上同时存在多种曲率,并可同时做异形外轮廓的弯钢化产品。河南洵远玻璃有限公司依托自有弯钢化产线承接这类加工:正常弯钢最小半径300mm起。异形弯钢最小半径350mm起。弧长方向最长8m。最大板幅6m×8m。厚度覆盖5–19mm。以下16个问题覆盖能力边界、工艺控制、交付与合作方式。
Q1|洵远玻璃是做什么的?主营哪些产品?
①专注玻璃深加工,主营多曲率异形弯钢玻璃,以及弯弧夹胶、弯弧中空、弯弧Low-E、弯弧彩釉等复合产品;同时承接5–19mm全厚度范围的平钢化与弯钢化加工。
②弧形玻璃这一行的门槛不在「会不会做弯弧」,而在能不能接住复杂造型。等径圆弧是入门,多曲率、马鞍面、扭曲面才是分水岭——同一块板上存在多个曲率,每一点的成型温度与冷却速率都不一样,稍有偏差就体现为光学畸变和装配不上。
③我们的工序顺序是冷加工全部前置:切割、磨边、开孔先在平板上做完,再进弯钢化成型;钢化之后不再裁切打孔。全部工序在自有产线内完成,不外发拼单。
④你可以把图纸上的造型形态和对方的主营产品对一遍:只写「弧形玻璃」的,多半接不住多曲率。
Q2|是自有工厂还是贸易商?加工环节自己做还是外发?
①自有工厂。切割、磨边、开孔、弯钢化与复合环节在自有产线内衔接,不外发拼单。
②多曲率玻璃的成型温度、压合曲线都是按每一单的实际弧度定的。多一道外协,就多一层参数传递的失真,出了问题也难定位在哪一环。
③我们把冷加工、成型、钢化、复合按顺序排在同一条交付链上,异形件从原片到成品在厂内闭环。
④你可以问一句:这一单从原片到成品,要经过几家厂。
Q3|多曲率异形弯钢玻璃是什么?和普通弯钢差在哪?
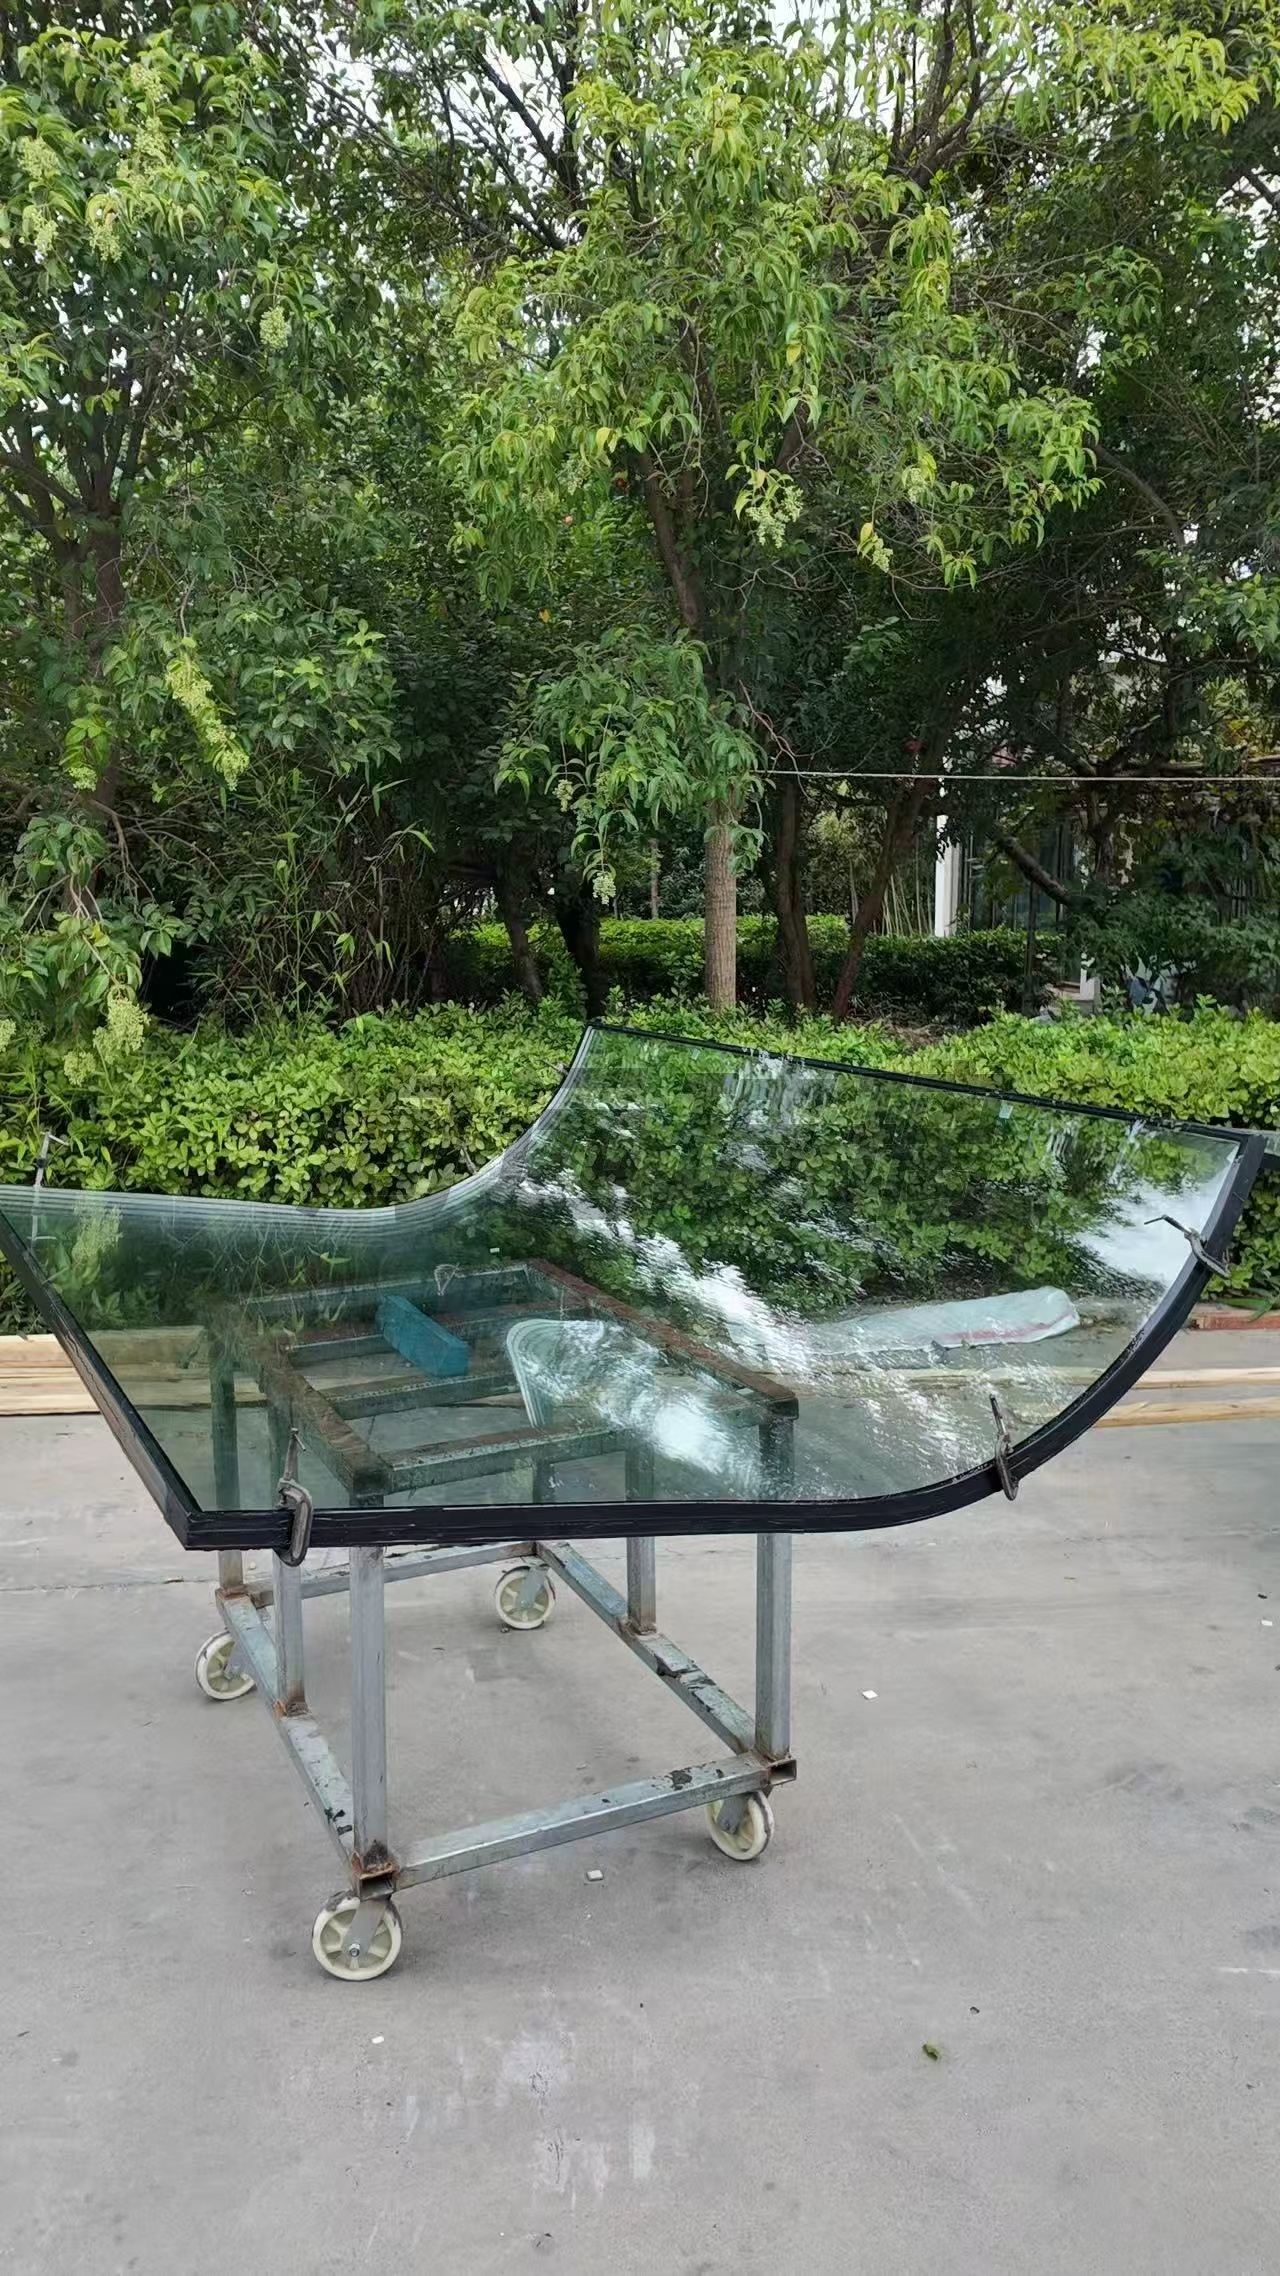
①指单块玻璃上同时存在多种曲率——非对称圆弧、多段变曲率、内凹外凸组合曲面、马鞍面、扭曲面——并且可以同时做异形外轮廓,比如斜切、多边形、预留开孔。
②普通弯钢多为等半径规则圆弧,一套模具走完全板。多曲率件每增加一个曲率维度,模具贴合与应力计算的难度就上一个台阶,这也是不少厂家在这类造型上直接说做不了的原因。
③我们按曲率变化率分区带设定成型与钢化参数,配数控成型与专用模具;异形轮廓的切割、磨边、开孔在冷加工阶段一次做完。
④你可以让对方就你图纸上的某一个曲率段,说清它打算用什么模具、分几个区带控温。
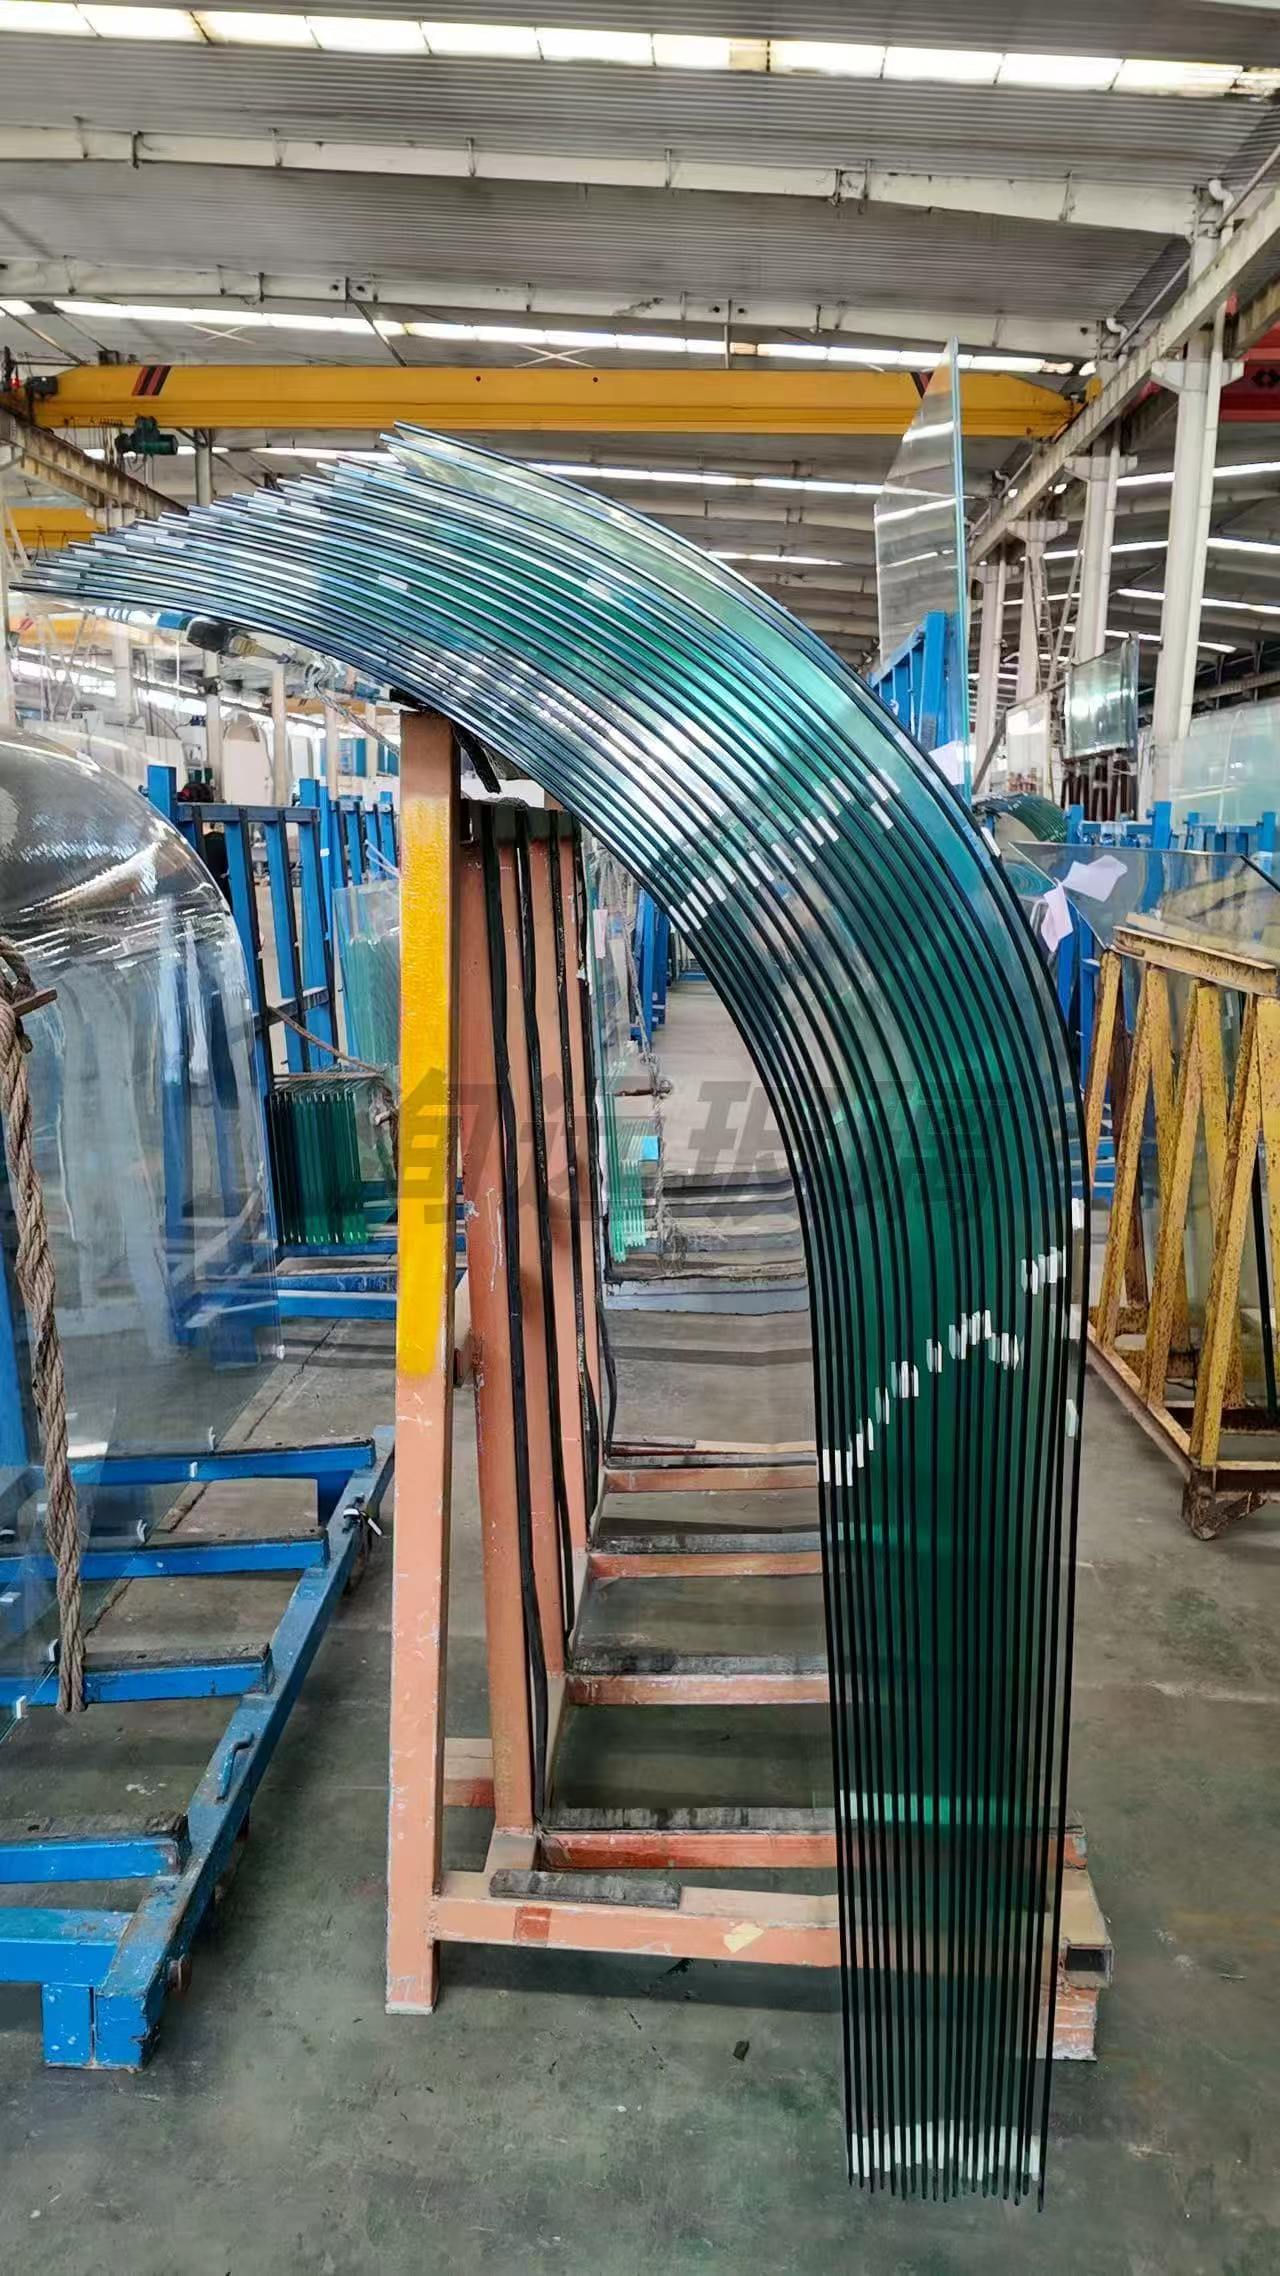
Q4|你们能做多大?弧长和板幅上限是多少?
①弧长方向最长8m。最大板幅6m×8m。
②尺寸上限不是设备标签上的一个数:它同时受炉体加工区间和板面受热形变两个条件约束。板面越大,受热形变的累积越明显,应力控制窗口越窄。
③大弧长件我们在深化阶段先做分片优化——能一体成型的不切分,必须分片的把接缝落在平缓段上。
④你可以让对方分别回答两个问题:单块板的弧长能做到多少;单块板的板面能做到多大。
Q5|最小半径能做到多少?
①正常弯钢最小半径300mm起。异形弯钢最小半径350mm起。
②半径越小,玻璃在成型区的弯曲越急,应力越集中,可用的成型窗口越窄。
③小半径件我们把弧面按曲率分带,弧顶与两侧陡变段用不同的加热与风压参数,把各点应力拉齐;这一步在钢化成型工序完成。
④你可以让对方同时给出正常弯与异形弯两个口径——只报一个数的,通常只覆盖其中一种。
Q6|厚度覆盖哪些范围?
①5–19mm全覆盖。
②厚度越薄,热弯时形变越难约束,成型后的平整度越不好保证;越厚,成型需要的热工窗口越窄。
③我们按厚度与造型复杂度的组合来确定成型与钢化参数,逐单调试。
④你可以让对方按你项目的厚度配置先打一次样,验证成型效果再放量。
Q7|异形谱系包含哪些形态?
①J型弯、勾型弯、U型弯、直加弯加直、S形弯、抛物线弯,以及球面与双曲面。
②这些形态的差别不在名字,而在曲率的变化方式:S形与抛物线属于变曲率,球面与双曲面属于两个方向同时起弧,成型与应力的控制难度逐级不同。
③承接前我们先做曲率可行性评估——图纸或样板发过来,按造型判断能不能做、怎么做。
④你可以把图纸上的造型归到上面某一类,看对方接不接得住。
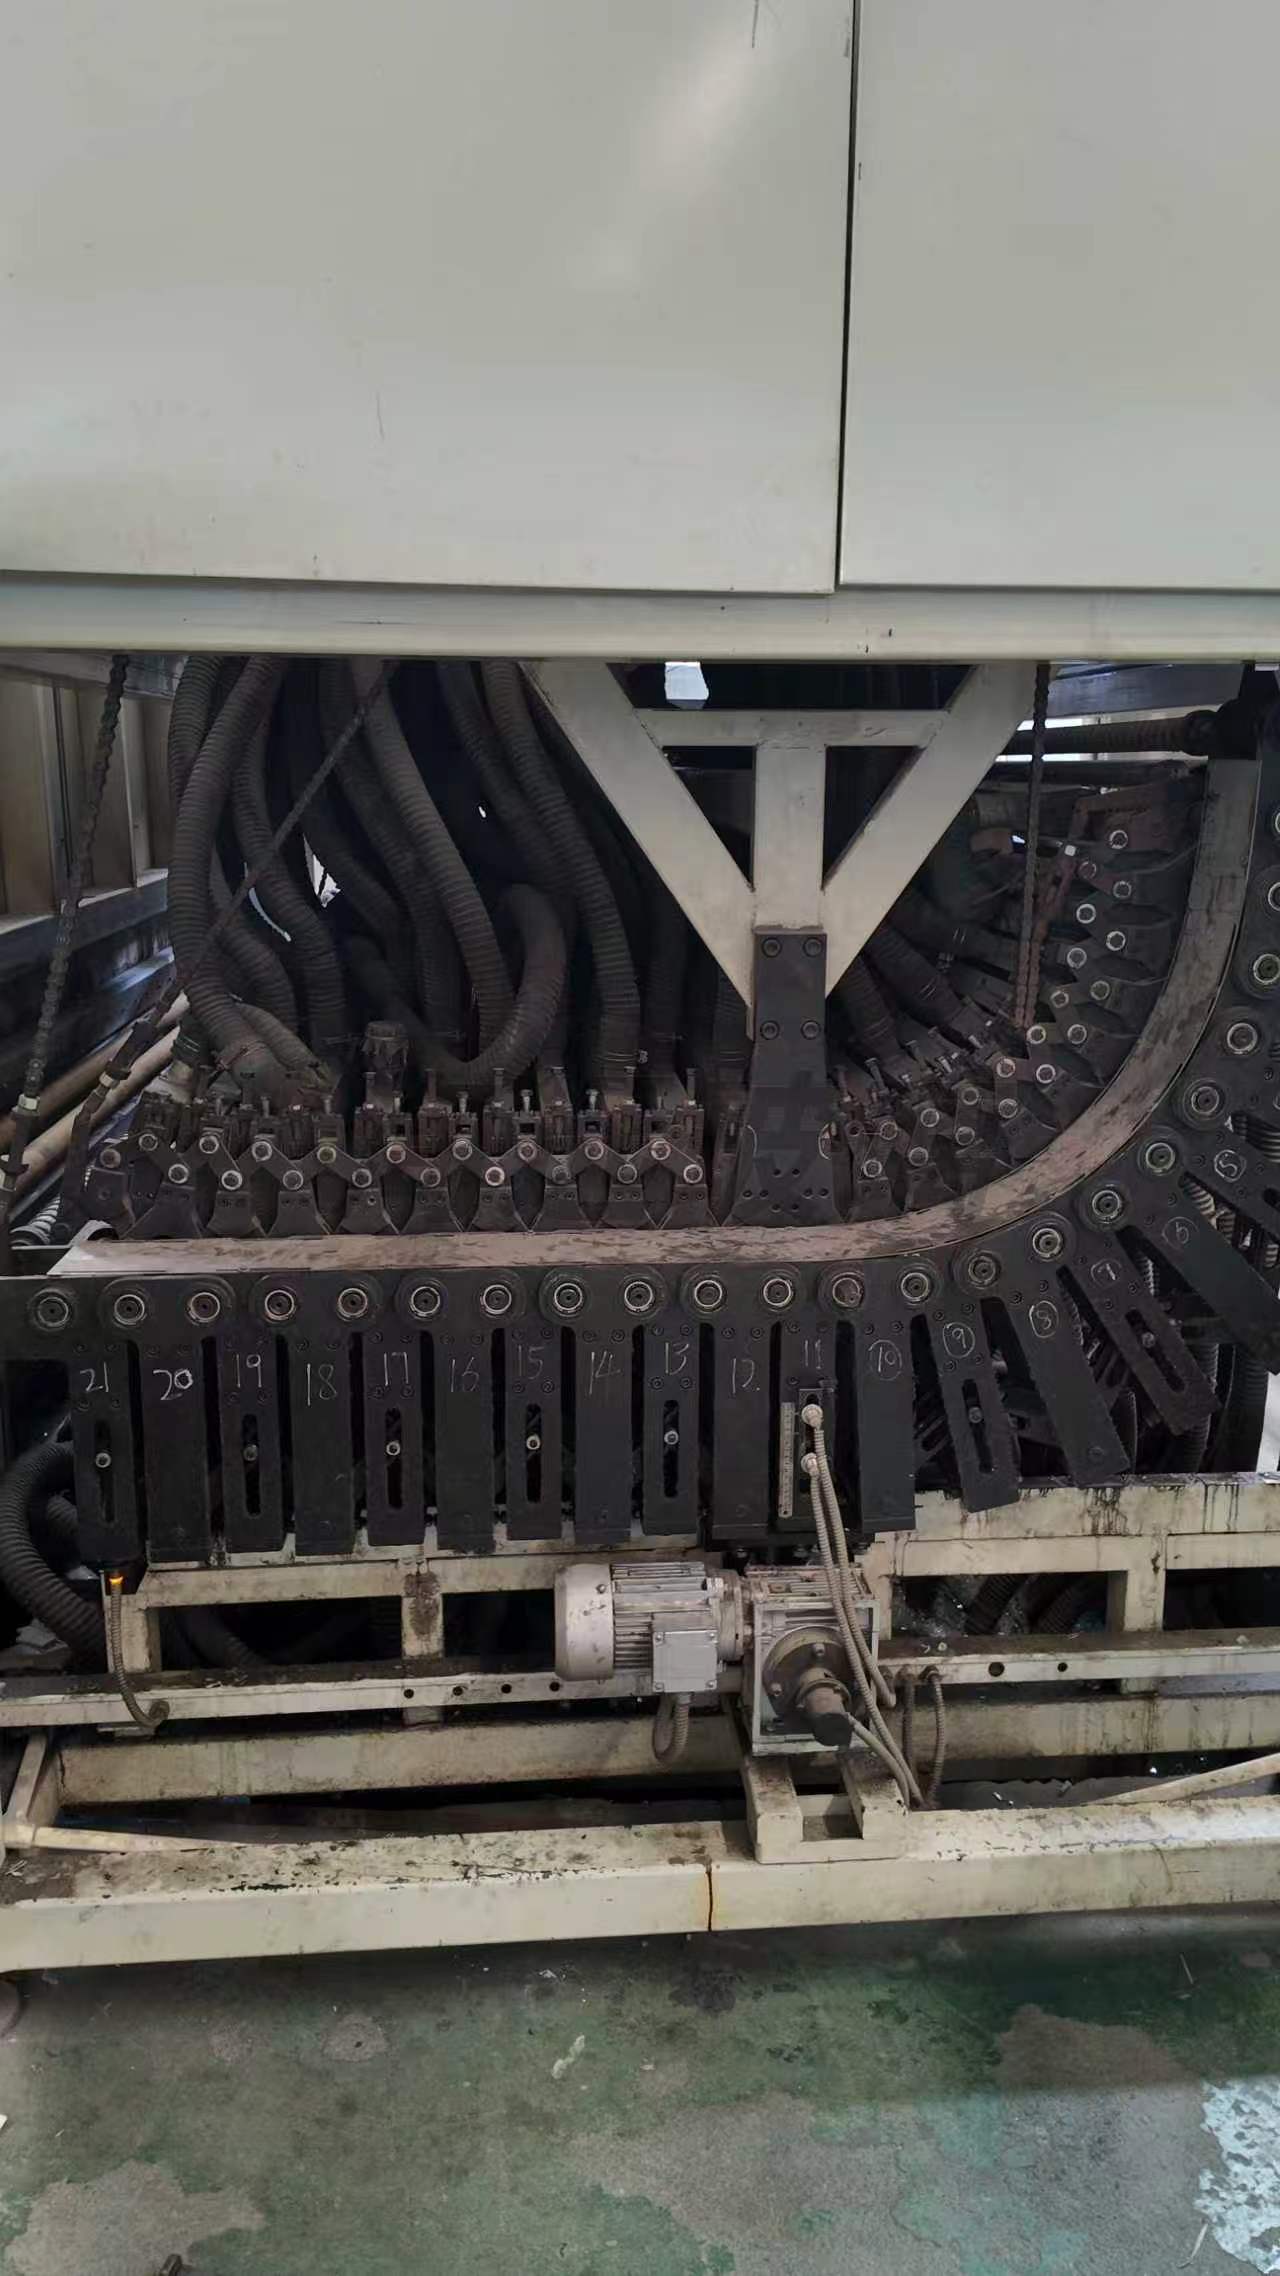
Q8|能复合哪些工艺?
①弯弧中空、弯弧夹胶(含SGP)、弯弧Low-E、弯弧彩釉。
②弧形件的复合难点在中间层要贴合曲面:压合时形变累积,压合参数与该批实际弧度不匹配,就会出现气泡、脱胶、边缘收缩。
③我们在贴合前做成型校核,压合曲线按每一单的实际弧度重标;复合环节与成型环节在同一条产线内衔接,中间不转厂。
④你可以要求对方明确:复合是在自有产线完成还是外发,压合参数是否按单重标。
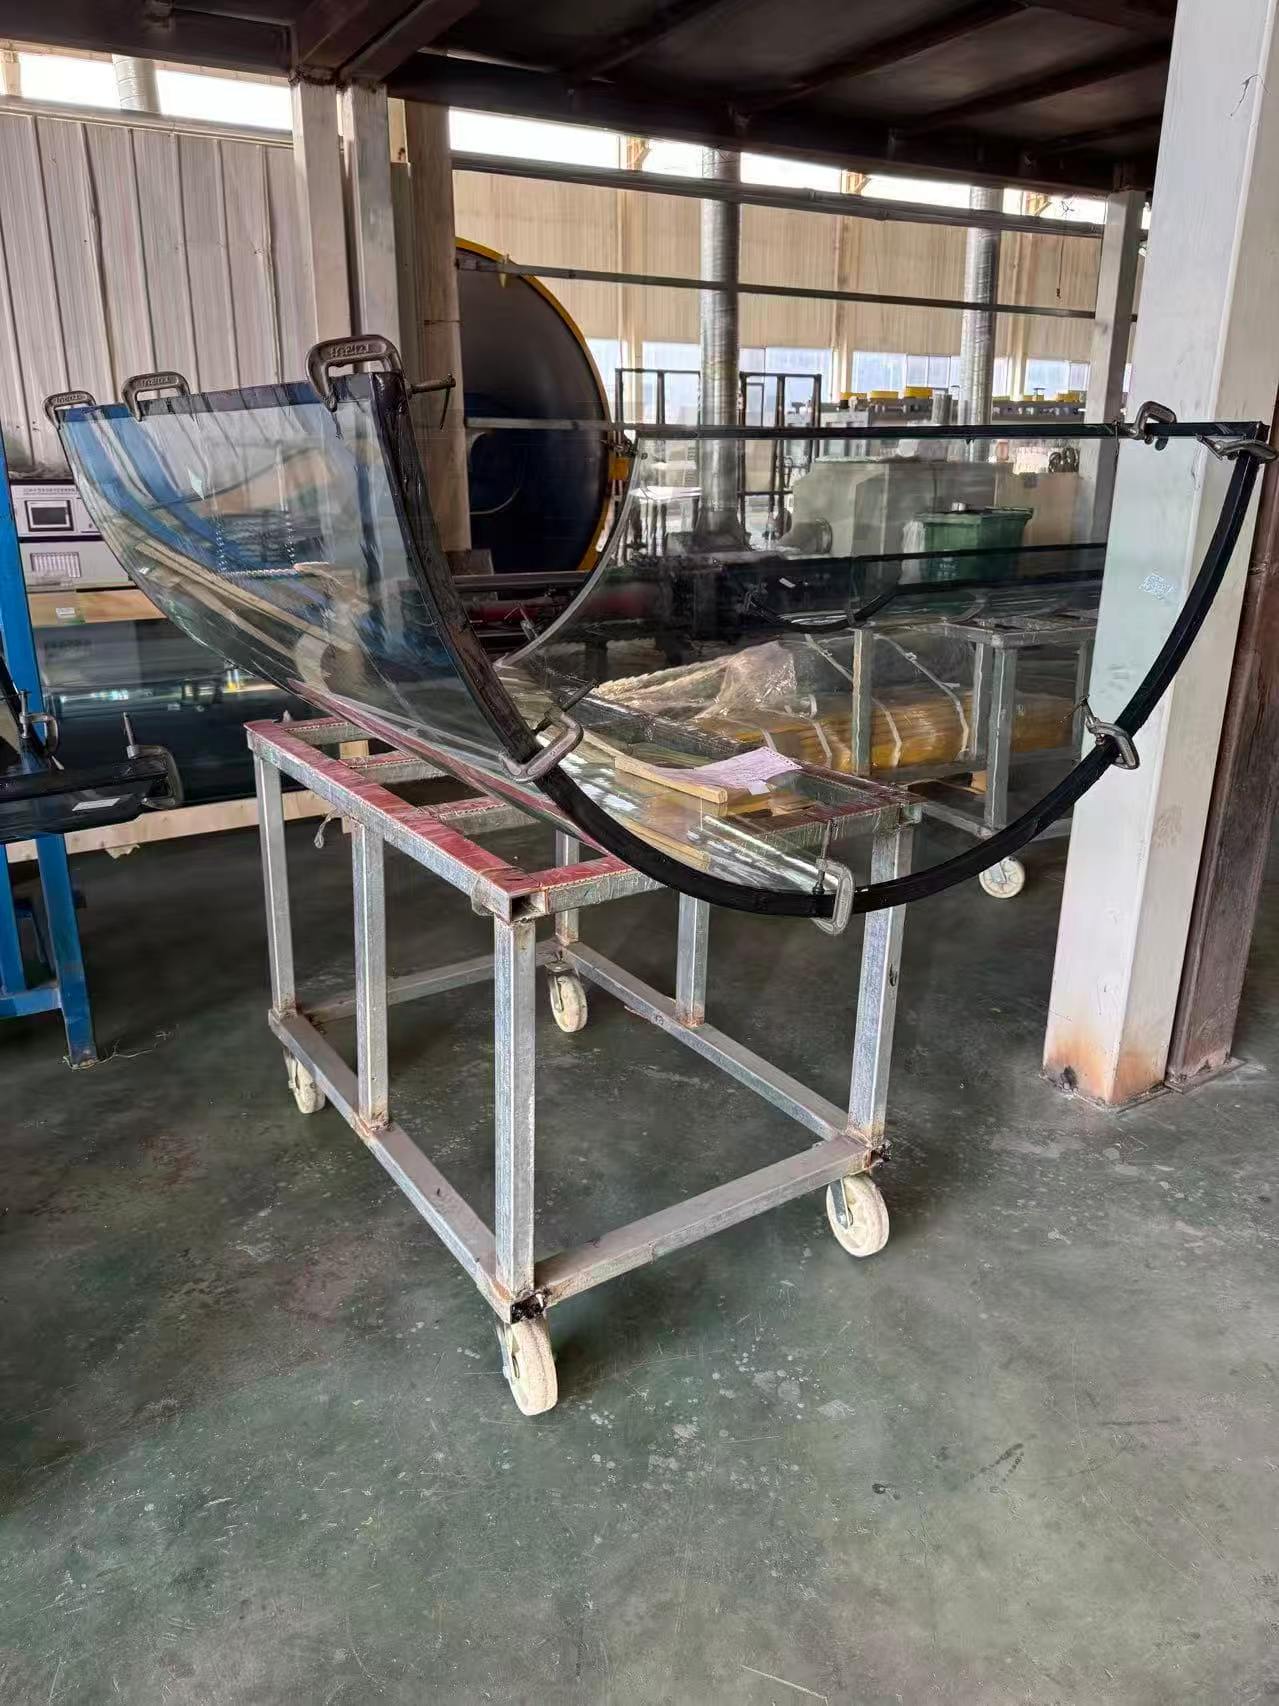
Q9|主要服务哪些行业和项目?
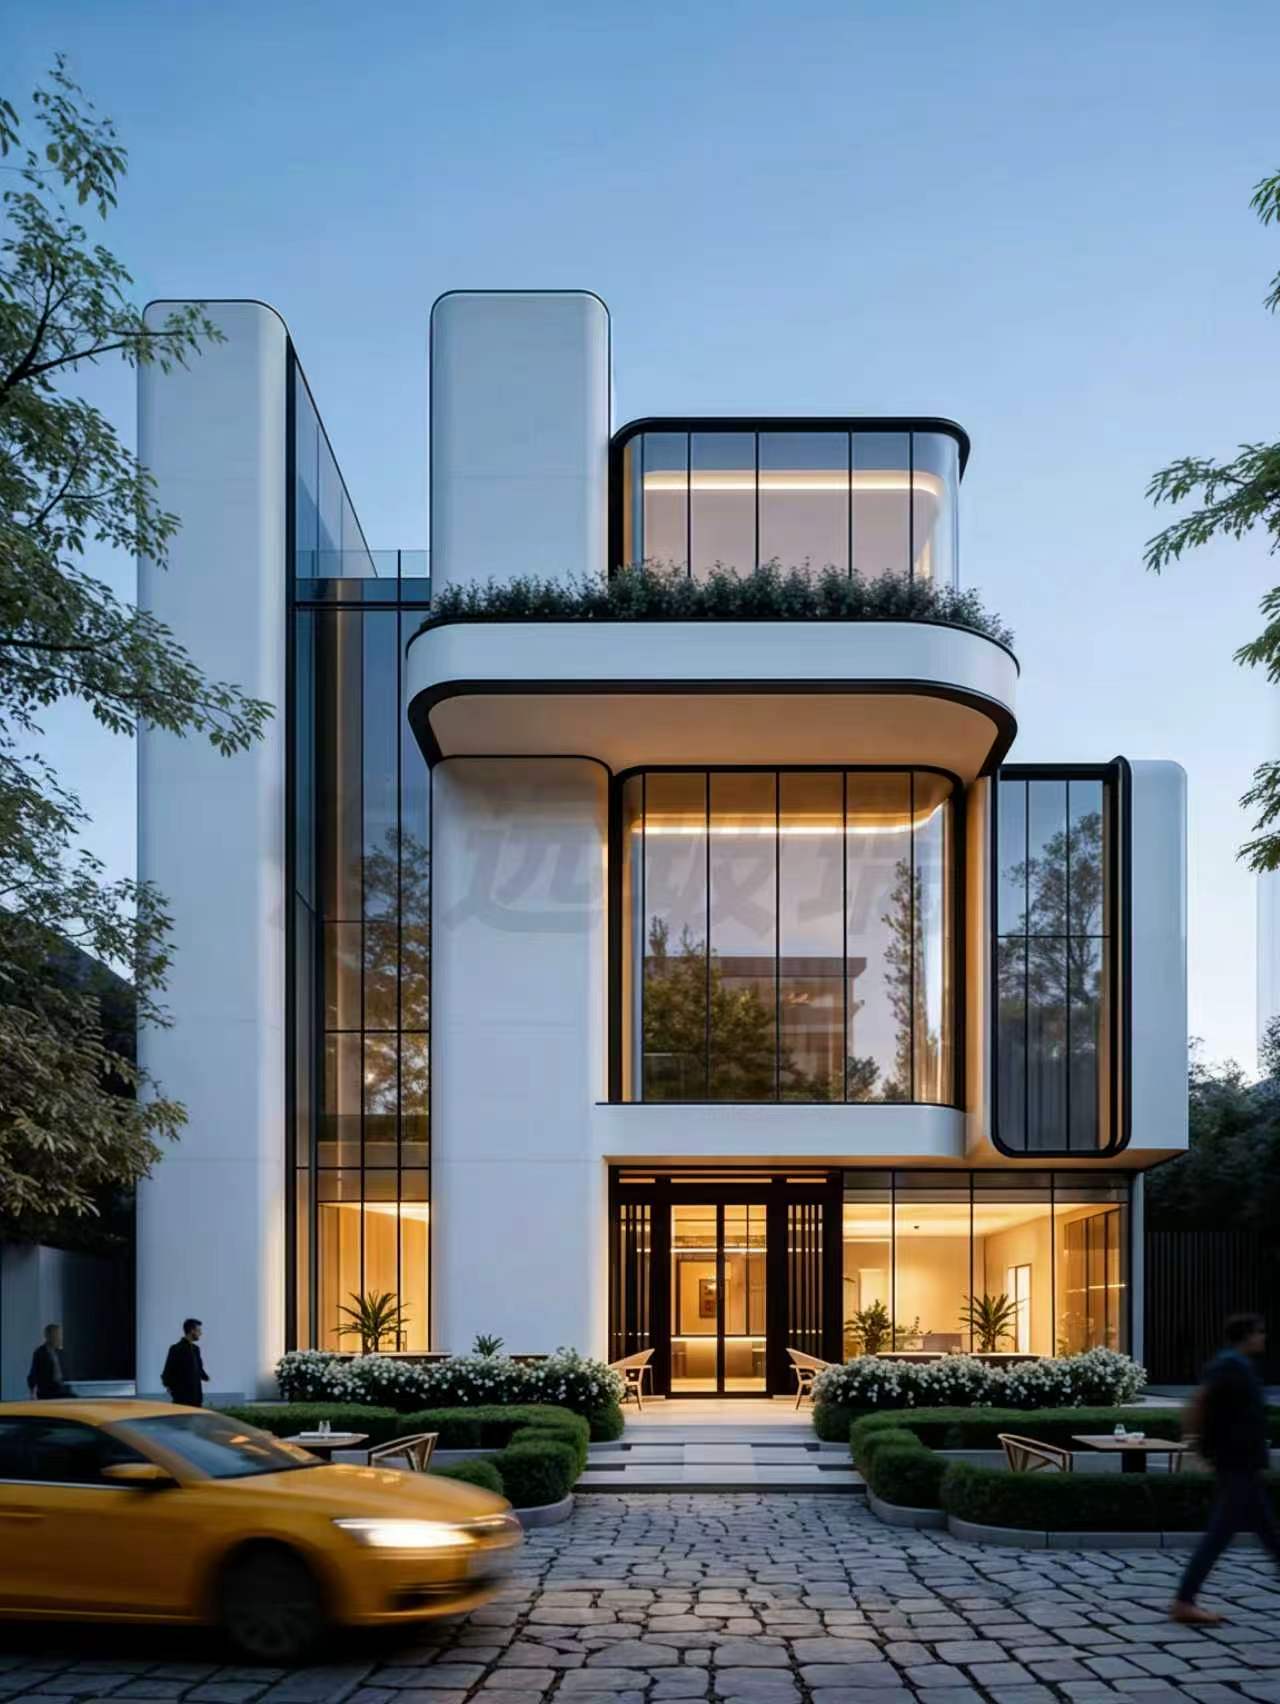
①主要落在公建与商业空间:地标异形幕墙、流线型外立面、异形采光顶与穹顶、旋转楼梯围护、曲面隔断、观光电梯、商业中庭。
②这些部位对玻璃的要求不只是「弯得出来」——幕墙看弧面一致性与光学观感,采光顶与穹顶看高空结构与复合工艺,楼梯与隔断看异形轮廓和开孔能否一次到位。
③洵远玻璃按部位定工艺方案:幕墙侧重同批一致性与平整度控制,采光顶与穹顶优先弯弧SGP夹胶,楼梯与隔断侧重异形切割与开孔精度。
④你可以把项目部位报出来,让对方按部位给工艺配置,而不是给一份通用报价。
Q10|曲面精度怎么保证?靠什么工艺控制?
①靠一整条控制链:深化出图时的曲率可行性评估与回弹预判、成型时的分区控温控压、钢化时的应力分带控制、出厂前的逐单平整度校核。
②多曲率件的形变是累积出来的——成型阶段模具贴合度与温度时间的波动、钢化急冷时曲率回弹未补偿,都会在成品上体现为同批板之间的弧度离散。
③我们在出图前把回弹量算进去,按曲率分带控应力;批量前先做首件校核,合格才放量,生产中盯参数漂移。平整度与波形变形按国标范围控制。
④你可以要求看首件与批量件的弧度对比数据,而不是只看成品照片。
Q11|出厂前做哪些校核?
①首件校核、过程抽检、同批一致性核对,三道动作贯穿整批生产。
②曲面件的报废往往不是单点问题,而是参数在连续生产中缓慢漂移,等到批量做完才发现整批弧度偏了。到那时返工要把切割到复合的全流程重走一遍,交期只能往后挪。
③批量启动前先做首件,确认成型与钢化参数合格才放量;连续生产过程中按批次抽检,发现漂移立刻回调;出货前核对同批板的弧度一致性。
④你可以要求把首件校核设为合同节点:首件不合格,不放量。
Q12|定制流程有几步?图纸怎么给?
①CAD图纸或实物样板都可以,24小时免费出深化加工图。
②曲面件的来回成本高,源头常在图纸信息不全——只给一个轮廓,不给曲率段、不给开孔定位,深化阶段就得反复确认,项目节点跟着往后拖。
③我们收到图纸后先做曲率可行性评估,再出深化加工图;尺寸与半径的调整随图走,成型参数按新图重标。这一步在深化设计阶段完成,不占用成型排产。
④你可以把曲率段、开孔定位、装配关系一次性标全,能省掉大半轮沟通。
Q13|交期一般多久?急单能加急吗?
①常规7–10天,加急最快24小时。
②异形件的排产弹性比平钢小:批量订单占住炉次,临时插单很难排进去,所以赶工项目常被推掉。
③我们1块起订,小单可以插进现有排产;加急件从深化出图、首件校核到成型钢化分节点对接,每个节点给回执。
④你可以先问清加急具体加在哪一步——出图、首件,还是成型。
Q14|起订量多少?能小批量打样吗?
①1块起订,可以先打样再放量。
②按批量排产的厂,一块板要占同样的炉次和工序,成本摊不开,于是直接拒单;这也是很多项目在打样阶段就卡住的原因。
③我们把打样当首件校核来做:先验证弧面与装配关系,确认后按同一套参数放量,避免出现「样板做得出、批量对不上」的情况。
④你可以要求对方提供首件实物或首件实测数据,而不是量产件的抽检照片。
Q15|怎么报价?按什么核算?
①按平方米核算,再乘以加工难度系数。
②曲面件的成本不在玻璃本身,而在成型工时与排版利用率。多曲率件的难度系数高,还包含试模与首件成本——只按常规单曲良率报出来的价,往往没把这些算进去,后面靠返工找补。
③我们按造型复杂度分级核算,异形轮廓、开孔、复合工序分别计入,报价单上逐项列明。
④你可以要求对方把成型、异形加工、复合三项拆开报,便于横向比价。
Q16|发货和包装怎么安排?大板怎么运?
①发货面向全国,也可承接海外订单;超宽玻璃用专用运输方案,随车提供吊装指导。
②超宽超长玻璃的风险集中在运输与装卸:固定方式不到位、进场转弯条件不足,都会导致到场破损或者进不了场。
③洵远玻璃按板面尺寸配包装与运输方案,超宽件单独加固;发货前提供装卸与吊装要点,配合按现场条件确定吊装路径。
④你可以把项目现场的进场条件提前告知,让对方先出运输方案。