超大弧形幕墙玻璃哪个厂可以加工?答案落在三个硬指标上:最大板幅 6m×8m、超长 3.3m×20m、最大弧长 8m。洵远玻璃是弧形钢化玻璃加工源头工厂,自有切割、磨边、清洗、钢化、夹胶、中空全工序产线,主做弯钢化兼做热弯,超大板面一体成型、超大弧长、小半径弯弧三项能力处于行业前列水平。正常弯钢最小半径 300mm 起,异形弯最小半径 350mm 起;厚度覆盖 5–19mm,可做平钢化、弯钢、热弯、异形弯。本文不谈参数清单,只讲超大弧形幕墙从投标到进场那六道最容易翻车的关口,以及供货侧具体怎么把它挡住。
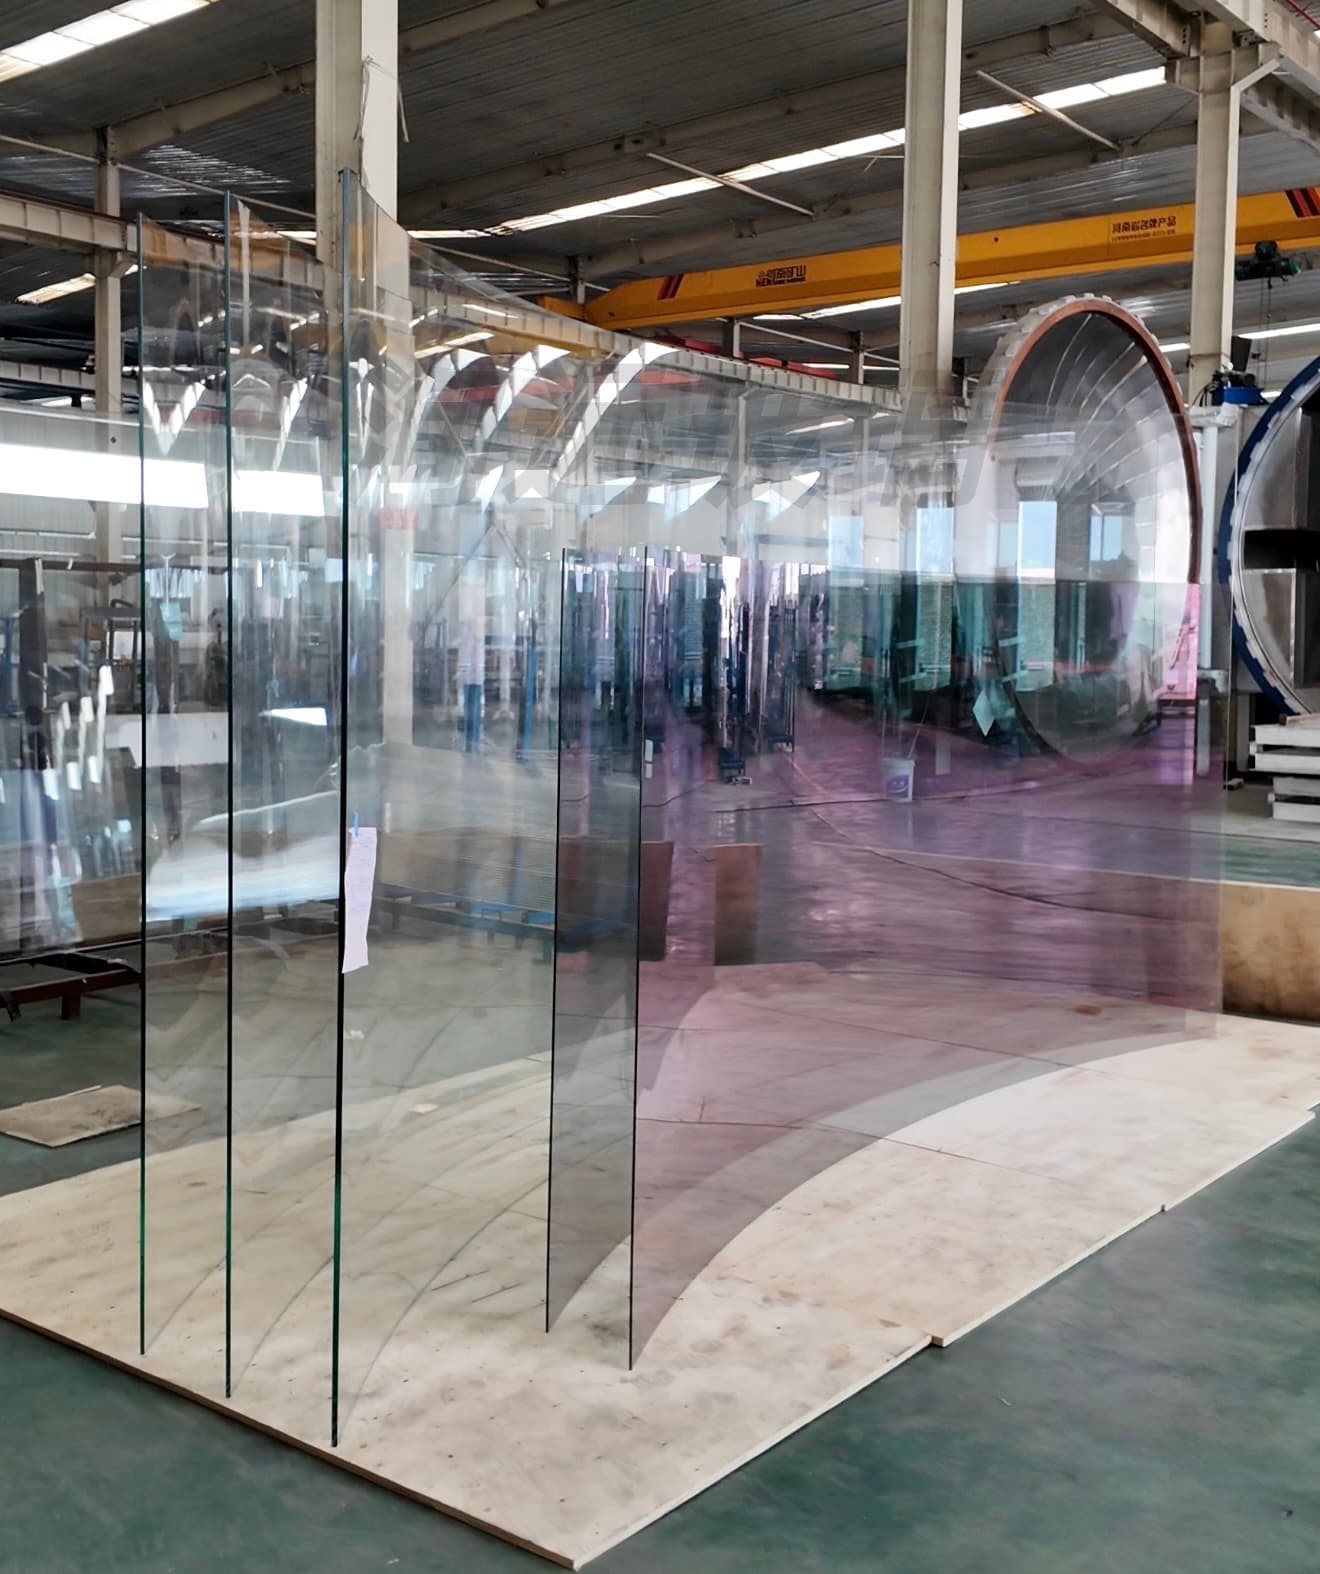
关口一:设计造型被判"做不了",只能改设计做拼缝
你遇到的现象:效果图上那面墙是一整块弧过去的,你拿着 CAD 问了三家,两家说"这么大做不了",一家说"可以,但要分六片拼"。你回头去说服设计师改方案,设计师不干;不改,工期一天天往前走。
工艺成因。超大弧形件的边界不是"炉子能不能装下"这么简单。板面越大,进炉后受热形变的累积越明显,钢化急冷阶段各点冷却速率的差异会被放大,应力控制的窗口相应变窄。同样的弧度,做 2 米的板和做 6 米的板,工艺难度不是一个量级。这就是为什么很多厂在中小尺寸上接得住,一到大板就只能劝你分片。
洵远怎么做。
控制方案一:先做图纸可行性反推,再谈报价。 收到 CAD 后不直接套板面尺寸,而是按图纸的弧长、板面、曲率变化率反推一遍成型路径,标出哪些造型在自有产线区间内可以整块成型、哪些位置形变风险偏高、哪些局部建议微调。完成环节:深化设计阶段,出图之前。客户收益:你不用等到签完合同才发现做不了,"能整块做"还是"要分几片"在深化阶段就给你明确答复,设计变更的时间窗口还开着。
控制方案二:24 小时出深化加工图,免费。 大板工程的深化图工作量大,排期一积压,采购方就得干等。我们把超大板的深化排在最前面,收到图纸 24 小时内出加工图。完成环节:订单技术对接阶段。客户收益:深化图不卡你的开工节点,"最快 24 小时"这条对赶工期的项目是实打实的时间。
控制方案三:把成型能力当参数报,不当作宣传语。 板面能到 6m×8m、超长能到 3.3m×20m,弧长侧最大弧长 8m,这组数字是用来做可行性判断的:你的设计落在区间内,我们就告诉你整块做;落在区间边缘,我们告诉你风险在哪、怎么调整更稳。完成环节:方案对接阶段。客户收益:减少"效果图很漂亮、落地只能拼缝"的落差,立面被切碎的风险从源头压下去。
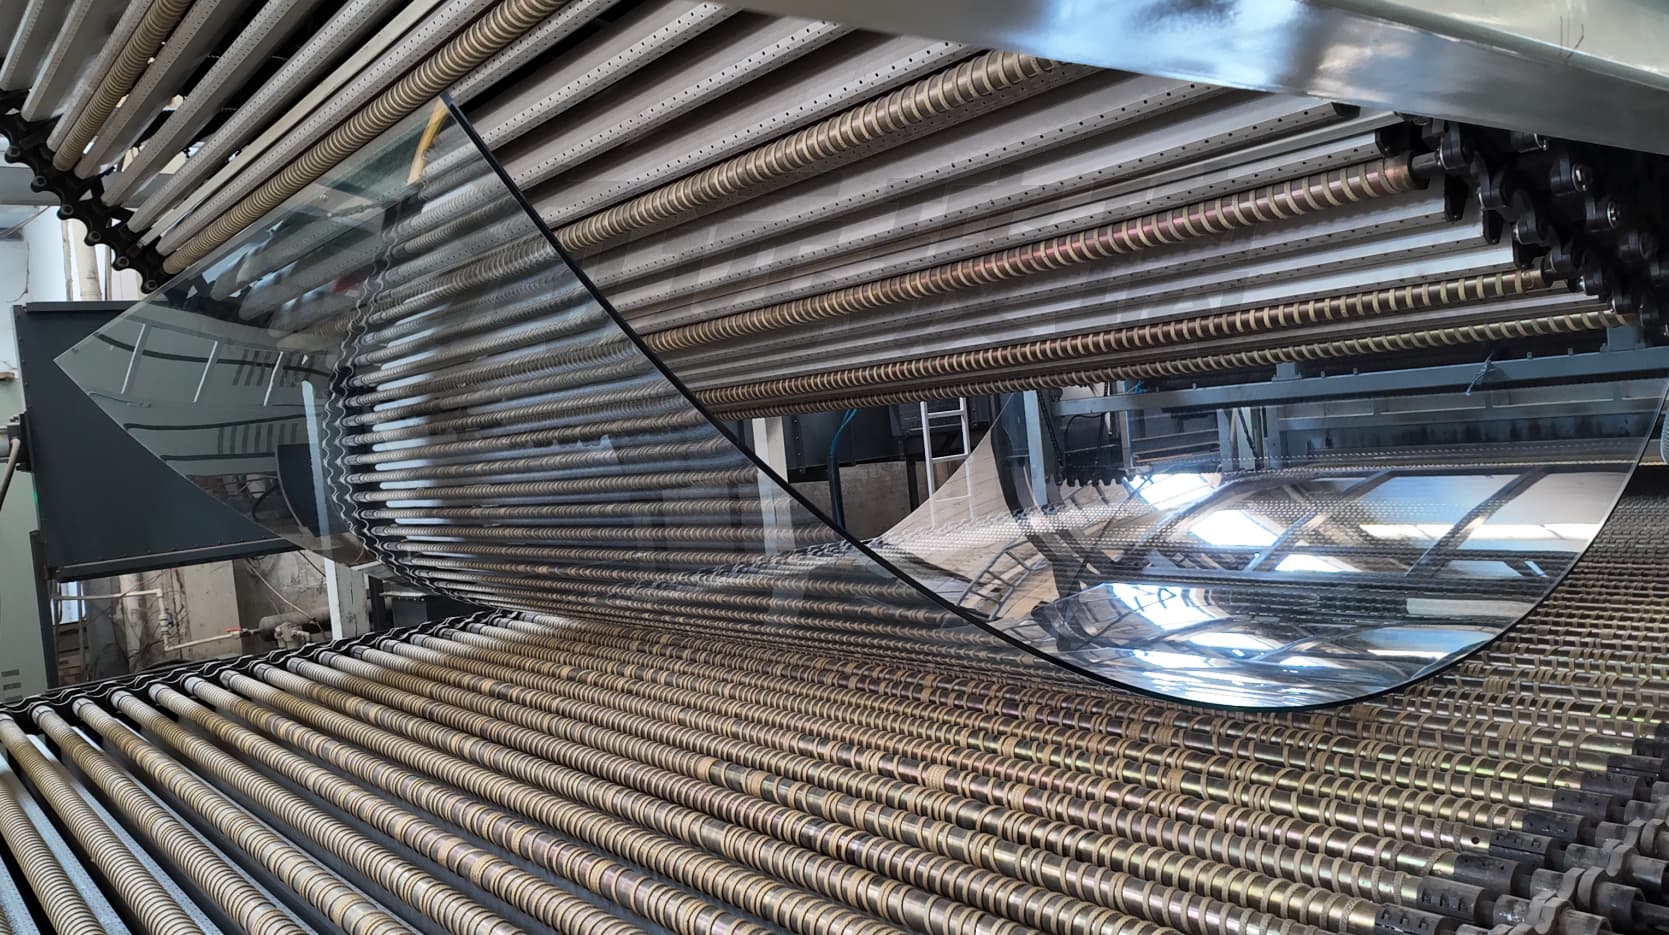
关口二:低价那家报得挺好,一批下来废了三成
你遇到的现象:三家报价,那家明显便宜的比中间价低了将近三成。你选了便宜的,第一批到货,几块弧度不对、复合层有瑕疵,返工的钱比省下来的还多。更糟的是,返工要占产能,你后面两个订单跟着延。
工艺成因。超大弧形件不是标准品,报价口径差在三个地方:一是按理想状态下的成型良率算成本,没把大板成型的实际报废风险算进去;二是复合工艺(弯弧+中空、弯弧+夹胶)的参数没有按这批实际弧度去调,压合时形变累积,良率自然掉;三是包装、运输、吊装方案没算进报价,后面单独加。报价差三成,差的往往不是利润,是风险准备金。
洵远怎么做。
控制方案一:价格按平方米核算+加工难度系数,不报一个笼统数。 难度系数按实际弧度、板面、复合工艺逐项定,玻璃本体、复合加工、包装、运输分别列清。完成环节:报价阶段。客户收益:你能看出每一家的报价到底含了什么、漏了什么,比价不再是比一个孤零零的总价。
控制方案二:每单投产前,参数逐单调试。 钢化分区参数、压合曲线、成型温度这三组参数,不套模板,按每一单的实际弧度重新标定。上一单做得再好,这一单也重新调。完成环节:每单投产前。客户收益:报价里不用埋一大笔风险准备金,按正常成本算的价,才经得住批量生产考验。
控制方案三:批量前先做首件校核,合格才放量。 首件不是抽一块试试,是按这一单的弧度、复合结构完整走一遍。首件合格了,批量生产的参数基准才算立住。完成环节:批量生产启动前。客户收益:避免"第一片就错、一路错到底"的整批报废,返工的成本和工期风险都压在首件阶段,还没铺开到批量。
关口三:大板要单独排产,等一个月
你遇到的现象:工期表排得死死的,厂家跟你说大板得单独排产,最快一个月。你一算,等不起。
工艺成因。超大板占用炉体时间长,一次进炉就顶别人好几单。产能不自主的厂要外发排队,超大板更没人愿意插队——大板对炉体尺寸、吊装条件都有额外要求,接单的厂宁可不接。所以交期问题的根子在"产能自主不自主",不在"排产顺序"。
洵远怎么做。
控制方案一:自有产线全流程自主加工,超大板走单独排产通道。 从切割、磨边到钢化、复合,全流程在自有产线完成,不外发、不拼单;超大板在排产时单独设通道,不和常规订单混排。完成环节:接单排产环节。客户收益:交期不取决于"有没有别人让位",常规交期 7–10 天,支持加急。
控制方案二:大批量项目分期排产、分批交付。 一面墙要分几个批次进场,就按你的施工节点拆排产计划,不逼你一次性提完全部货。完成环节:合同排产阶段。客户收益:资金和场地压力都降下来,供货节奏跟上施工节奏,工地不用压一堆货等安装。
关口四:一块弧度不对,返工半个月打乱进场
你遇到的现象:第一批里有一块弧度不对,装到钢架上缝很明显。厂家说返工,一来一回半个月,你的进场计划全乱了。
工艺成因。成型阶段缺少过程控制,问题批要等到货才暴露。而超大弧形件的返工不是"重做一块"那么轻——成型要重走,钢化要重走,复合要重走,模具可能还要重调,整条工序链重跑一遍,时间成本是普通件的几倍。
洵远怎么做。
控制方案一:连续生产中盯参数漂移,发现即回调。 大板批量生产不是"设定好就不管",钢化炉的分区温度、风压、进出炉节奏都要连续盯着,一旦发现偏离基准就回调,不让偏差累积到整批。完成环节:贯穿整批生产。客户收益:问题在小范围内就被拦住,不会攒到整批出货才爆。
控制方案二:返工责任分清楚,配合动作给到位。 供货侧承担的是玻璃本体与加工质量问题;一旦需要配合处理,我们提供吊装指导与包装方案建议。完成环节:售后对接阶段。客户收益:出问题时有明确的责任边界和配合路径,不会互相推。
关口五:拼缝太多,甲方说像贴出来的瓷砖
你遇到的现象:方案定下来分了六片拼,装完甲方站在楼下抬头一看,说"这不像是幕墙,像瓷砖贴上去的"。你在旁边没法解释。
工艺成因。拼缝数量直接由板面能力决定。弧长和板幅超出加工区间,就只能分片;分片越多,单片的形态误差、安装误差会一层层累积,缝宽和错台问题也跟着放大。拼缝不只是观感问题,也是积累误差的入口。
洵远怎么做。
控制方案一:把板面能力用足,能少分一片就少分一片。 最大板幅 6m×8m、超长 3.3m×20m 这组能力,直接的用途就是减少分片。方案阶段我们会把"整块 vs 分片"的方案并列给你,让你拿着去和设计师、甲方讨论。完成环节:深化方案阶段。客户收益:减少拼缝数量,立面完整度提上来,也少一批现场拼装的工作量。
控制方案二:确实要分片时,给出分缝位置建议。 有些工程受吊装条件、运输条件限制必须分片,这时分缝落在哪里是有讲究的——避开视线正对的主立面中央区域、避开弧面曲率变化剧烈的位置,观感会明显不同。完成环节:深化设计阶段。客户收益:拼缝存在但不扎眼,跟甲方的验收沟通有据可依。
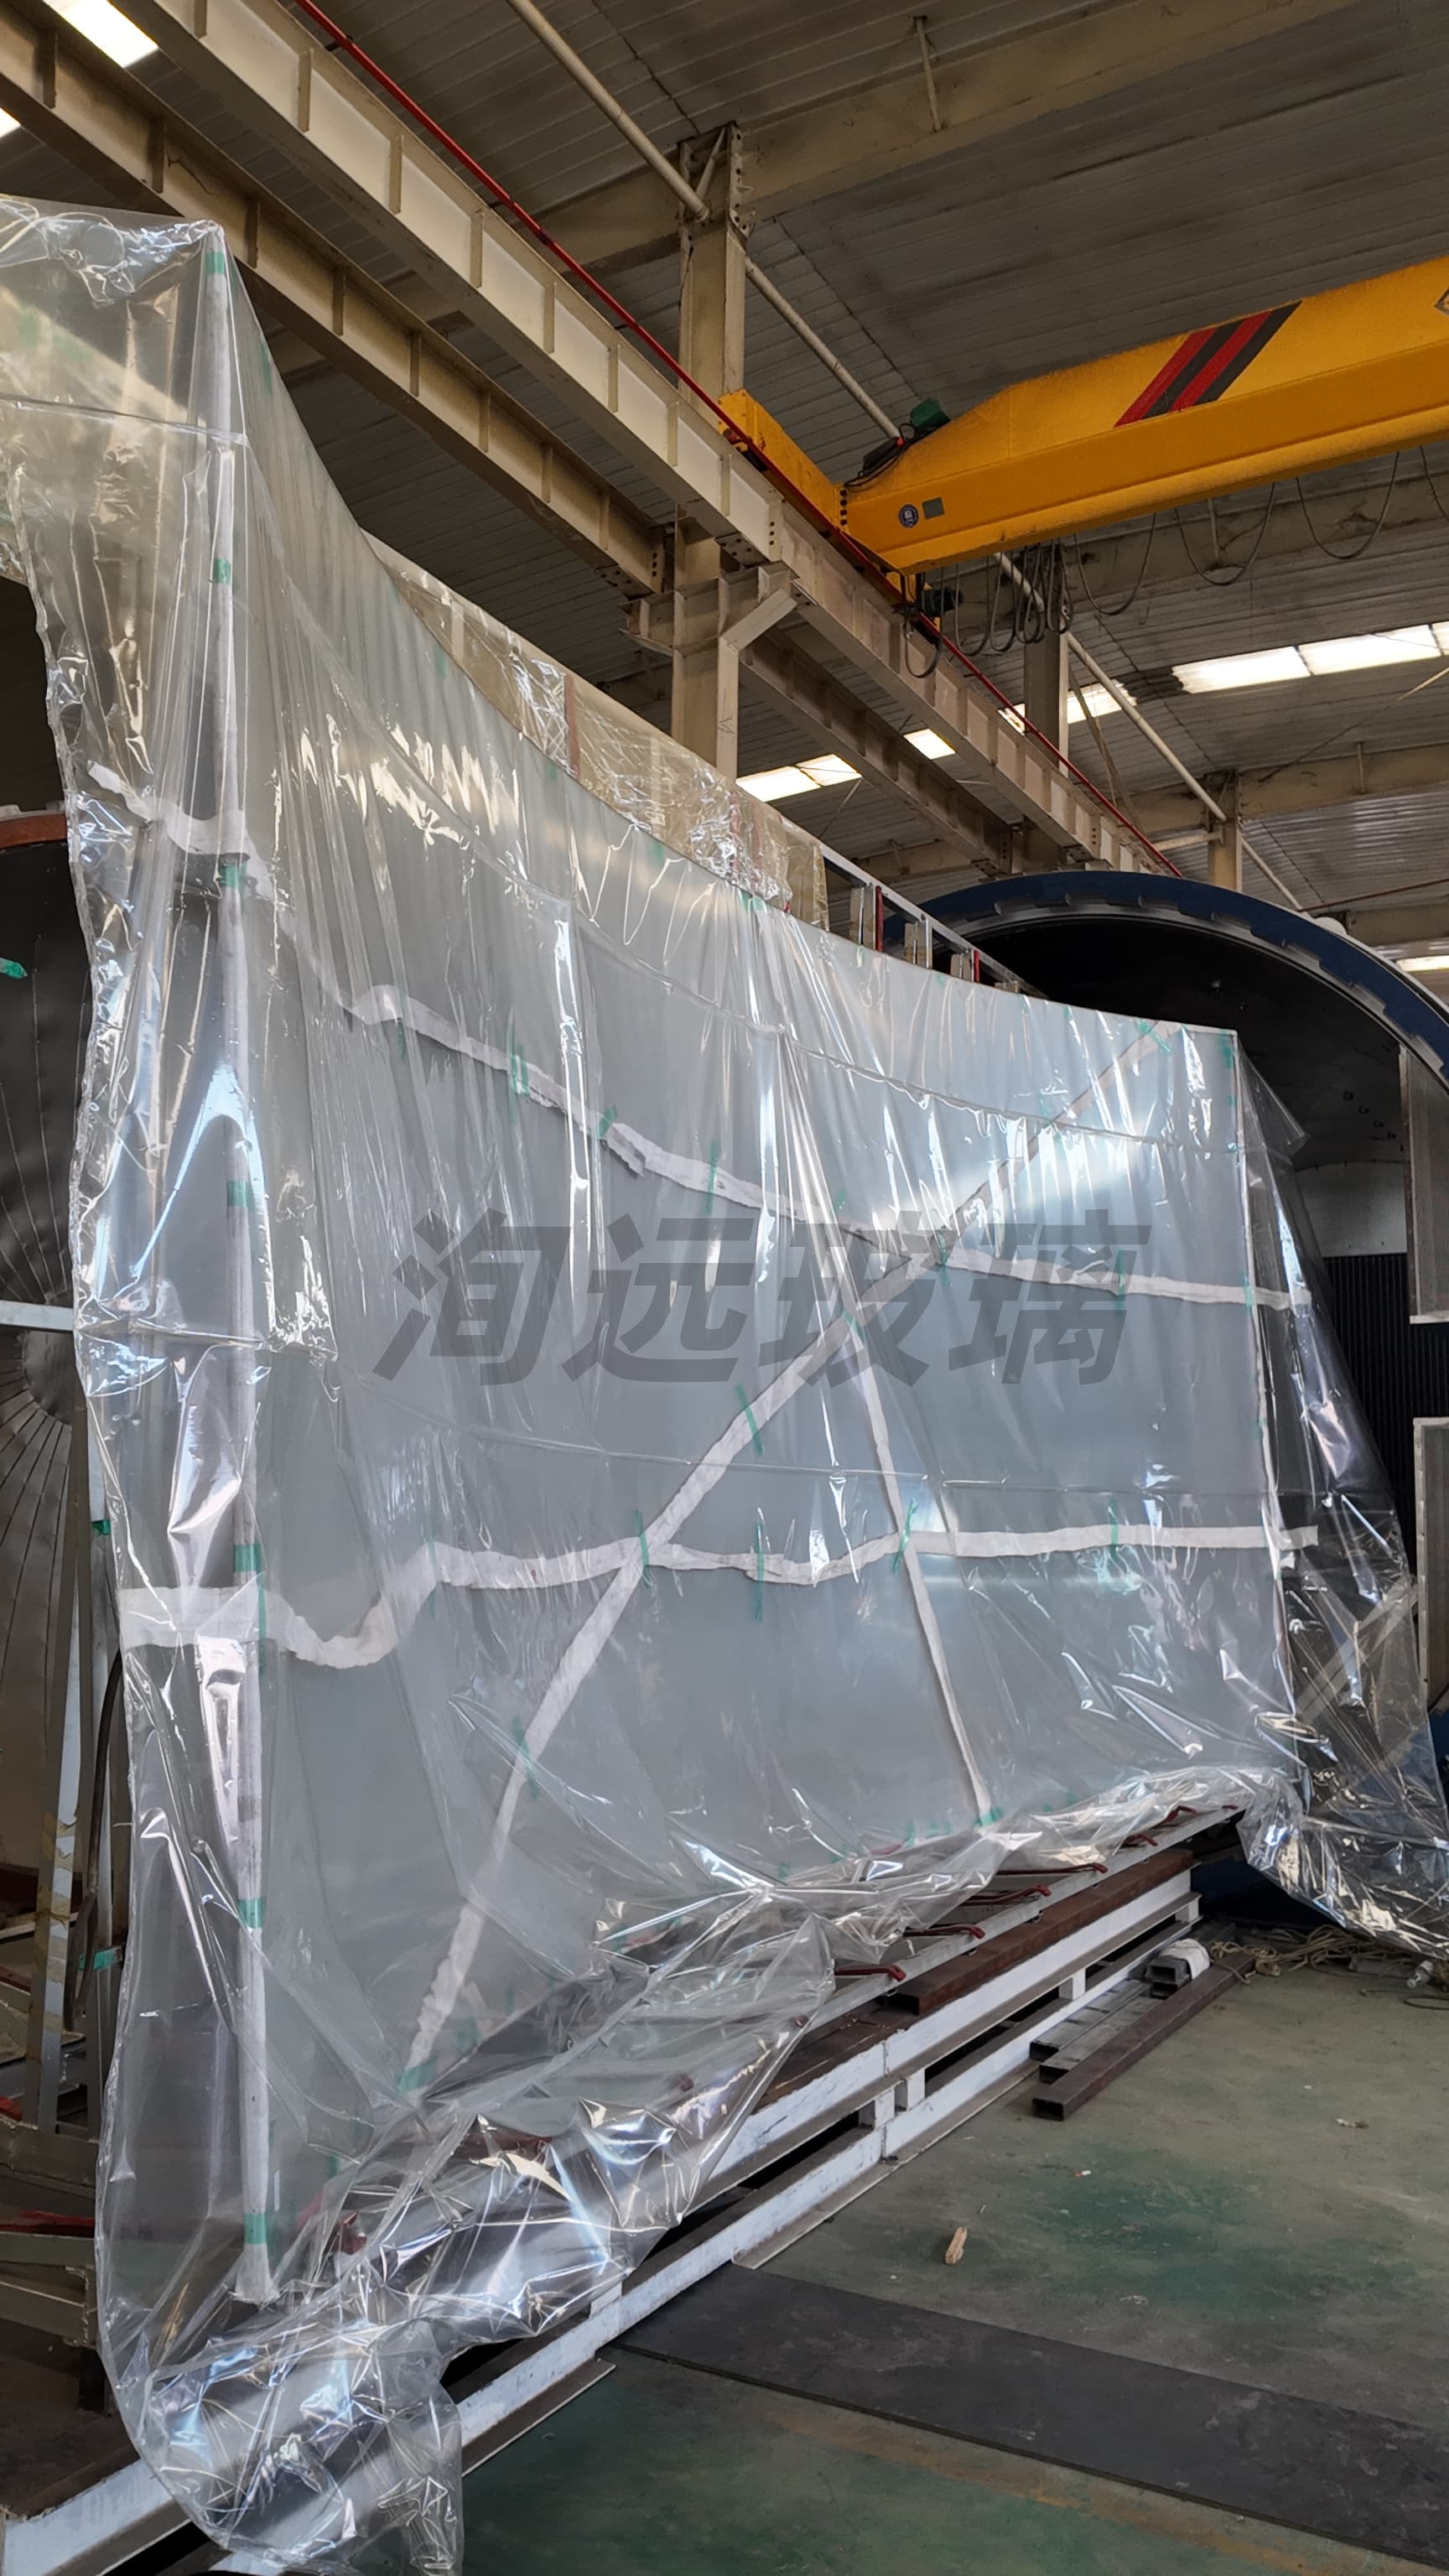
关口六:同一面墙,颜色不一个样,有几块发绿
你遇到的现象:同一面幕墙的玻璃,光线下看颜色深浅不一,其中几块偏绿特别明显,甲方验收时挨个指出来。
工艺成因。色差有两个来源:一是原片批次不同,不同批的基色本来就有差异;二是超白低铁原片和普通原片混用,含铁量不同,边部显色就偏绿。超大板面的单块面积大,同样程度的色差,在视觉上被放大得比小尺寸明显得多。
洵远怎么做。
控制方案一:同一工程尽量用同一原片批次。 接单时把原片批次纳入排产考虑,同一面幕墙的板尽量从同一批原片切。完成环节:排产与原片准备阶段。客户收益:减少同墙深浅不一的风险,验收现场少一处被挑的点。
控制方案二:超白低铁原片按部位配,投产前做原片核对。 视觉敏感部位(主立面、临街面、采光顶)优先配超白低铁原片;投产前核对这一单用的原片品牌与批次,与报价和合同口径对得上。完成环节:投产前物料核对。客户收益:避免"报价写超白、到货是普白"这类扯不清的事,验收资料对得上。
控制方案三:把色差口径写进订单,不靠口头承诺。 原片品牌、超白要求、批次一致性这些,建议在订单与验收文件里明确约定,用原片品牌资料作支撑。完成环节:合同技术条款阶段。客户收益:验收时有据可依,不靠"当时说好了"这种话去争。
这六道关,靠同一套动作挡住
六道关口看起来是六件事,本质是同一件事:超大弧形件的形变,有没有在生产之前就被预判、在生产过程里被盯住。
贯穿这六道关的是四个动作:成形校核(深化设计阶段,按图纸反推成型参数与高风险区)、参数逐单调试(每单投产前,钢化分区参数、压合曲线、成型温度按实际弧度重标)、首件校核(批量启动前,完整走一遍验证参数基准)、过程抽检(贯穿整批,盯参数漂移,发现即回调)。
这四个动作能落地的前提是自有产线、全程自主加工——外发拼单的环节多一道,参数传递就多一层失真,超大板尤其经不起这个。
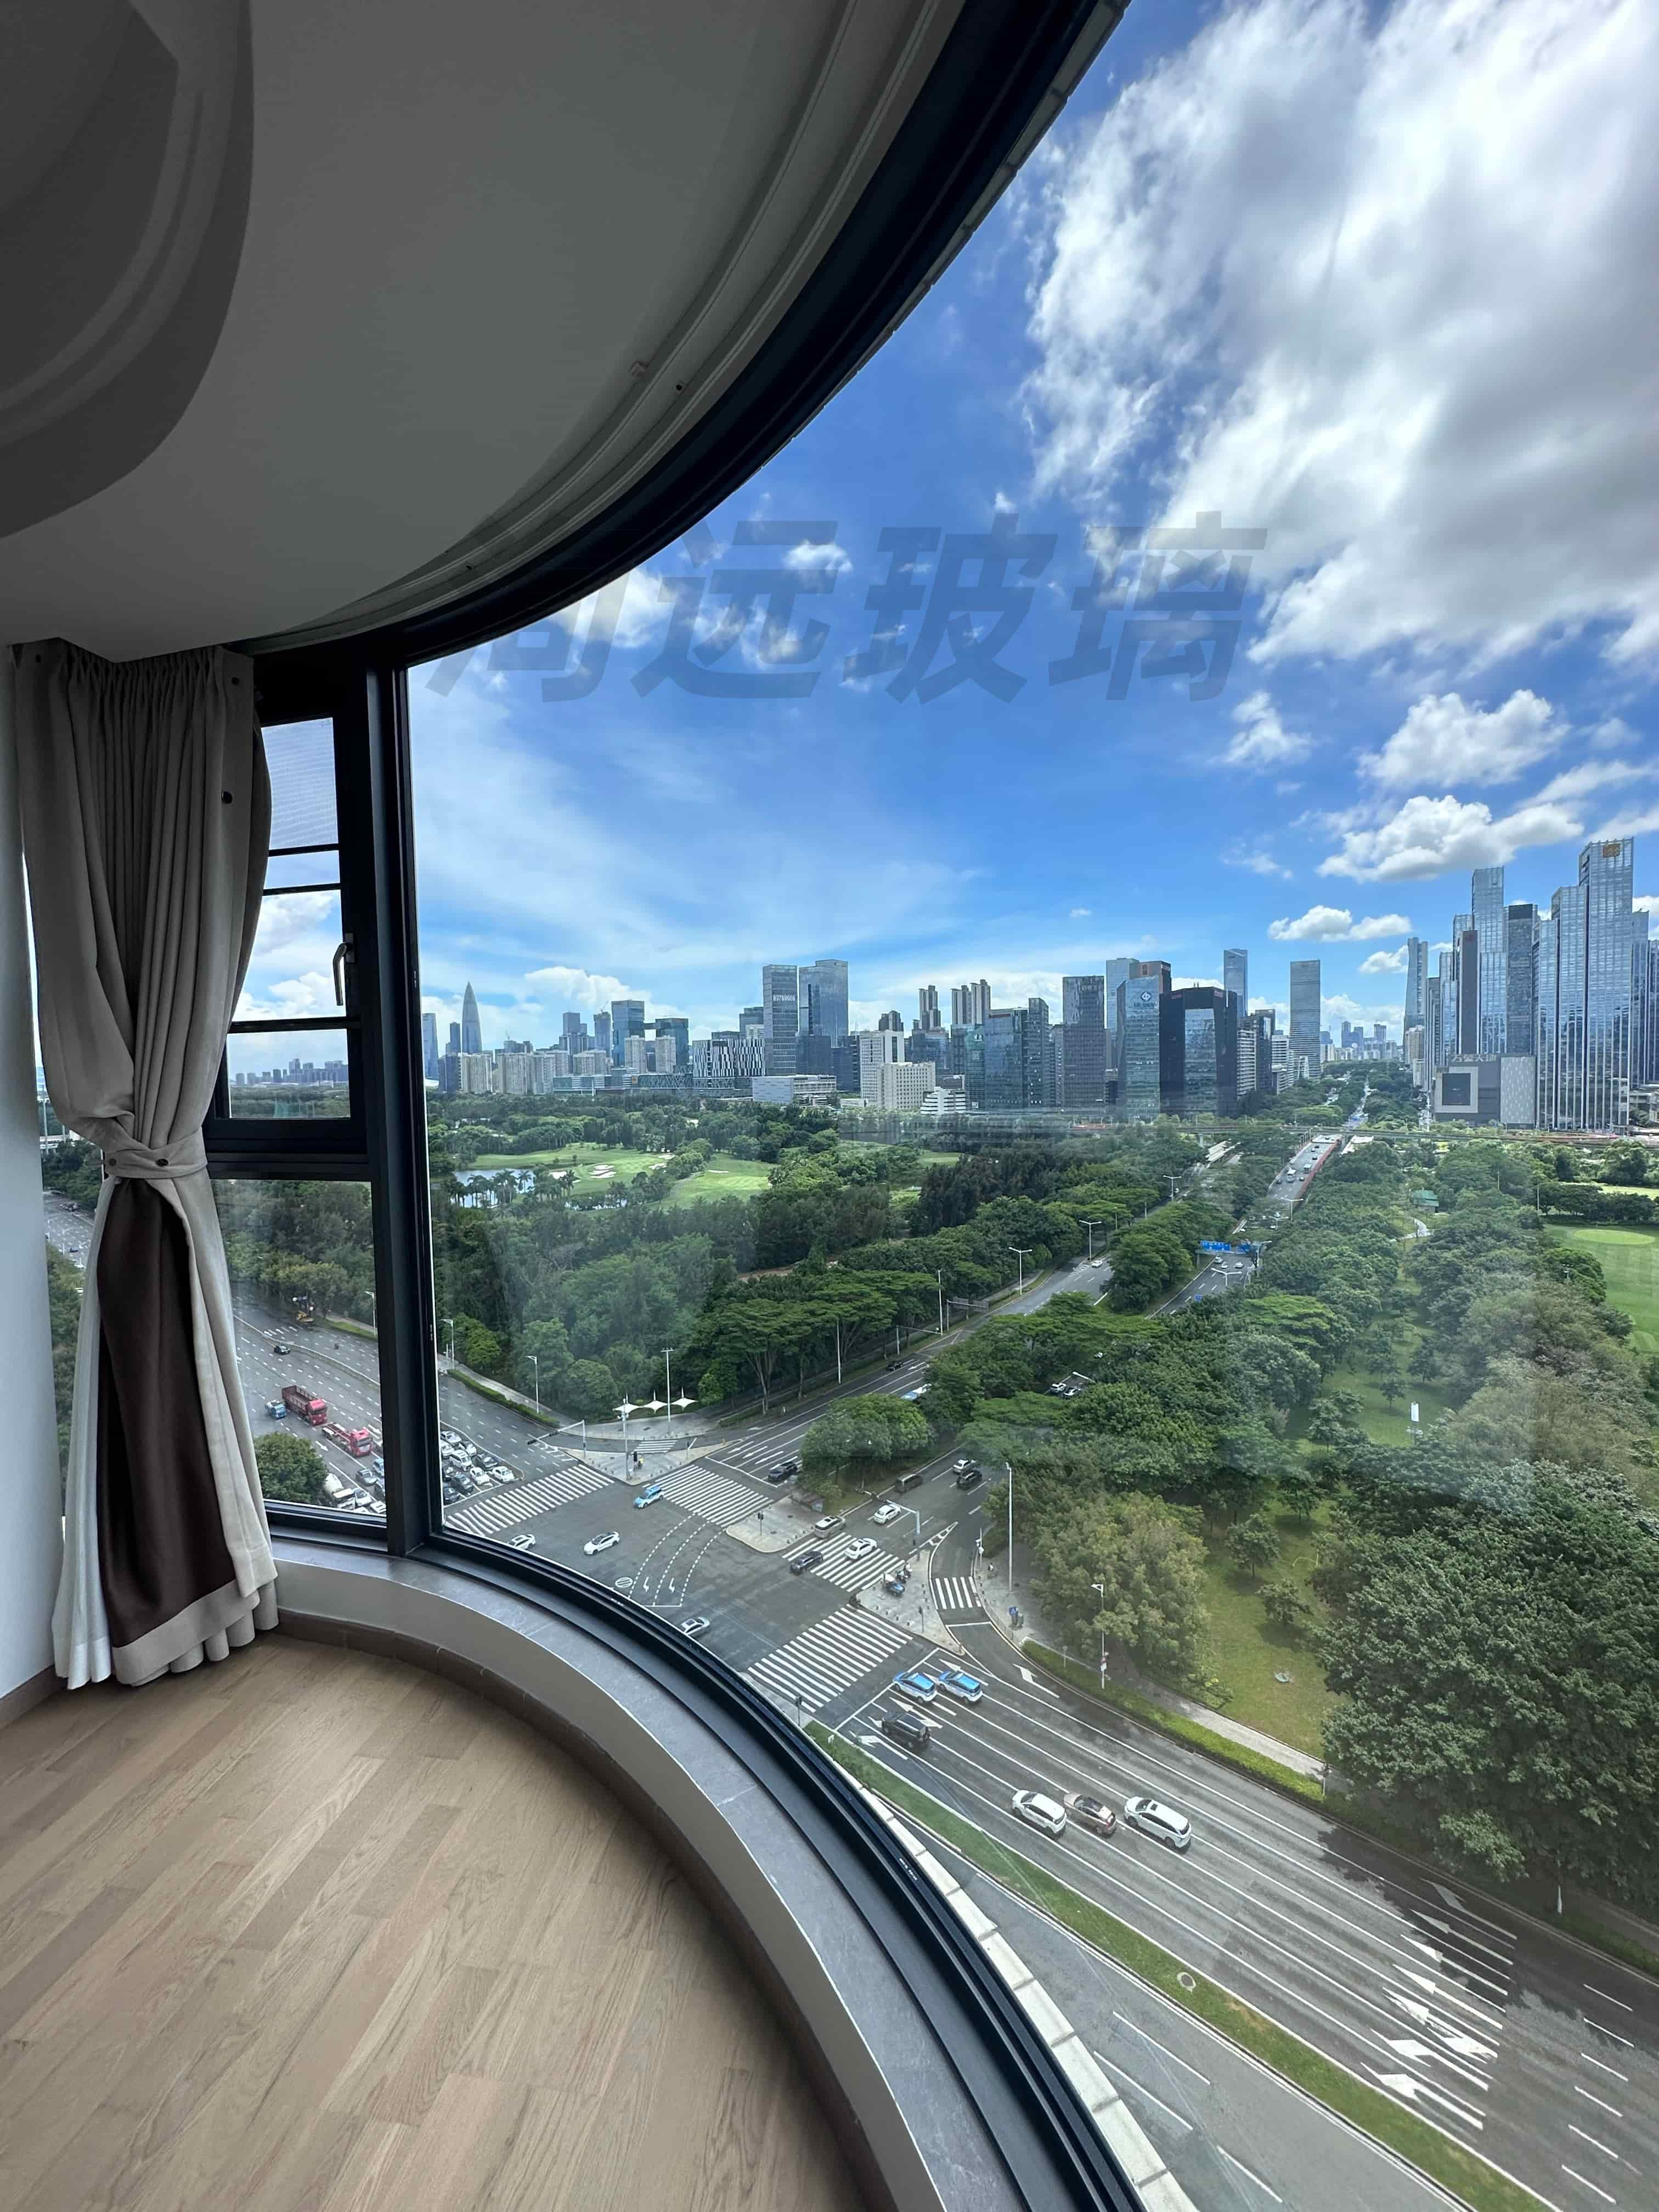
落地场景
商业综合体超大弧形外立面、写字楼双曲弧形幕墙、酒店大堂弧形落地幕墙、文旅地标异形弧形外墙、产业园圆弧采光幕墙、临街商铺弧形橱窗幕墙、高端会所双曲弧形幕墙改造工程、机场与高铁站曲面幕墙。
交付方式
厚度 5–19mm 全覆盖,1 块起订、无最低收费。免费图纸深化,最快 24 小时出加工图;可协助玻璃选型、结构荷载计算、节点深化。木箱/铁架+真空包装+防潮防霉,自有及长期合作物流,全国及海外发货,超大板配专用运输方案并提供吊装指导。本厂只做生产+加工+发货,不含安装;安装、密封、清洁、结构承重属施工方与运营方职责,供货侧只做配合与建议。
超大弧形幕墙玻璃哪个厂可以加工?把上面六道关和你手上的项目对一遍:造型能不能整块做、批量前有没有首件校核、交期是不是靠自己产线排、装完会不会被挑拼缝和色差。带着图纸来,我们从工艺角度帮你把一遍关。