洵远玻璃异形弯钢玻璃,弯钢半径300mm起,异形弯半径350mm起,厚度覆盖5–19mm,自有钢化线全程自主加工。设计图上的圆弧转角、U型弯、多段弧,在报价和排产之前,先把弧面校核做完——这一步做在前面,后面少返工。
圆弧拐角"没人敢接",卡在哪
做幕墙和门窗的同行大概都遇到过:方案里一个漂亮的圆弧转角,图纸画得出来,建材市场问一圈,回复都是"这个做不了",建议改成小片拼。改完设计,甲方再问一句"怎么跟效果图不一样",又得解释一轮。
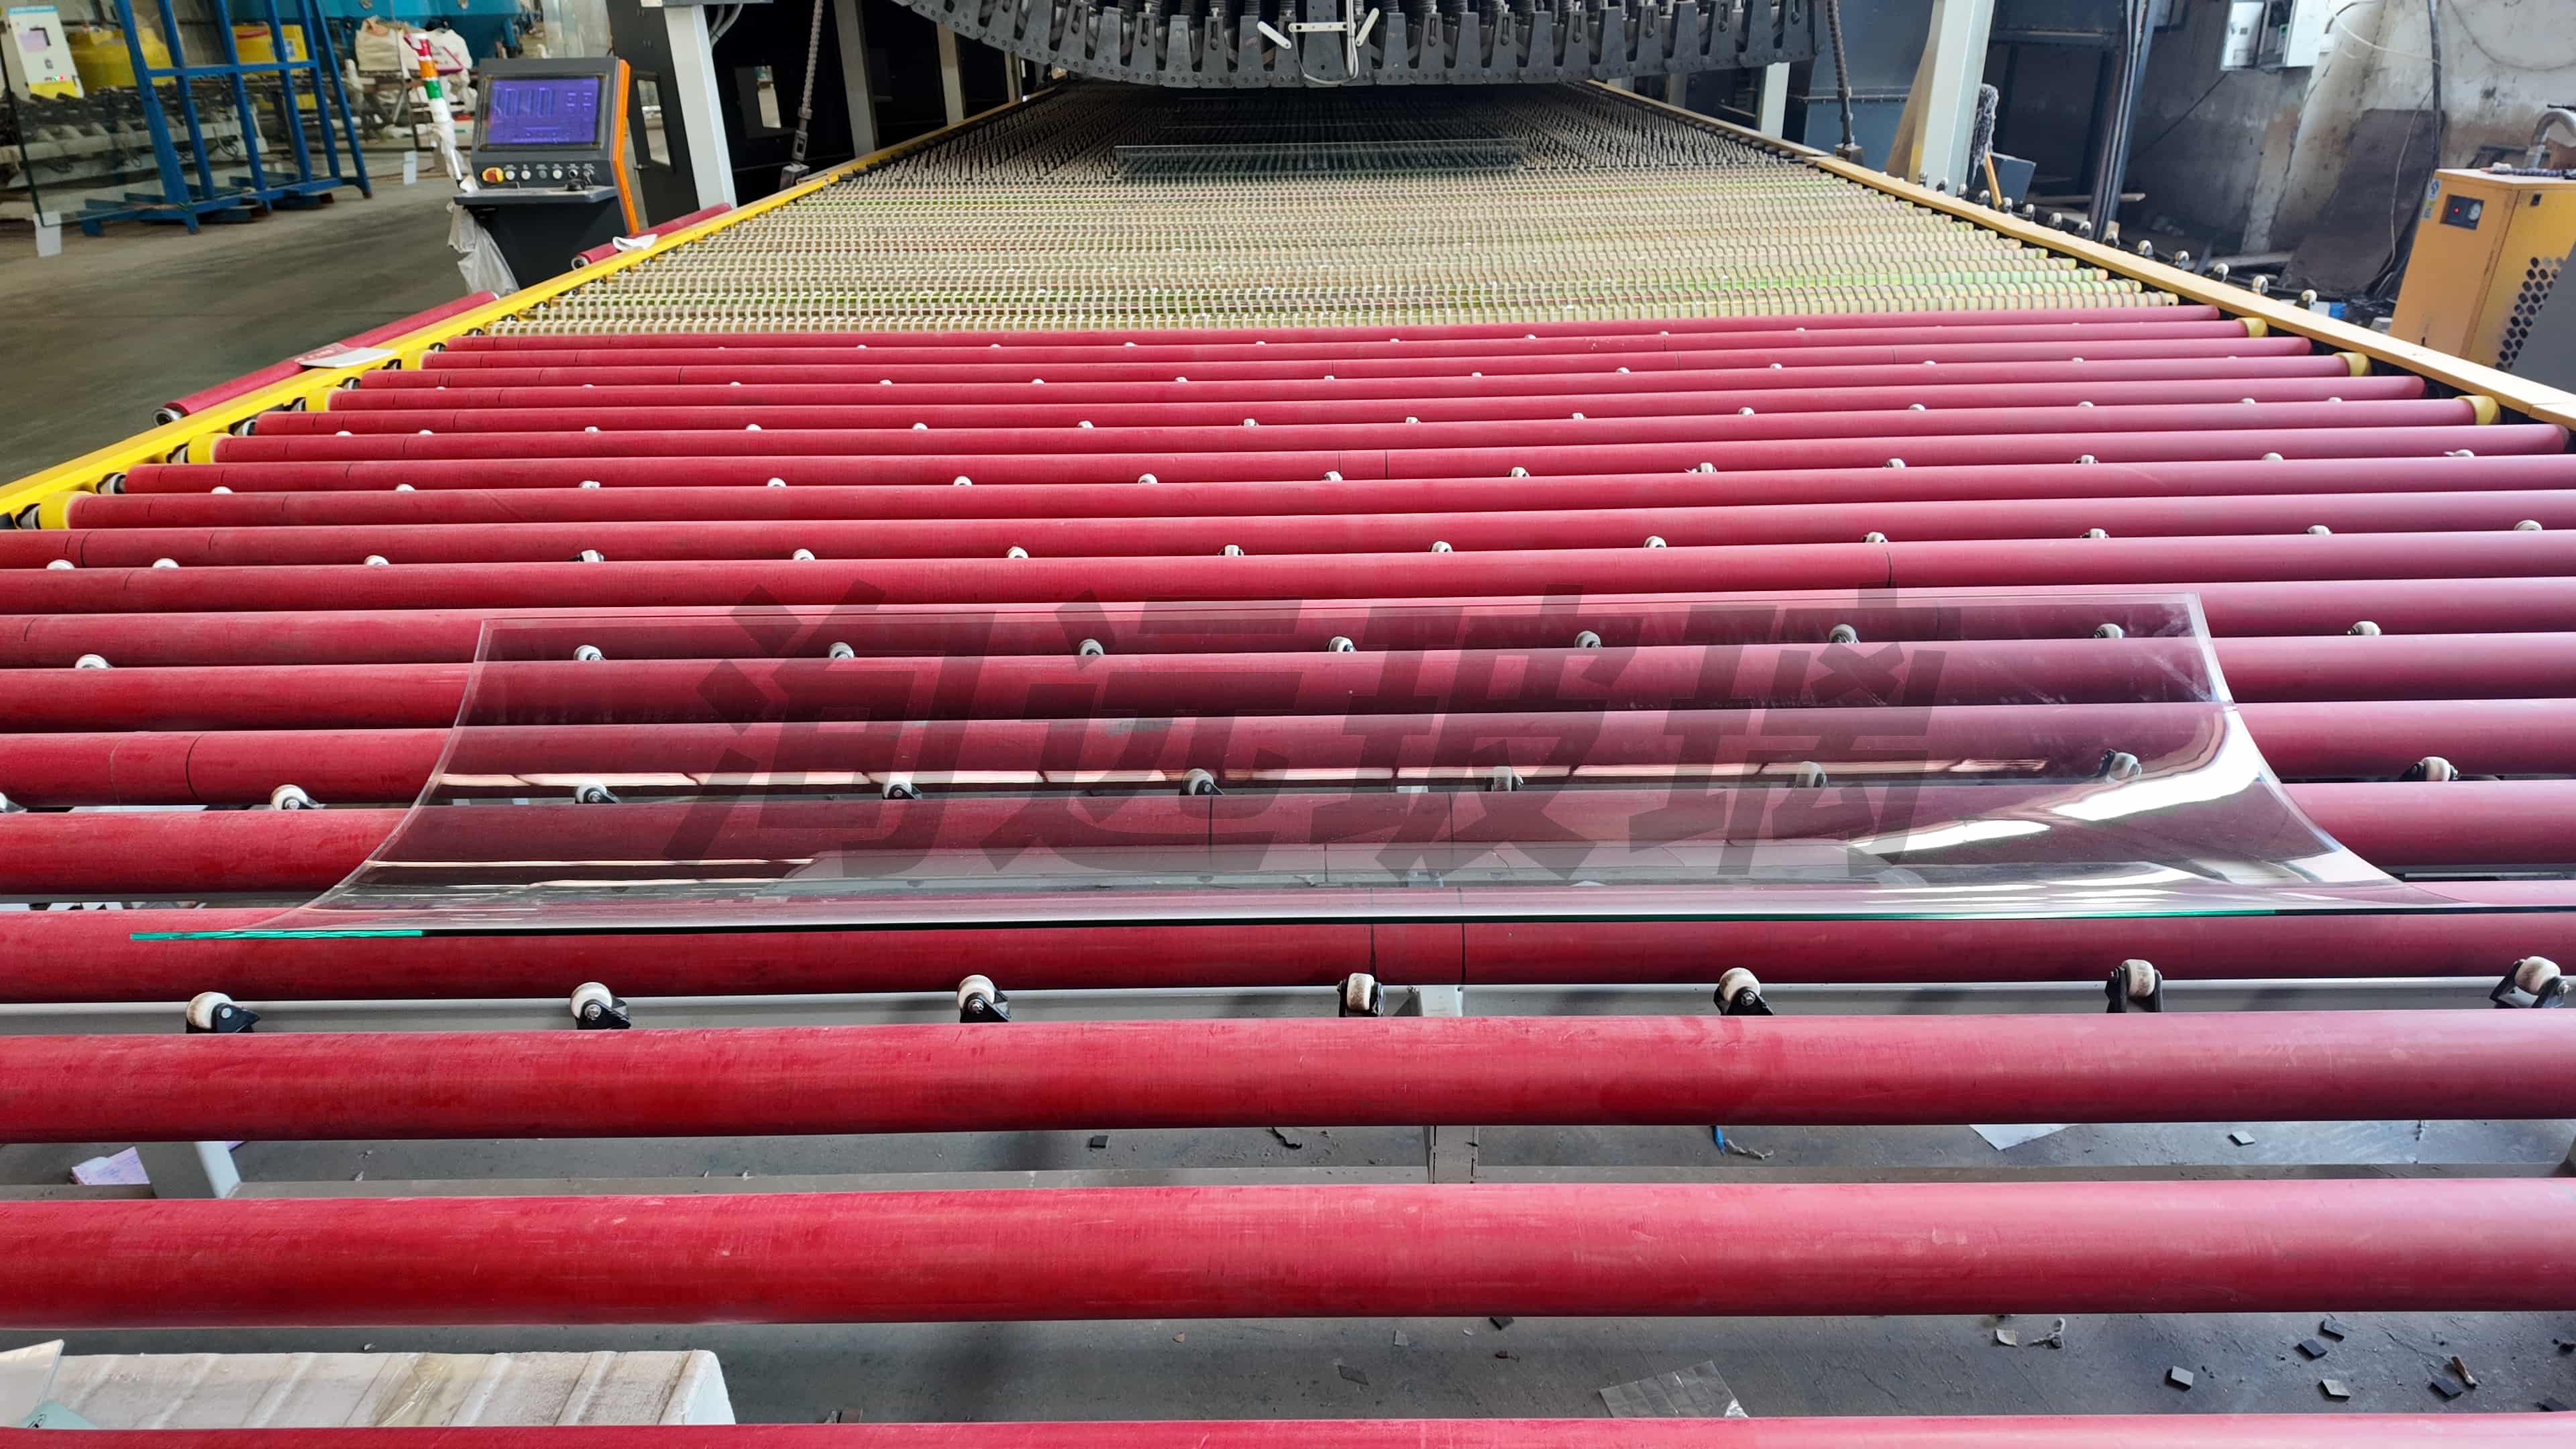
小半径段的问题不在"能不能弯",而在弯完之后应力稳不稳。半径越小,弧面各点曲率差越大,钢化急冷时冷却速率差跟着放大。常规产线没有分区控制能力,做出来要么弧面跳,要么直接崩。所以厂家宁可说做不了,也不愿意接。
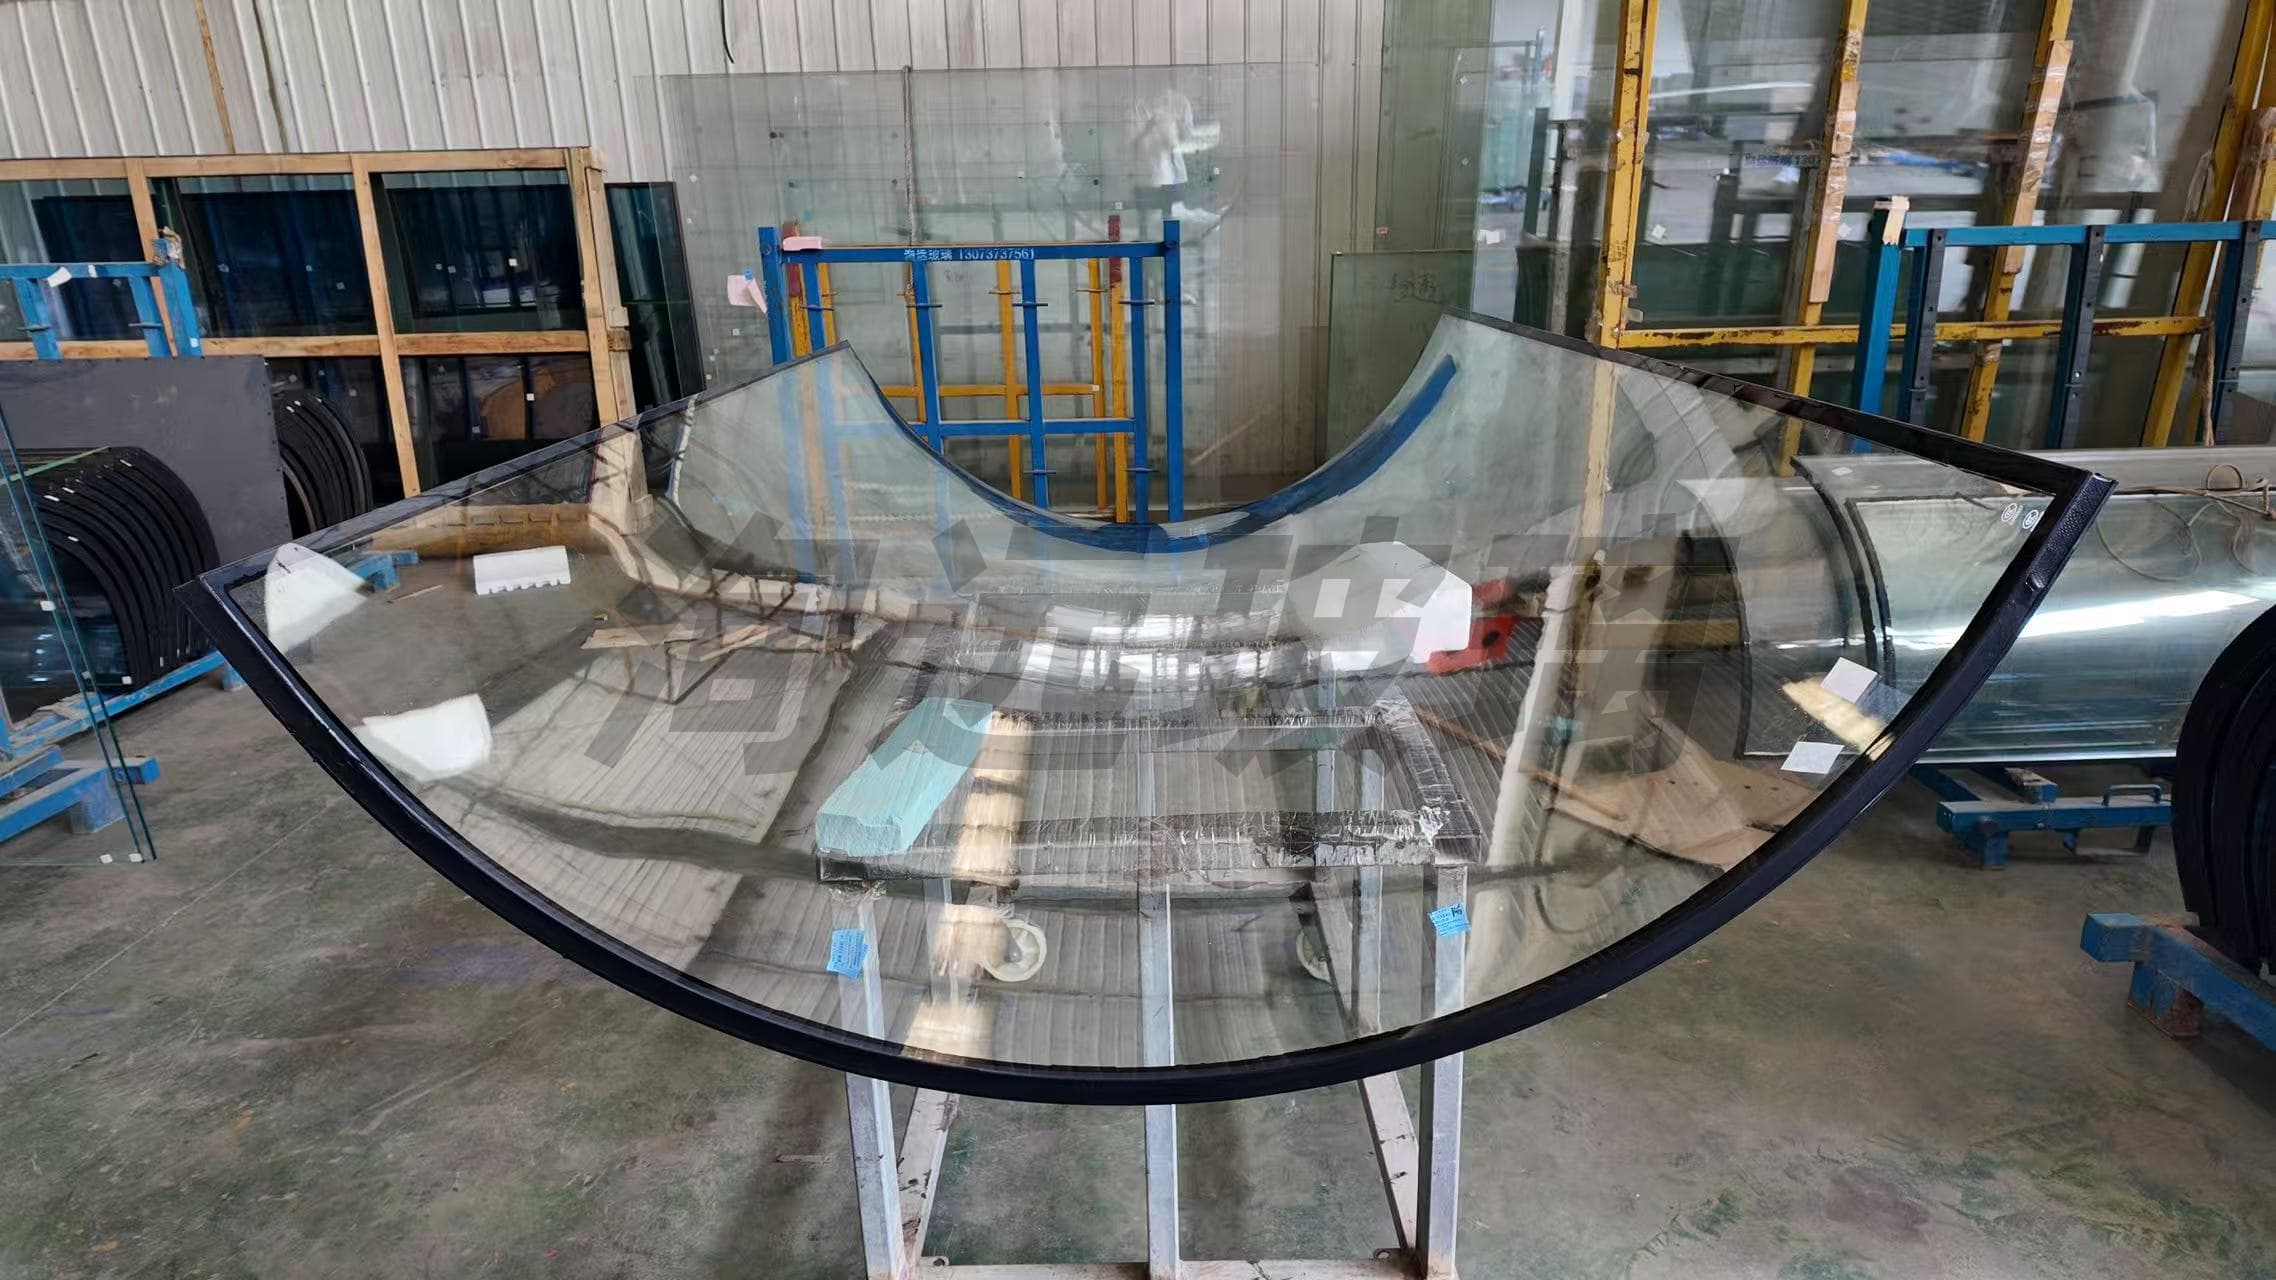
到洵远这边,动作是这样落的:图纸到了先做弧面校核,按曲率变化率把弧面分成若干区带,平缓段和两侧陡变段分别设定加热温度与冷却风压,让各点应力拉齐。这一步在钢化环节完成,前提是设备具备分区控制能力。客户那边得到的结果很直接——设计意图能按原样落地,不用回头改图纸。
分缝落在弧的转折处,观感就毁了
比"做不了"更常见的是"做出来了,但不好看"。弧顶一段、两侧直板一段,各做各的,拼起来缝正好落在弧的转折位置——那个位置恰好是视线扫过会停一下的地方,所以格外显眼。甲方验收时往往说不出哪里不对,只知道"看着别扭"。
解法不在现场,在出图阶段。小半径段和相邻的过渡弧段尽量一体成型,减少一道拼缝;必须分片时,深化出图先把弧面转折点标出来,把分缝安排到视线弱侧。分缝位置定了再排产,比做完再解释要省事。
报价签了又加钱,问题出在按"理想良率"算价
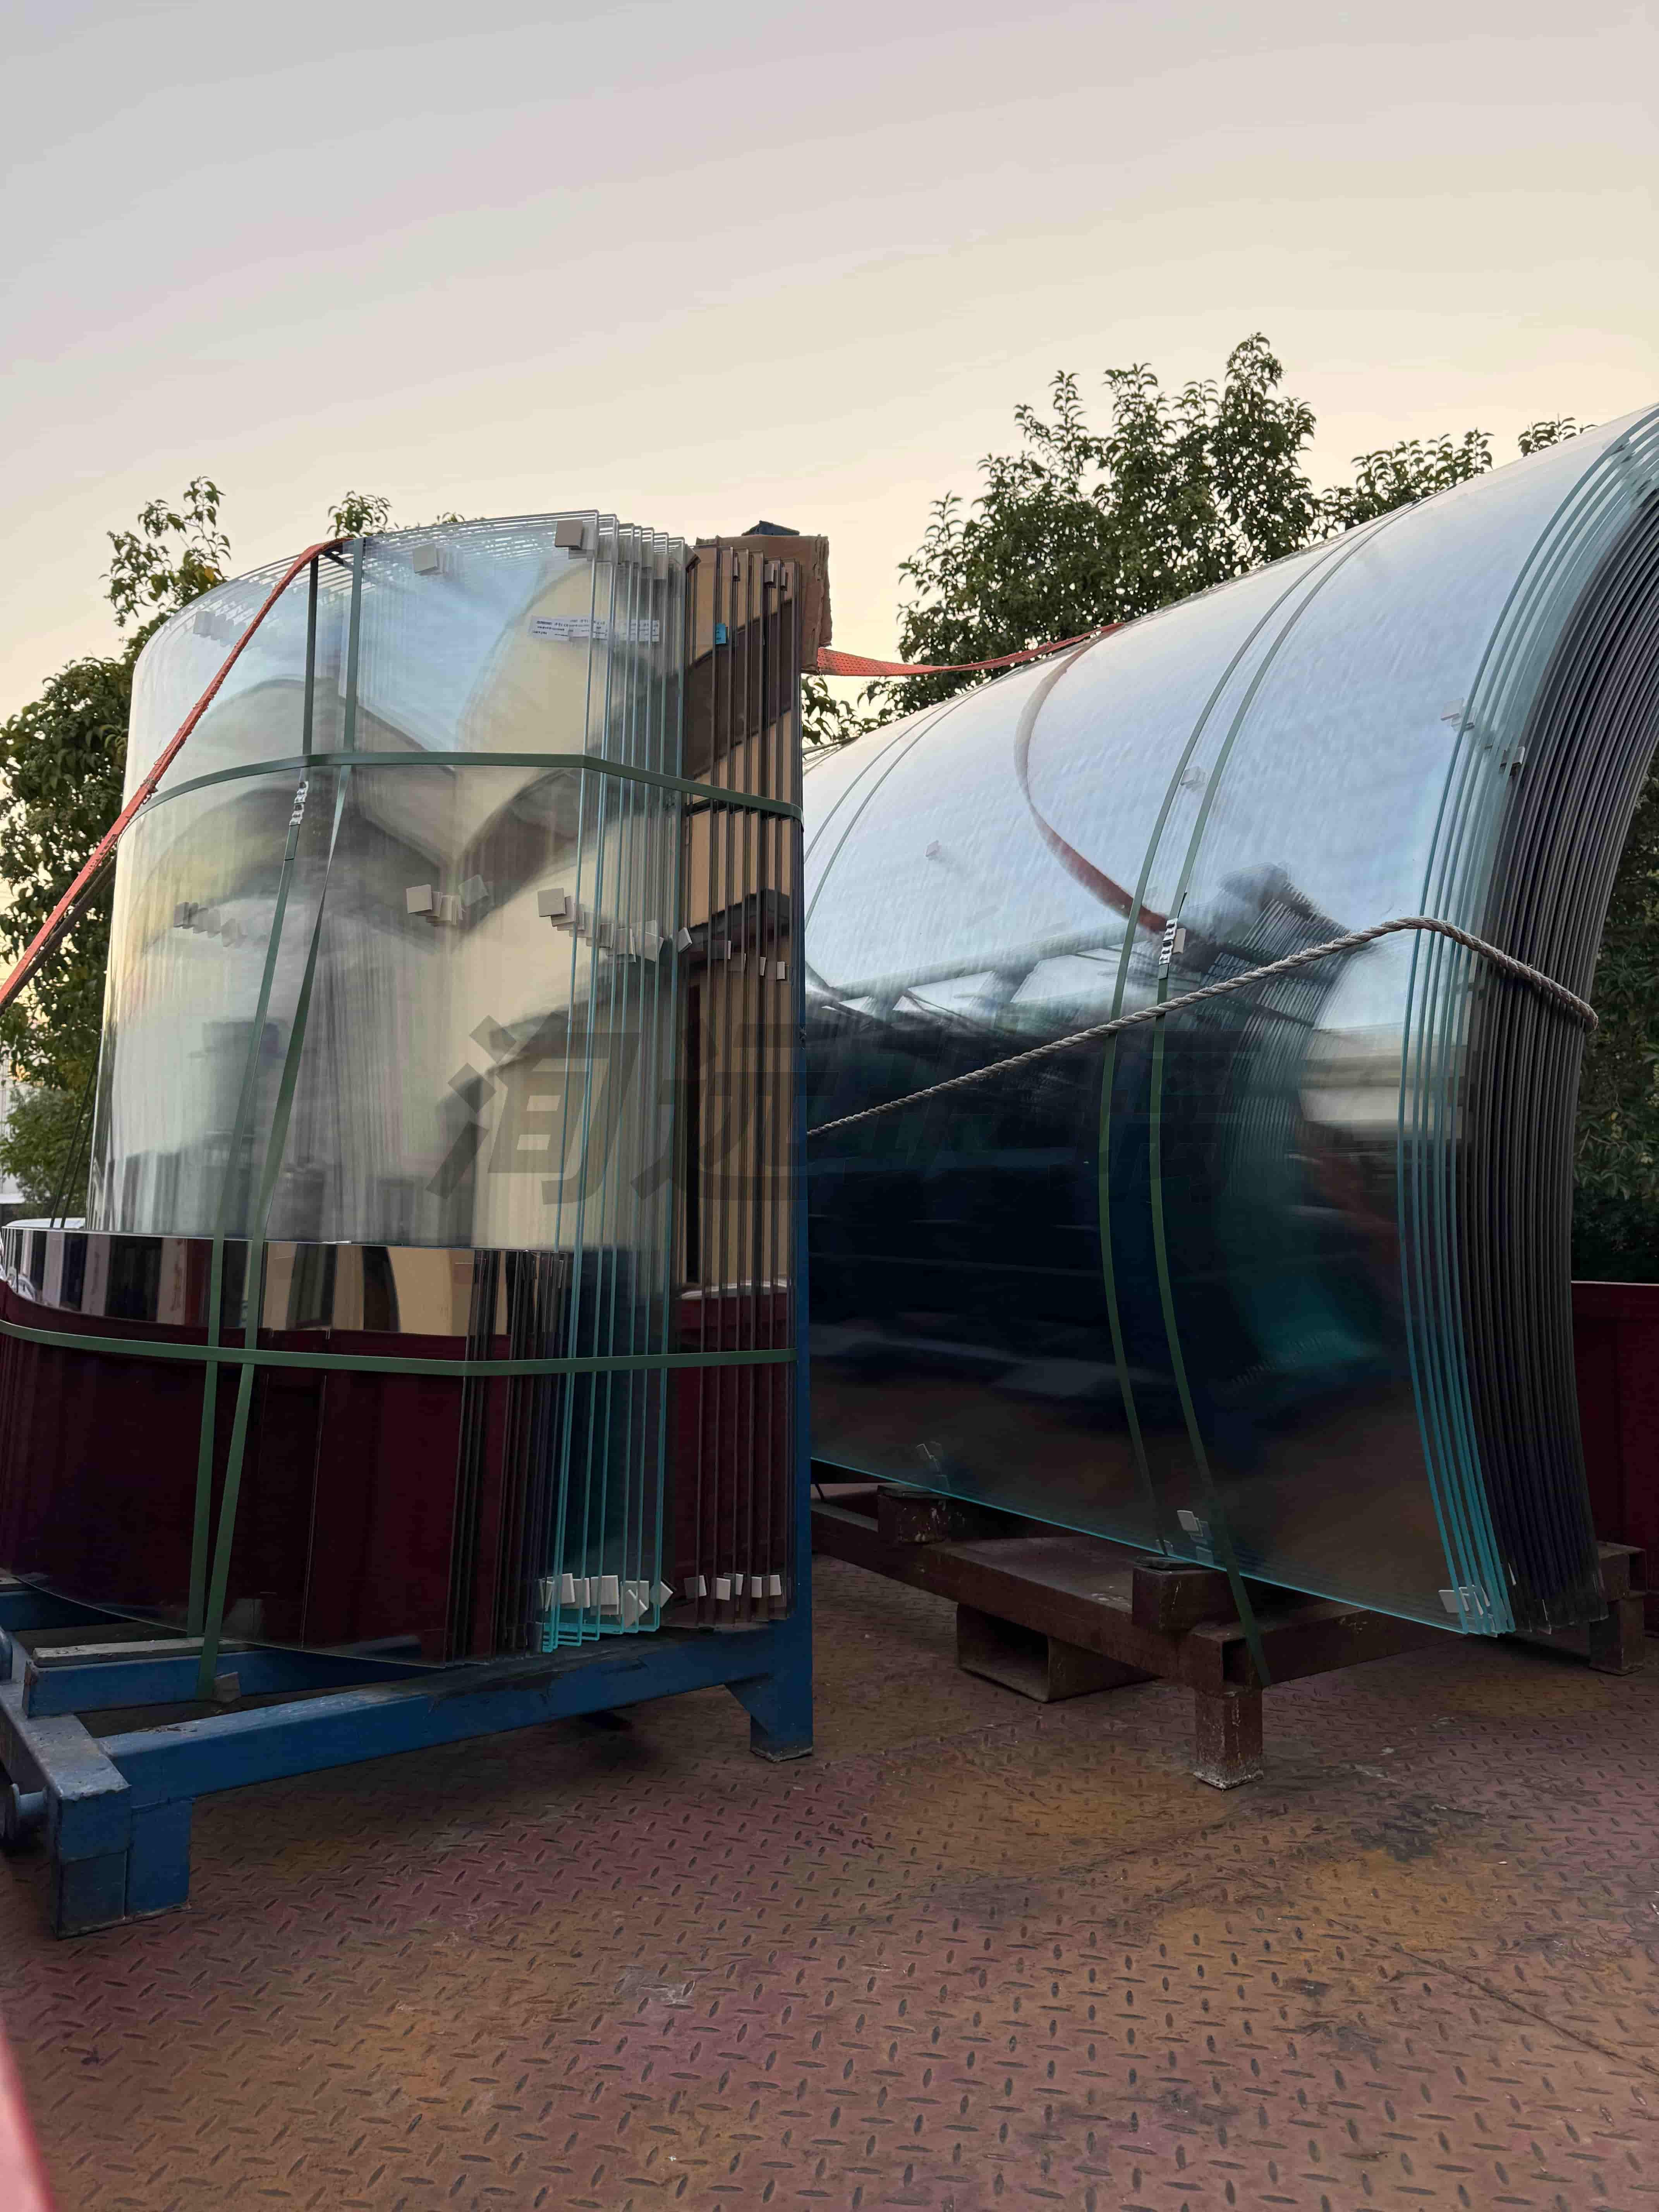
还有一种情况更伤预算:签合同前单价报得挺低,做完说这批报废多,要往上加。根子在报价那一刻——小半径异形的成型与钢化窗口本来就窄,按理想良率报价,落地成本会往上走。
我们的做法是把风险放在生产端消化:每单投产前把钢化分区参数、成型温度按这一单的实际弧度重新标一遍;批量启动前先做首件,首件合格才放量。报价则按"平方米核算+加工难度系数"给,报价单上看得见难度在哪,落地不临时改价。
同批板弧度不一,现场只能硬敲
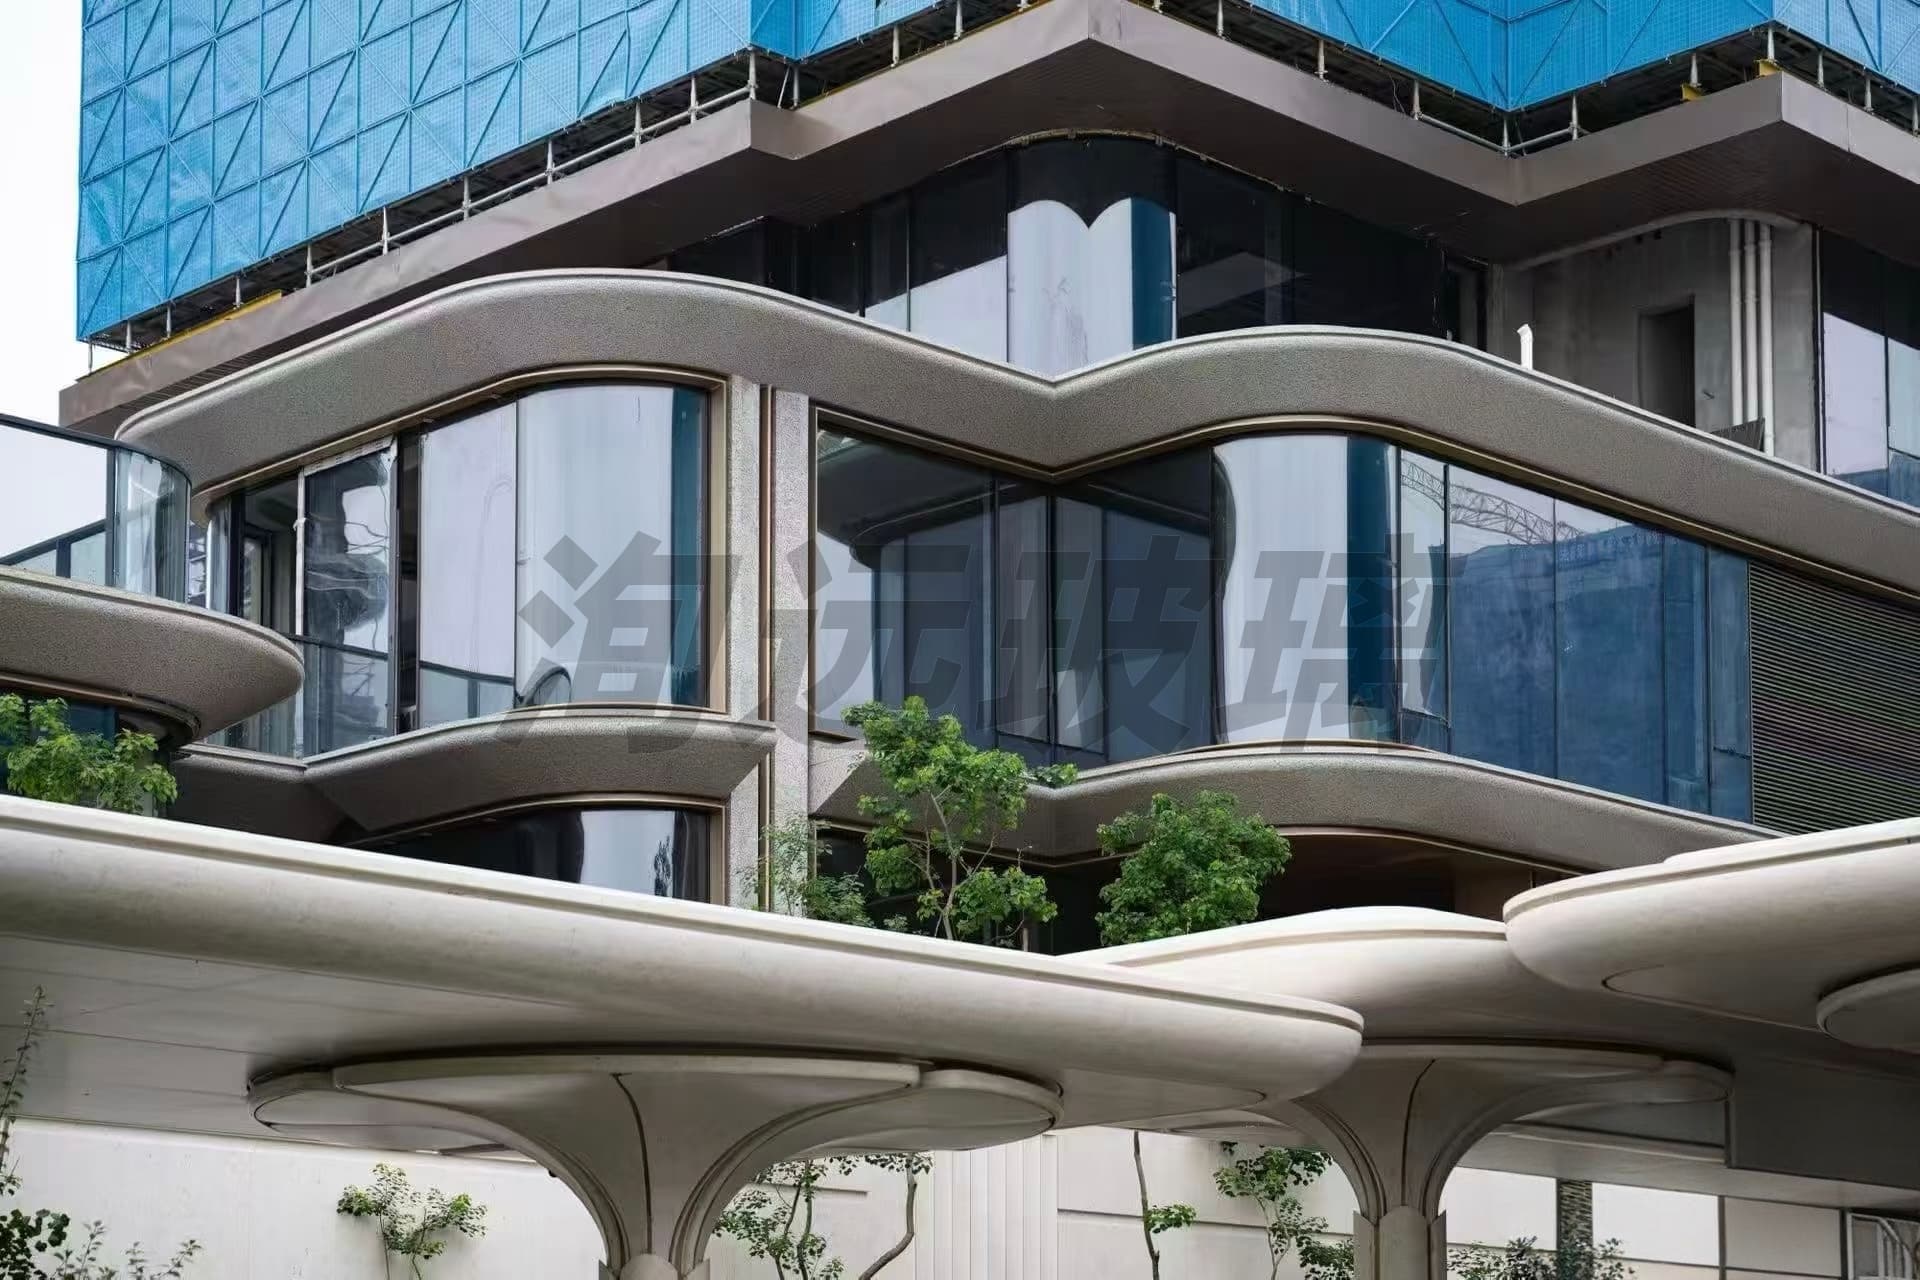
批量件还有个隐蔽的问题:单看每一片都还行,拉到现场上钢架,有的贴合、有的缝大得能塞进手指,只能硬敲。这不是单片的问题,是批量一致性没管住——模具贴合度、温度、时间任意一项波动,弧度就飘;钢化急冷时曲率回弹如果不做补偿,飘得更明显。
对策还是那四件事,贯穿每一单:成形校核、参数逐单调试、首件校核、过程抽检。这四条能落地的前提是自有产线、全程自主加工——外发拼单每多一个环节,参数传递就多一层失真。
小结
小半径异形弯钢玻璃的成本,不在单价那一栏,而在"不准"带来的返工里。选厂时可以看一件事:对方能不能把弧面怎么校核、分缝怎么定、批量怎么控,按工序讲清楚。讲得清楚的,通常手里有真产线。
有正在深化的圆弧转角或U型弯图纸,可以发到后台,我们从工艺角度先帮你过一遍能不能落地、哪里需要调整。